EN


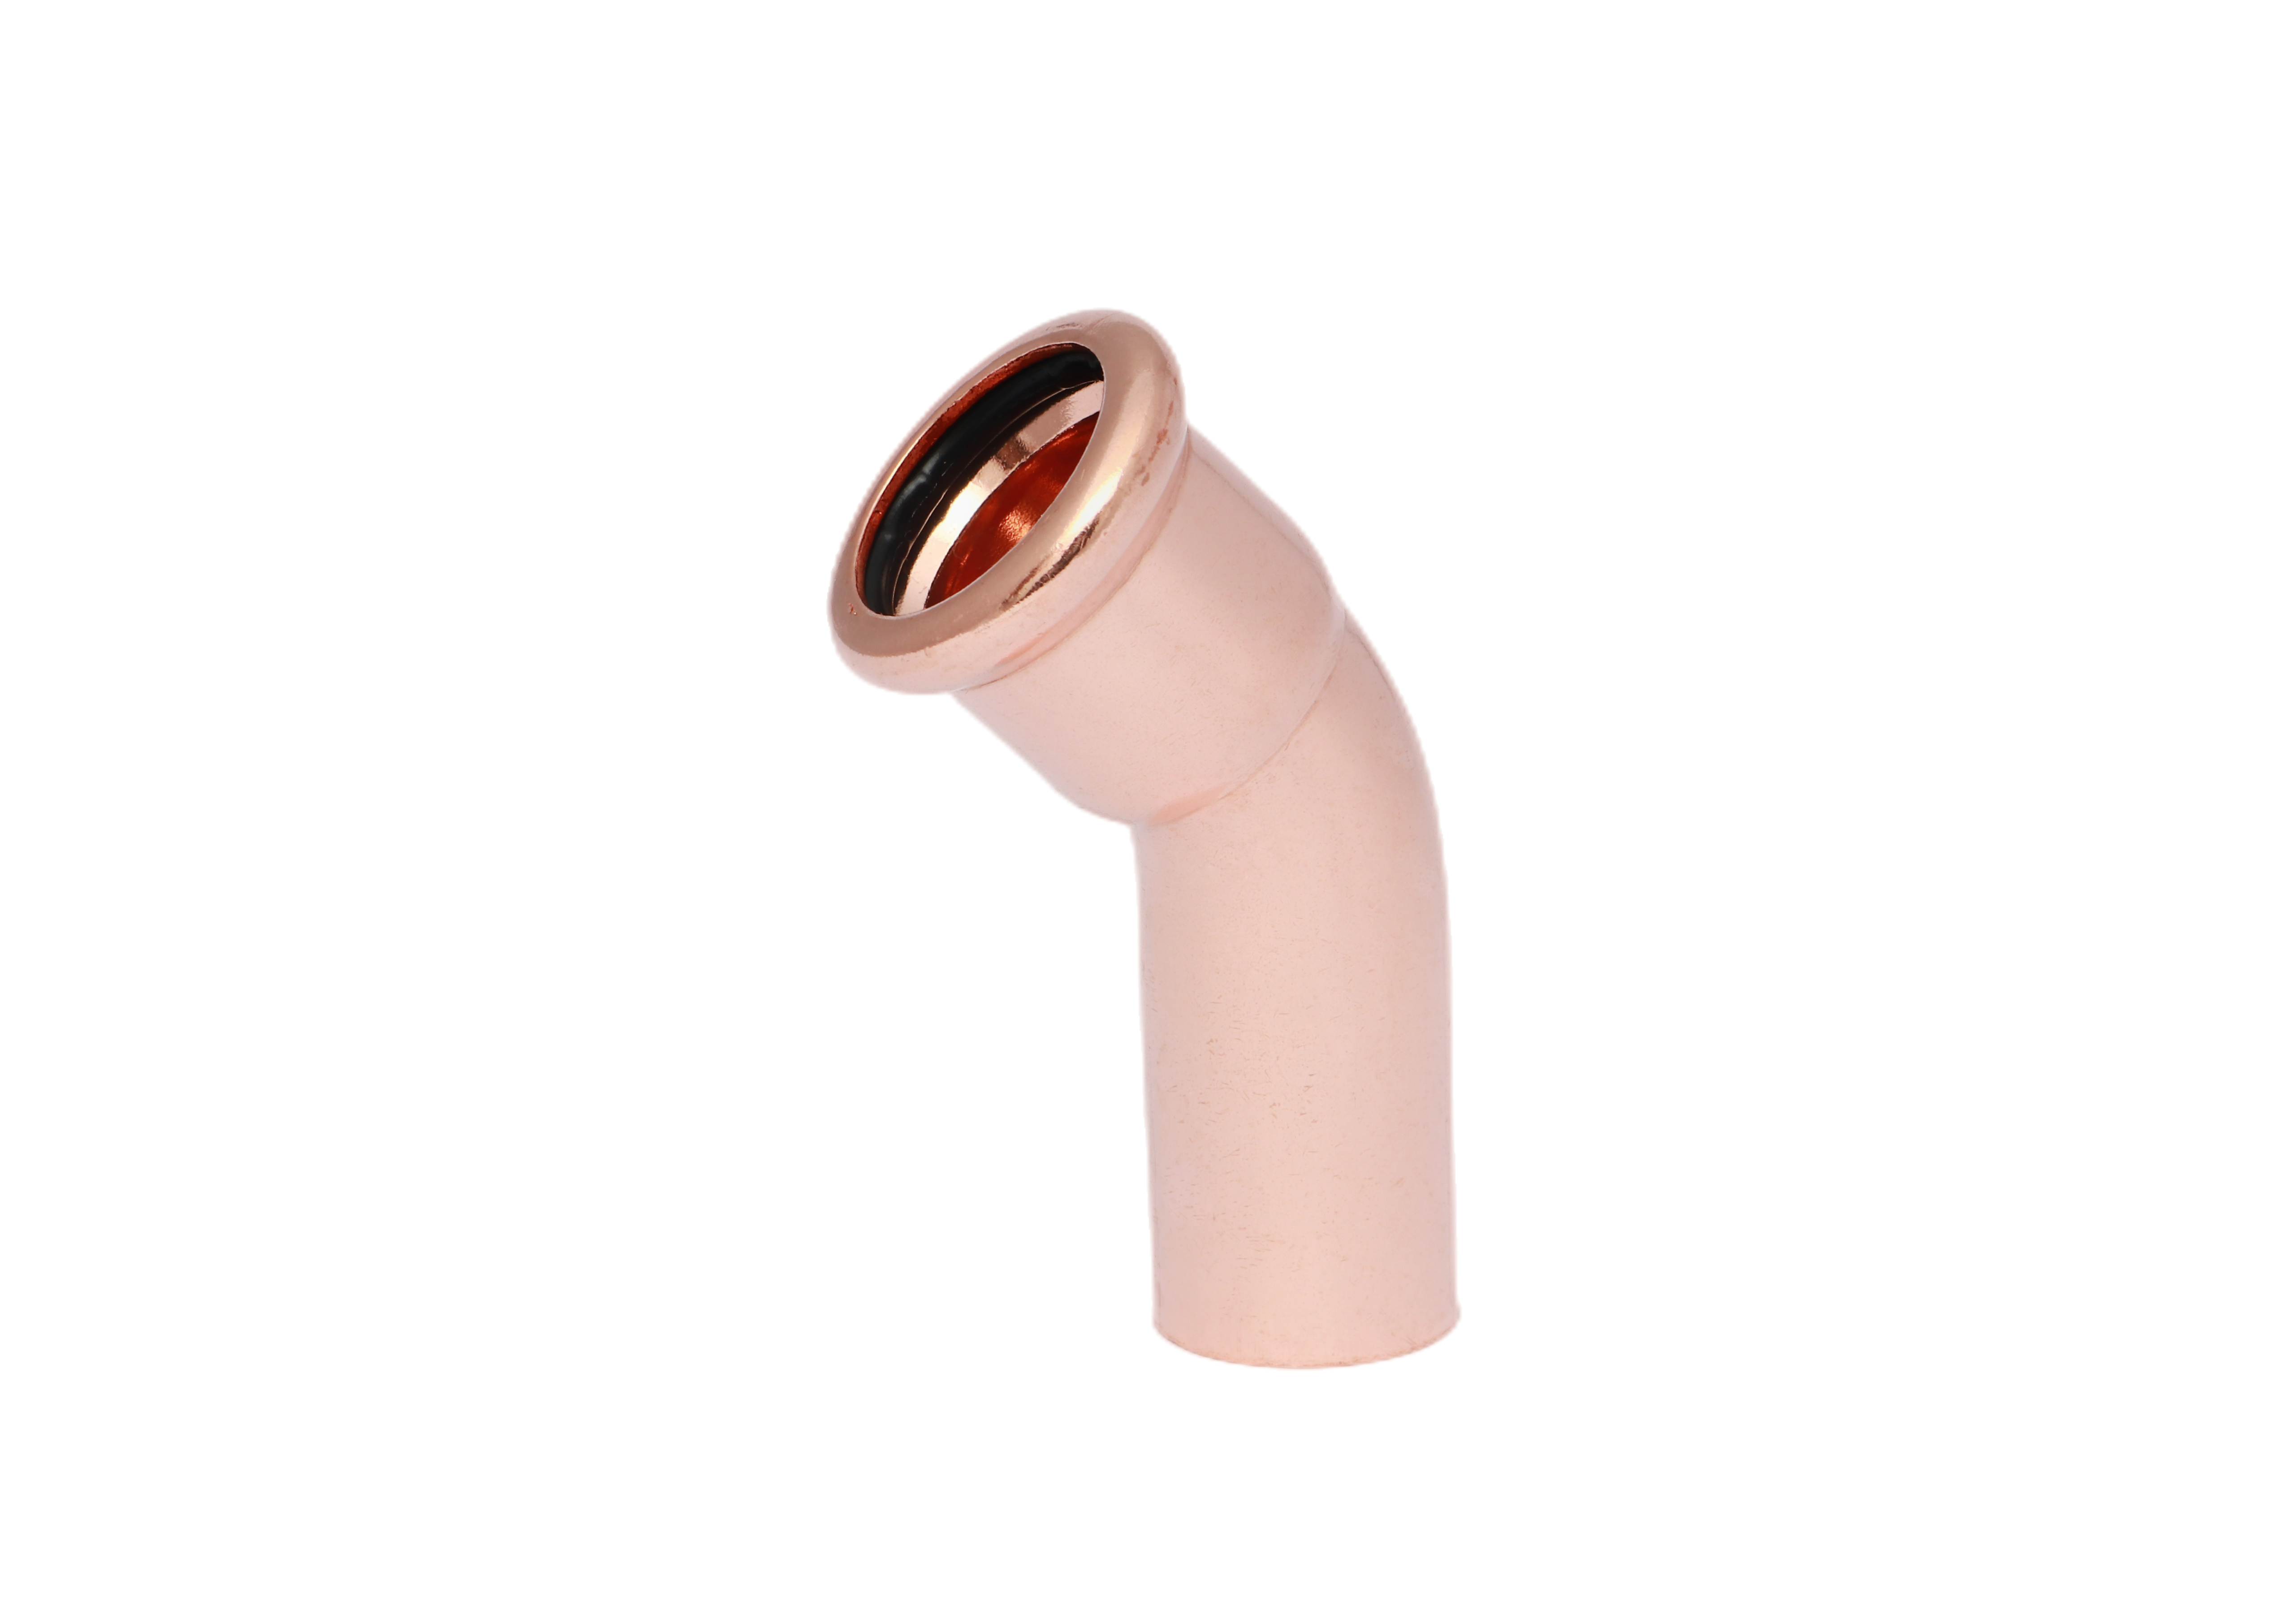
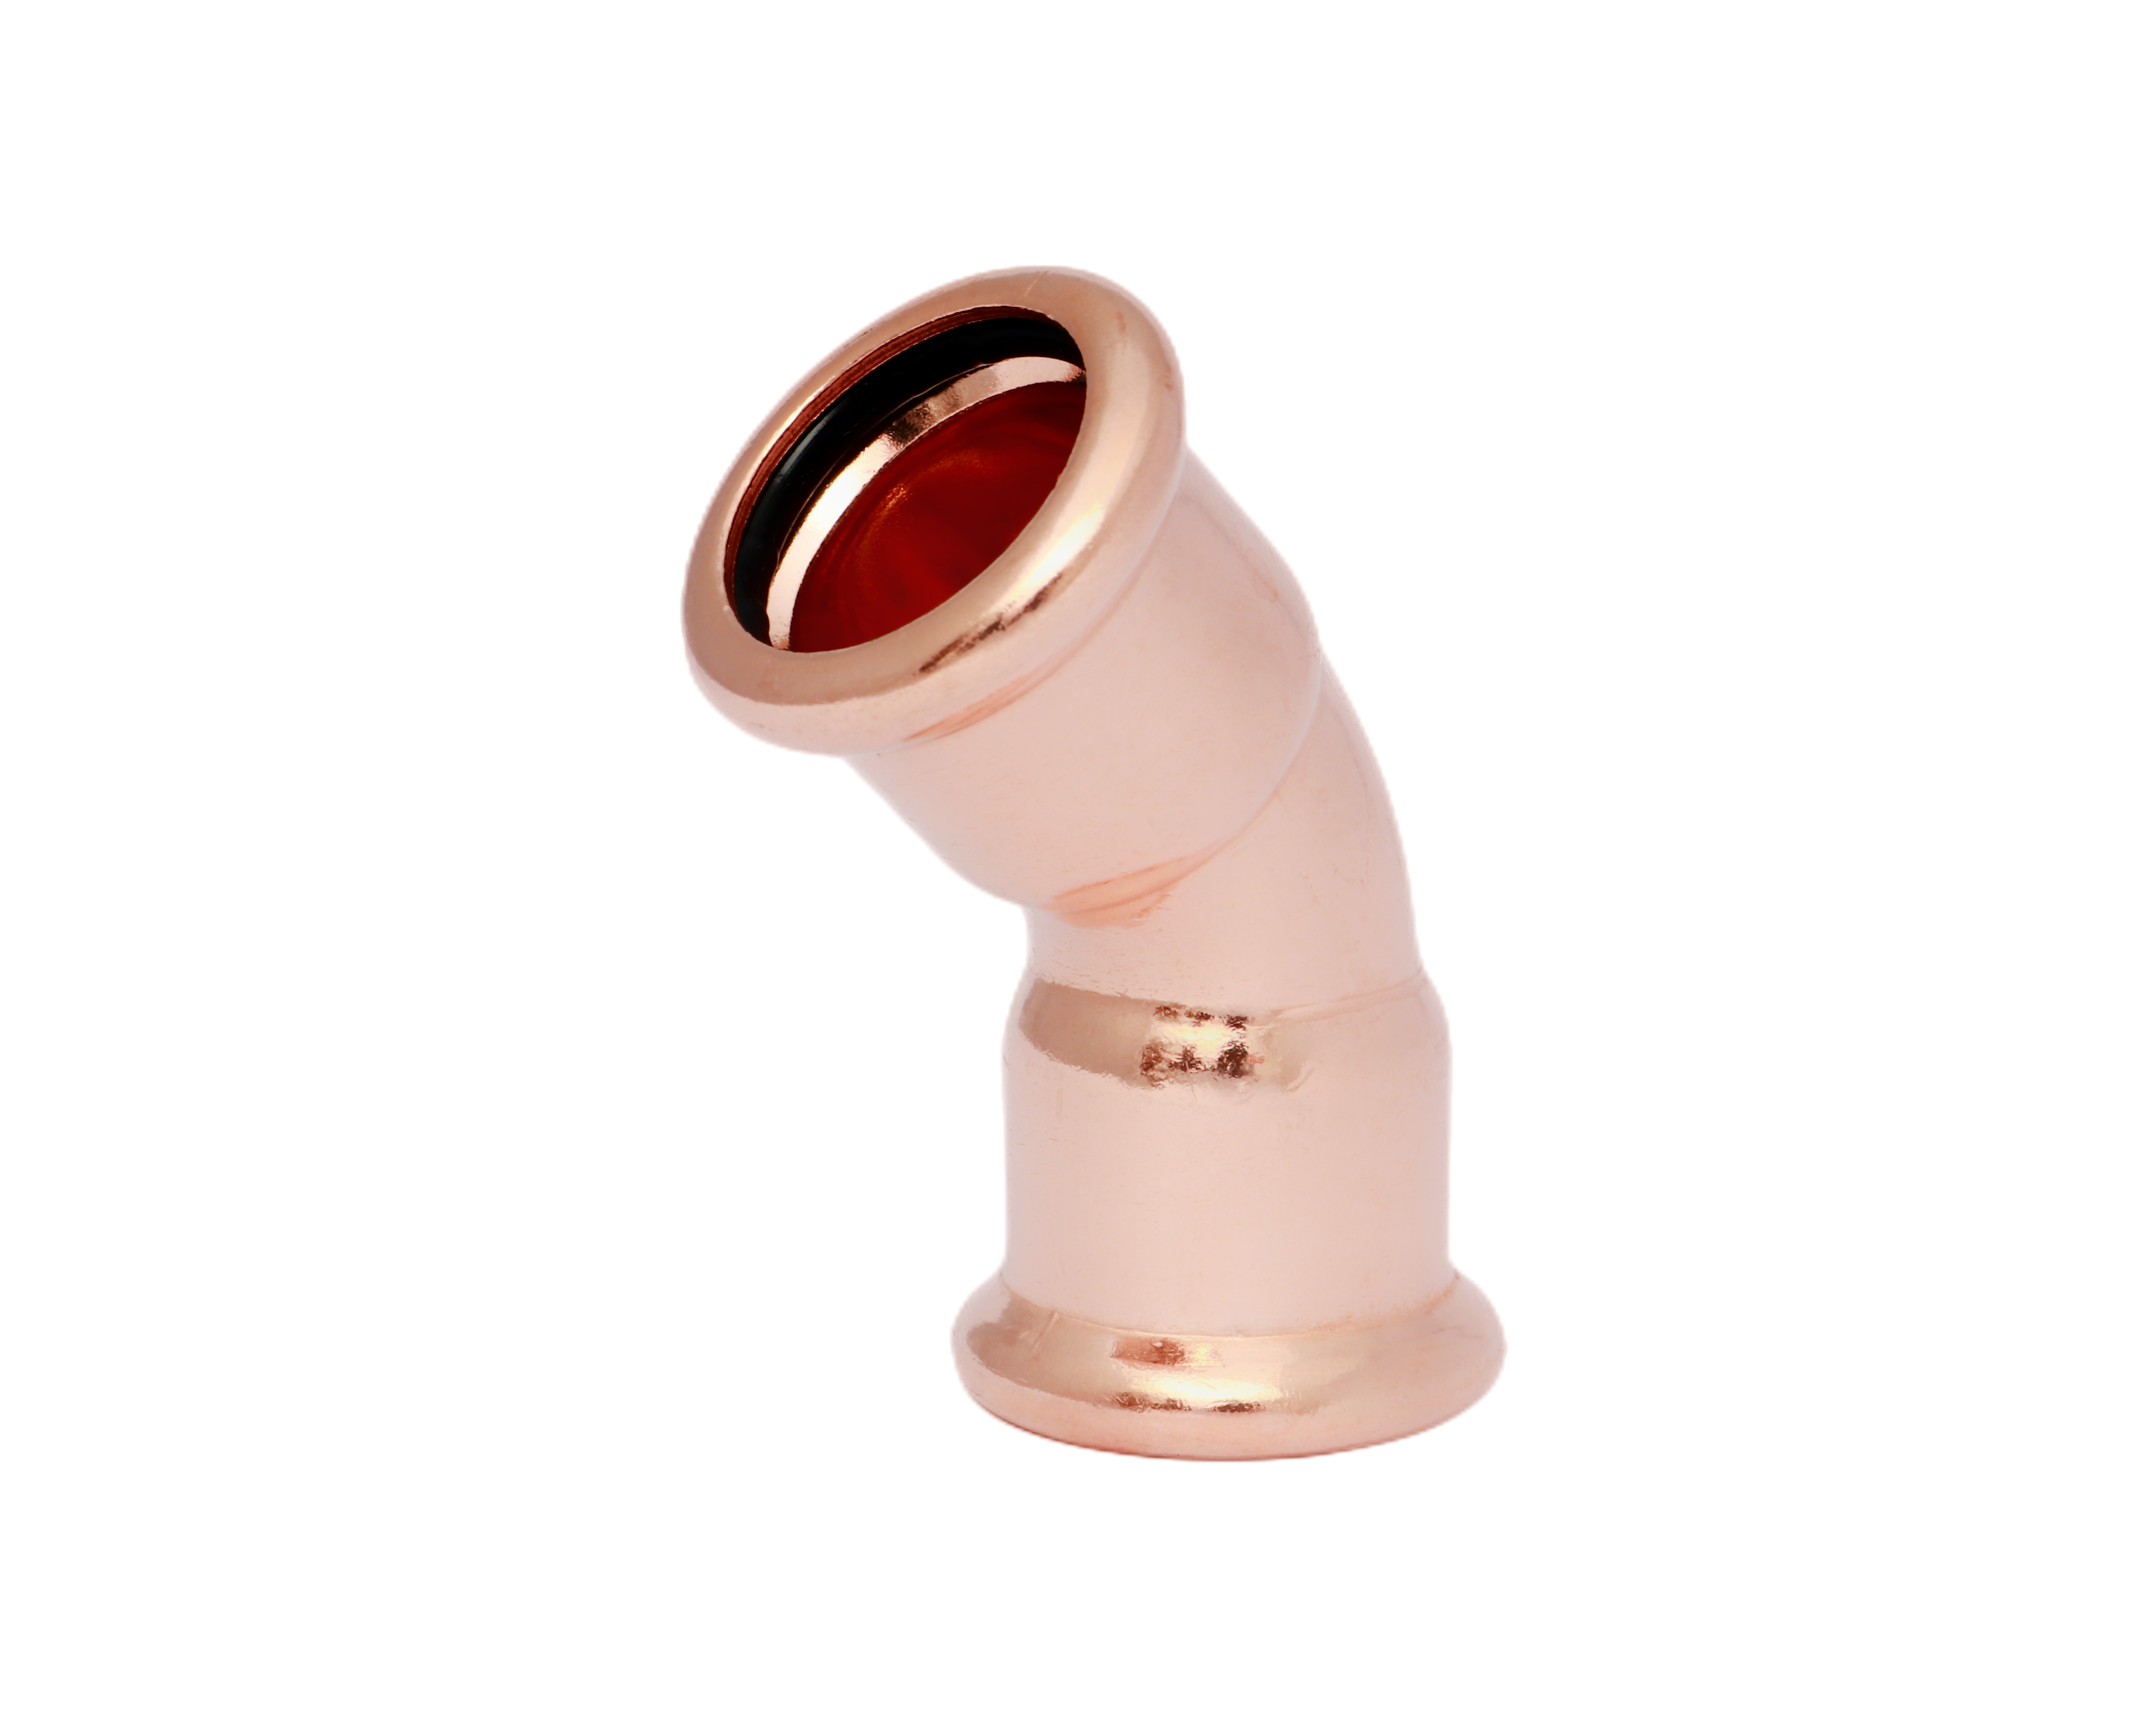
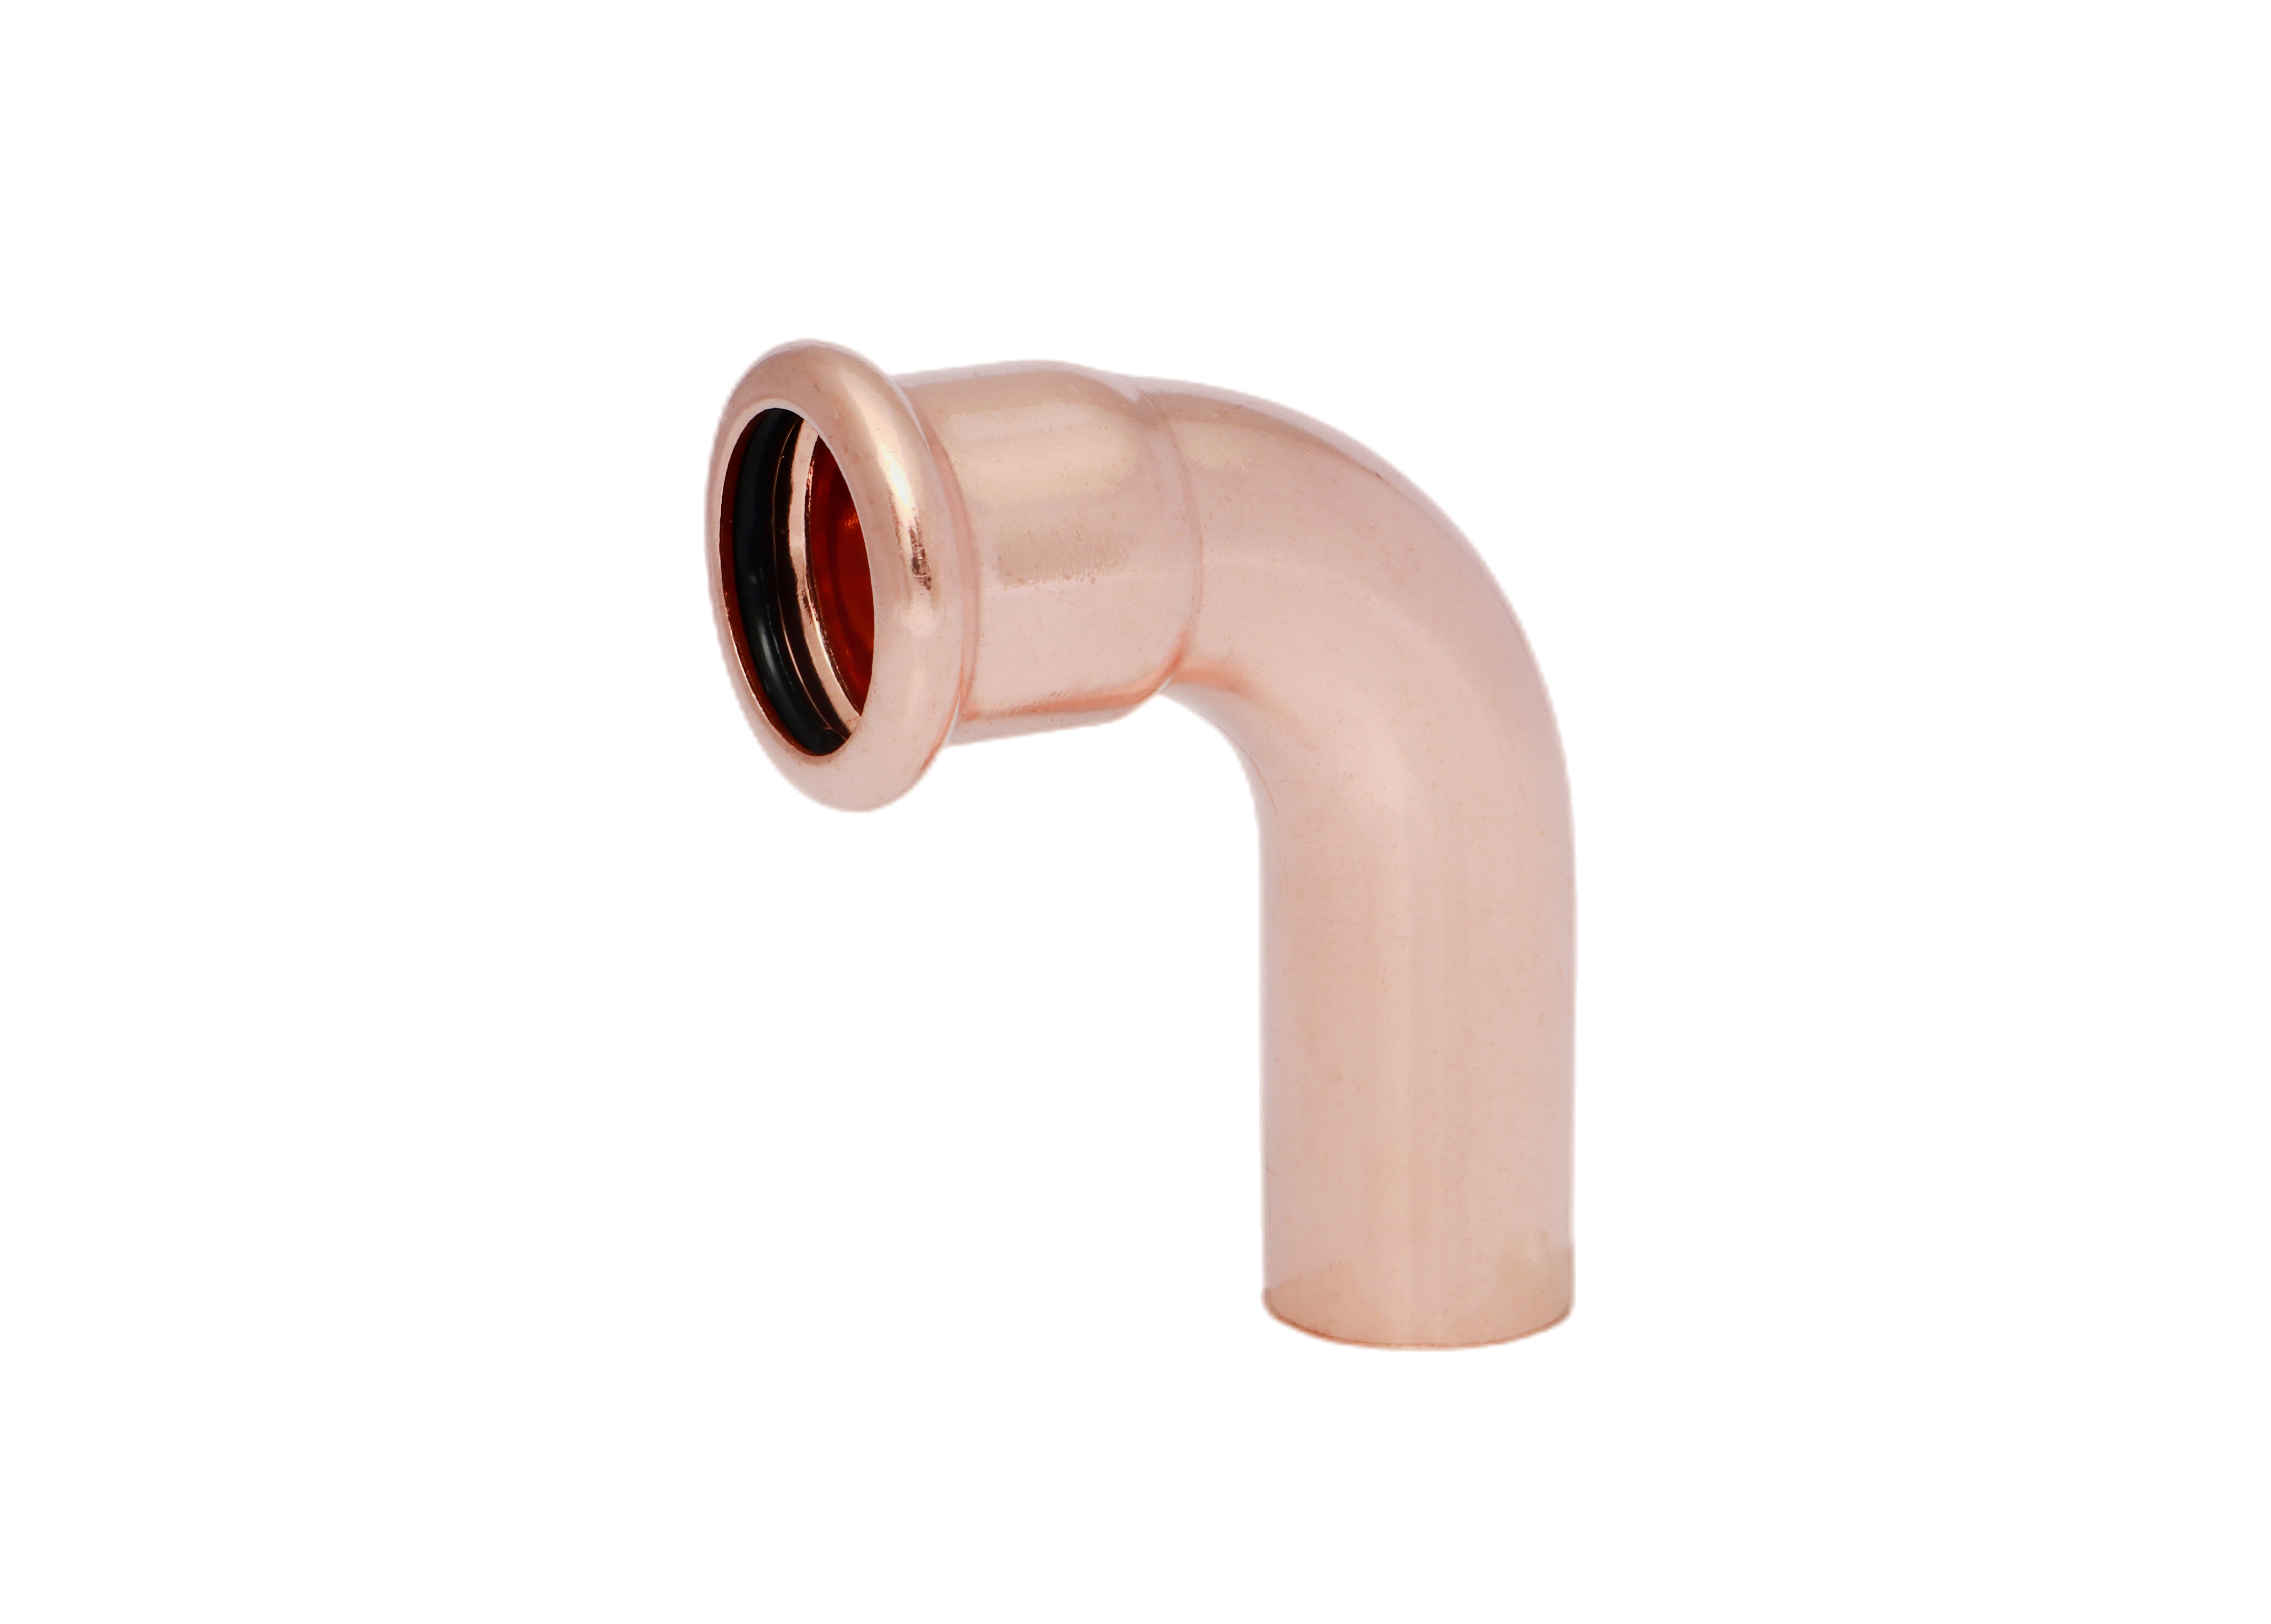
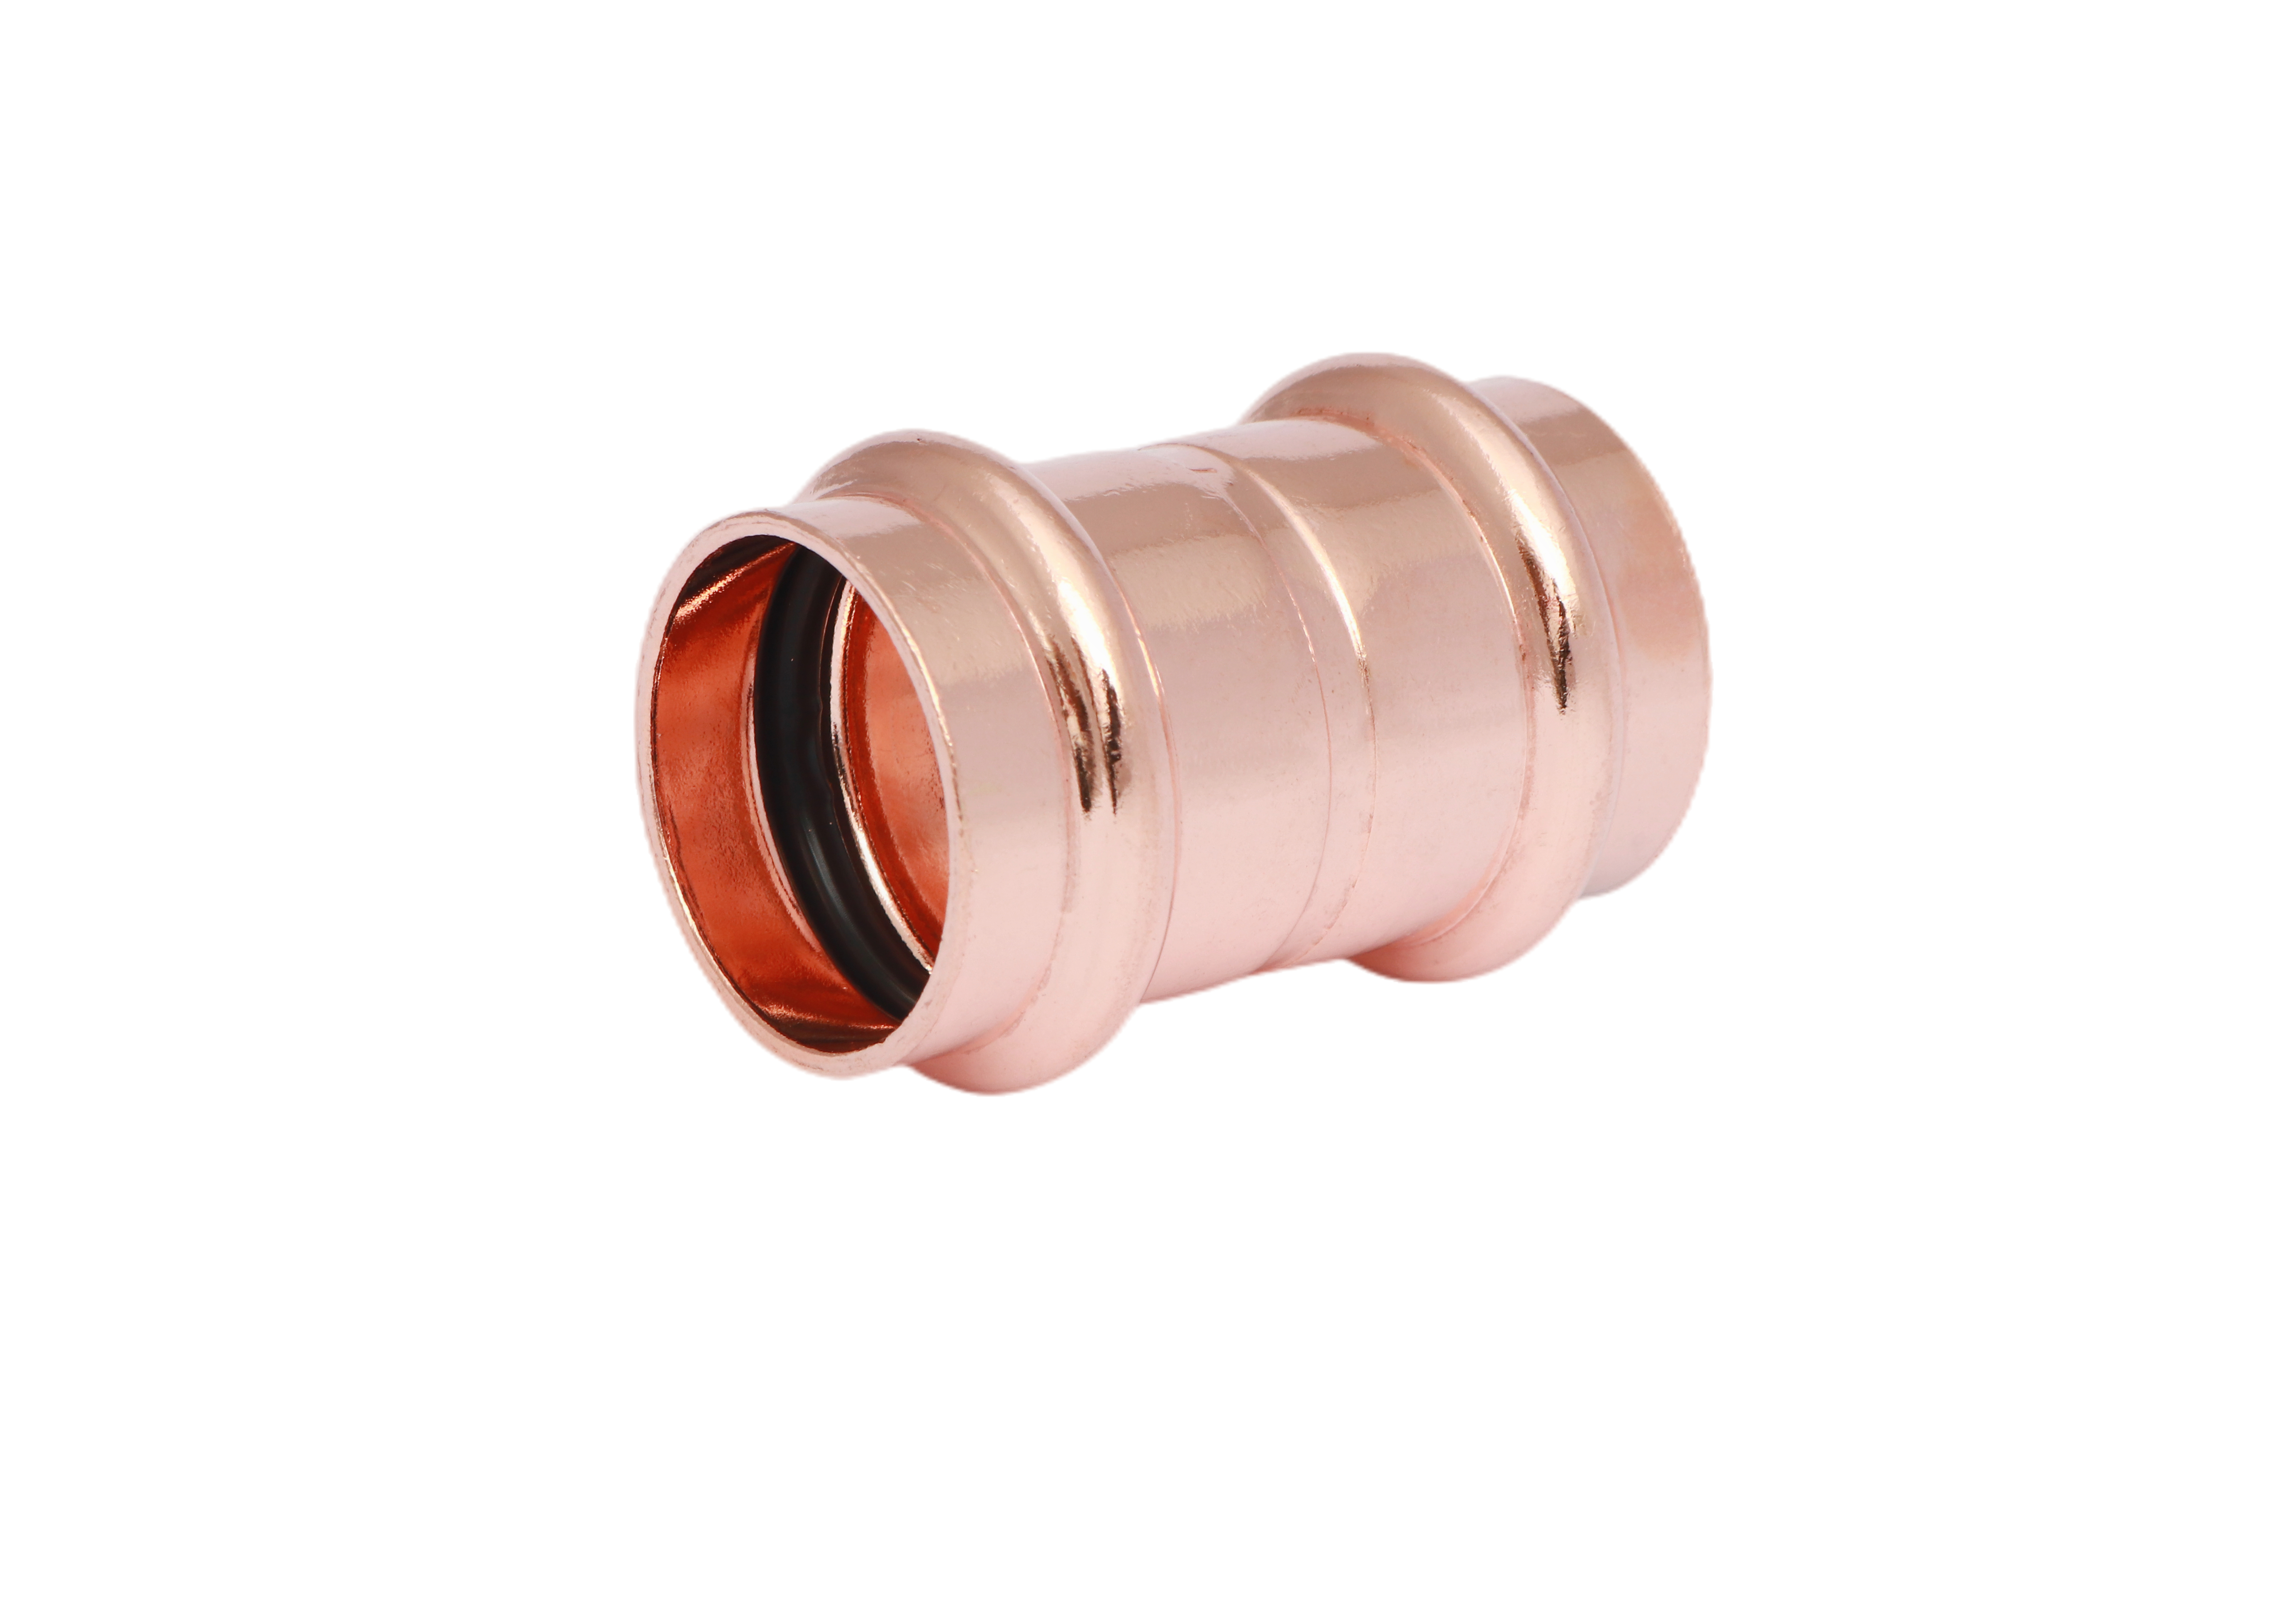
M形状プロファイル付き銅製プレス継手-45°ストリートエルボー(フランジ×管)
信頼性の高い配管・配管工事向け高性能銅製プレス継手をご紹介します。当社のプレス接続システムは、給水、暖房、空調などの用途における銅管への迅速かつ完全な防漏施工を実現します。技術仕様および寸法をご確認ください。
・材質:銅合金(CW602N)
・シール部品:EPDM製Oリング
・認証:WRAS適合
- 概要
- おすすめ商品
概要
銅製プレス継手は、現代の配管接続技術における画期的な進歩であり、最新の給排水およびHVACシステムにおいて、優れた効率性、安全性、長期的な信頼性を実現するよう設計されています。従来のろう付けまたは溶接による継手に代わる実用的な選択肢として、工具が最小限で熱作業を必要としない、迅速な冷間成形接続を可能にします。このため、工期短縮と施工時の安全性が特に重視されるプロジェクトにおいて、極めて有効なソリューションとなります。
このシステムは、高精度に加工されたフィッティング本体と、通常はEPDM製Oリングである高性能シール機構を組み合わせて構成されており、安定した水密性を確保します。設置時には、専用のプレス工具を用いてフィッティングに制御された径方向圧縮力を加え、挿入された銅管の周囲に永久的に成形します。この機械的変形により、配管が確実に固定されるとともに、内部のシール要素が作動し、構造的に強固で、経年による漏れにも耐える継手が形成されます。
銅製プレス継手は、その多用途性と一貫した性能から、さまざまな分野で広く採用されています。飲料水供給システムでは、衛生性と安全性が不可欠であるため、よく使用されます。水冷式暖房システムでは、安定した熱循環と効率的なエネルギー伝達を維持するのに役立ちます。また、冷却水ネットワークや圧縮空気システムにおいても、気密性と耐圧性が求められるため、適しています。その高い適応性により、住宅、商業施設、産業施設など、さまざまな建物で効果的に使用できます。
この技術のもう一つの主要な利点は、作業場の安全性が大幅に向上することです。開放火焰、はんだ、フラックスを一切使用しないため、火気作業許可証を取得せずに施工が可能となり、規制上の複雑さと火災リスクが低減されます。このため、病院、ホテル、および入居中の建物など、特に敏感な環境においても、本システムは非常に適しています。さらに、迅速な施工、作業員の削減、長寿命という特長と相まって、銅管用プレス継手は、現代の配管インフラストラクチャーに対して信頼性が高くコスト効率のよいソリューションを提供します。
重要な特徴 と 利点
銅管用プレス継手技術は、施工速度・運用安全性・長期的な信頼性を統合した、極めて効率的かつモダンな銅管配管システムのソリューションを提供します。性能の一貫性と工期短縮が不可欠な、専門的な給排水・機械設備工事において、広く採用されています。
主な利点の一つは 極めて迅速な施工性能 キャリブレーション済みのプレス工具を用いることで、各接続作業を10秒以内で完了できます。この迅速な組立プロセスにより、現場における人手の負担が大幅に軽減され、技術者が大規模な配管ネットワークをより効率的に施工できるようになります。その結果、ワークフロー管理が向上し、特に大規模建設現場においてプロジェクト納期が短縮されます。
もう一つの大きなメリットは、 火炎を用いない設置プロセス です。これにより、はんだ付け、ろう付け、またはその他の加熱作業を一切必要としません。開放炎を用いないため、ホットワーク許可証の取得も不要となり、コンプライアンス手続きが簡素化され、事務負担が軽減されます。また、作業現場の安全性が向上するため、既に人が入居している建物や医療施設、教育機関など、火災リスクを厳密に管理しなければならない環境での使用にも適しています。
また、本システムは 優れた密封性および耐久性を確保します 各圧着ジョイントは、振動、圧力変動、熱膨張・収縮に対して耐性のある永久的な機械的接続を形成します。この頑健な構造により、漏れのリスクが最小限に抑えられ、配管システムの全使用期間にわたって安定した性能が確保されます。これにより、保守作業の頻度が低減され、システム全体の信頼性が向上します。
さらに、銅製圧着継手は 広範な互換性と応用の柔軟性 硬質引抜銅管(剛性銅管)および軟質(退火)銅管の両方との使用を想定しており、ASTM B88およびEN 1057などの国際規格に準拠しています。これにより、異なるエンジニアリング仕様やグローバルなプロジェクト要件においても、一貫した高品質な施工が実現されます。
最後に、このシステムは非常に 費用 効率 火気作業を不要とし、作業工数を削減するとともに、保険料およびダウンタイムコストを最小限に抑えることで、銅製圧着継手はプロジェクト全体のコストを大幅に低減します。また、施工速度と安全性の向上にも寄与します。
技術仕様
仕様 |
仕様 |
材質 |
銅合金(CW602N) |
シール部品 |
EPDM Oリング |
シール材の使用温度範囲 |
-20°C~+110°C |
動作圧力 |
最大16バール |
規格 |
AS3688、EN1057 |
サイズ範囲 |
15mm~54mm |
認証・資格 |
Wras認定 |
接続方法 |
キャリブレーション済みのジャウツールを用いたコールドプレス |
設置ガイド
銅製プレス継手の設置手順は、接合部の信頼性・密封性能・長期的なシステム耐久性を最大限に確保するために、厳密かつ標準化された手順です。各工程は、給排水・HVAC・機械配管システム向けの確実でプロフェッショナルレベルの接続を実現するために不可欠な役割を果たします。
工程は 正確な管の切断 。銅管は専用のパイプカッターを用いて切断し、完全に直角で平滑な端面を形成する必要があります。清潔な切断面は、継手内での正しい位置合わせを保証し、設置時に管が内部のシール部品と均一にかみ合うことを可能にします。
次の工程は エッジの準備とバリ取り 。切断後、管の内外のバリを完全に除去する必要があります。これは極めて重要であり、鋭いエッジや残留金属片がシール用Oリングを損傷したり、管の完全な挿入を妨げたりする可能性があるためです。滑らかで適切に仕上げられた管端面は、最適なシール条件を確保し、将来的な漏れリスクを防止します。
次に、 挿入深度の目安印 設置作業者は、継手の仕様に基づいて必要な挿入深度を測定・印付けます。この基準印により、パイプが継手本体に完全に挿入されたことを視覚的に確認でき、圧着前の正しい位置決めが保証されます。
4番目の工程は パイプの継手への挿入 銅管を均一かつ確実に継手内に押し込み、内部ストップまで到達させます。これにより、シール機構との完全な係合が確保され、圧着に適した機械的配置が確立されます。
次は 圧着作業 圧着工具を継手の上に正確に位置合わせして作動させます。工具は制御された径方向の力を加え、継手をパイプ周囲で永久的に変形させるとともに、内部シール部材を圧縮して、強固で漏れのない接合部を形成します。
最後に、 圧着後の検査 が実行されます。ほとんどの継手には、圧着が正常に完了したことを視認できる変形インジケーターが備わっています。この品質確認により、システムを稼働させる前に、接続部が設置基準を満たしていることが保証されます。