EN


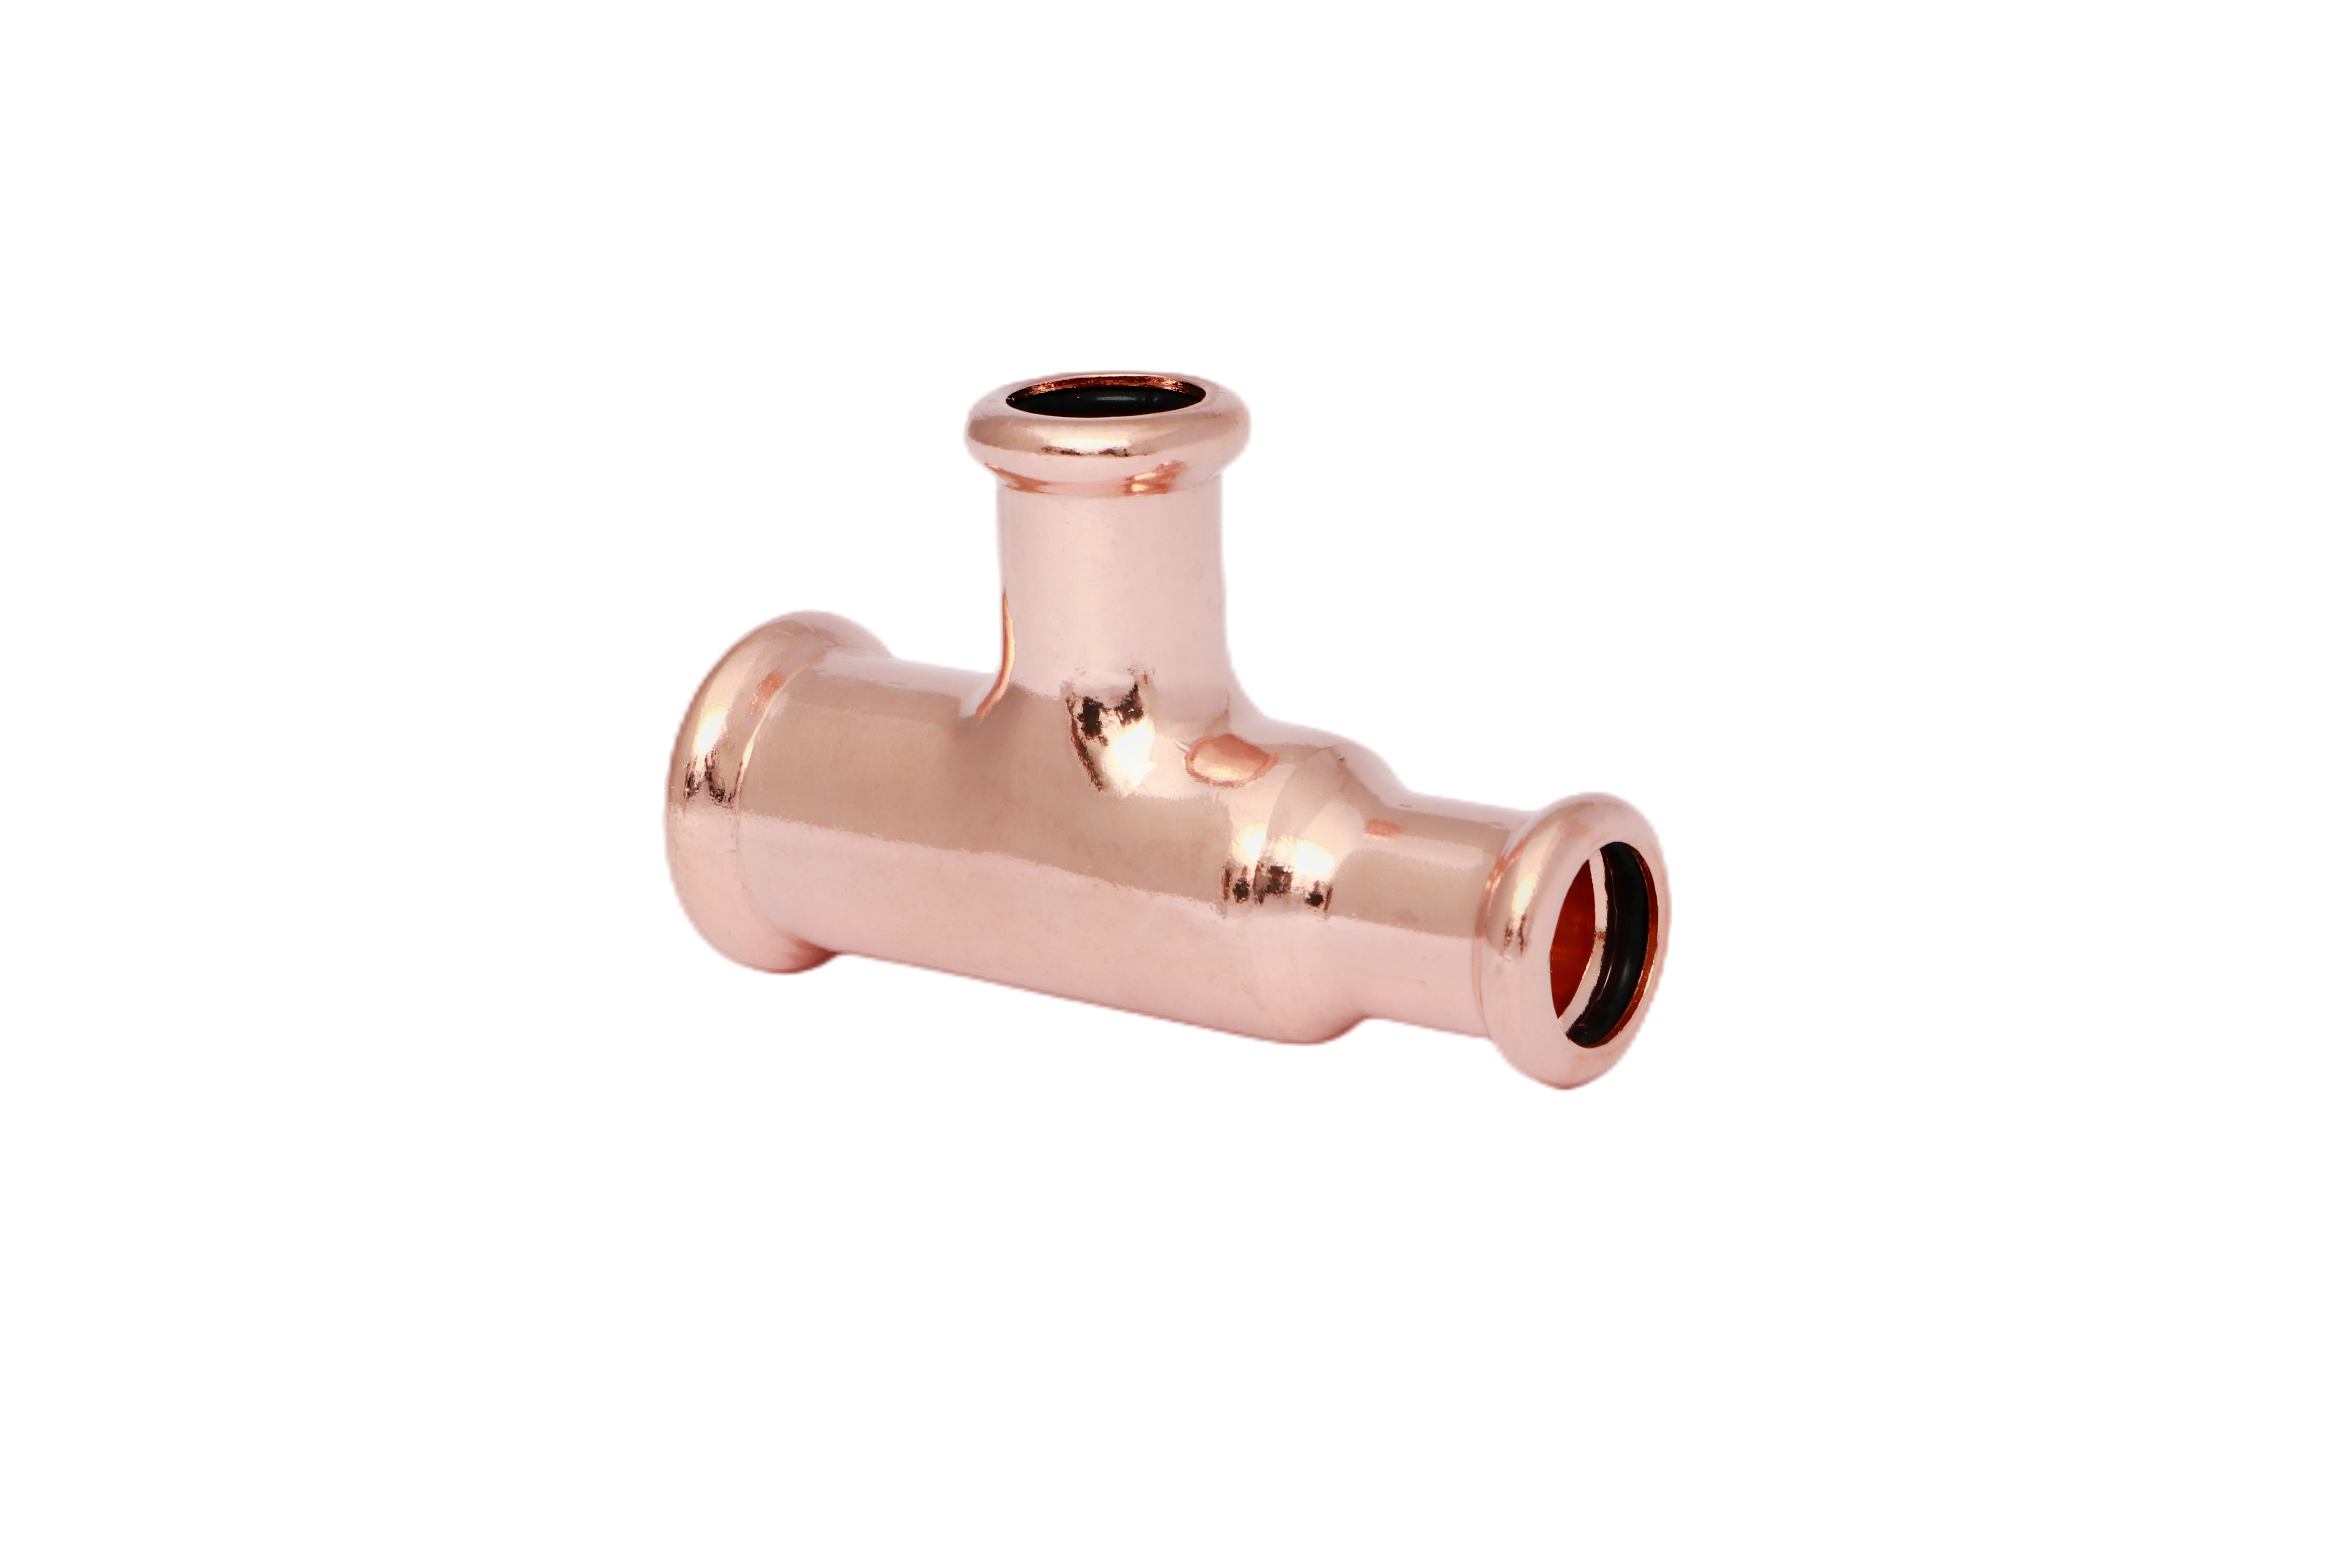
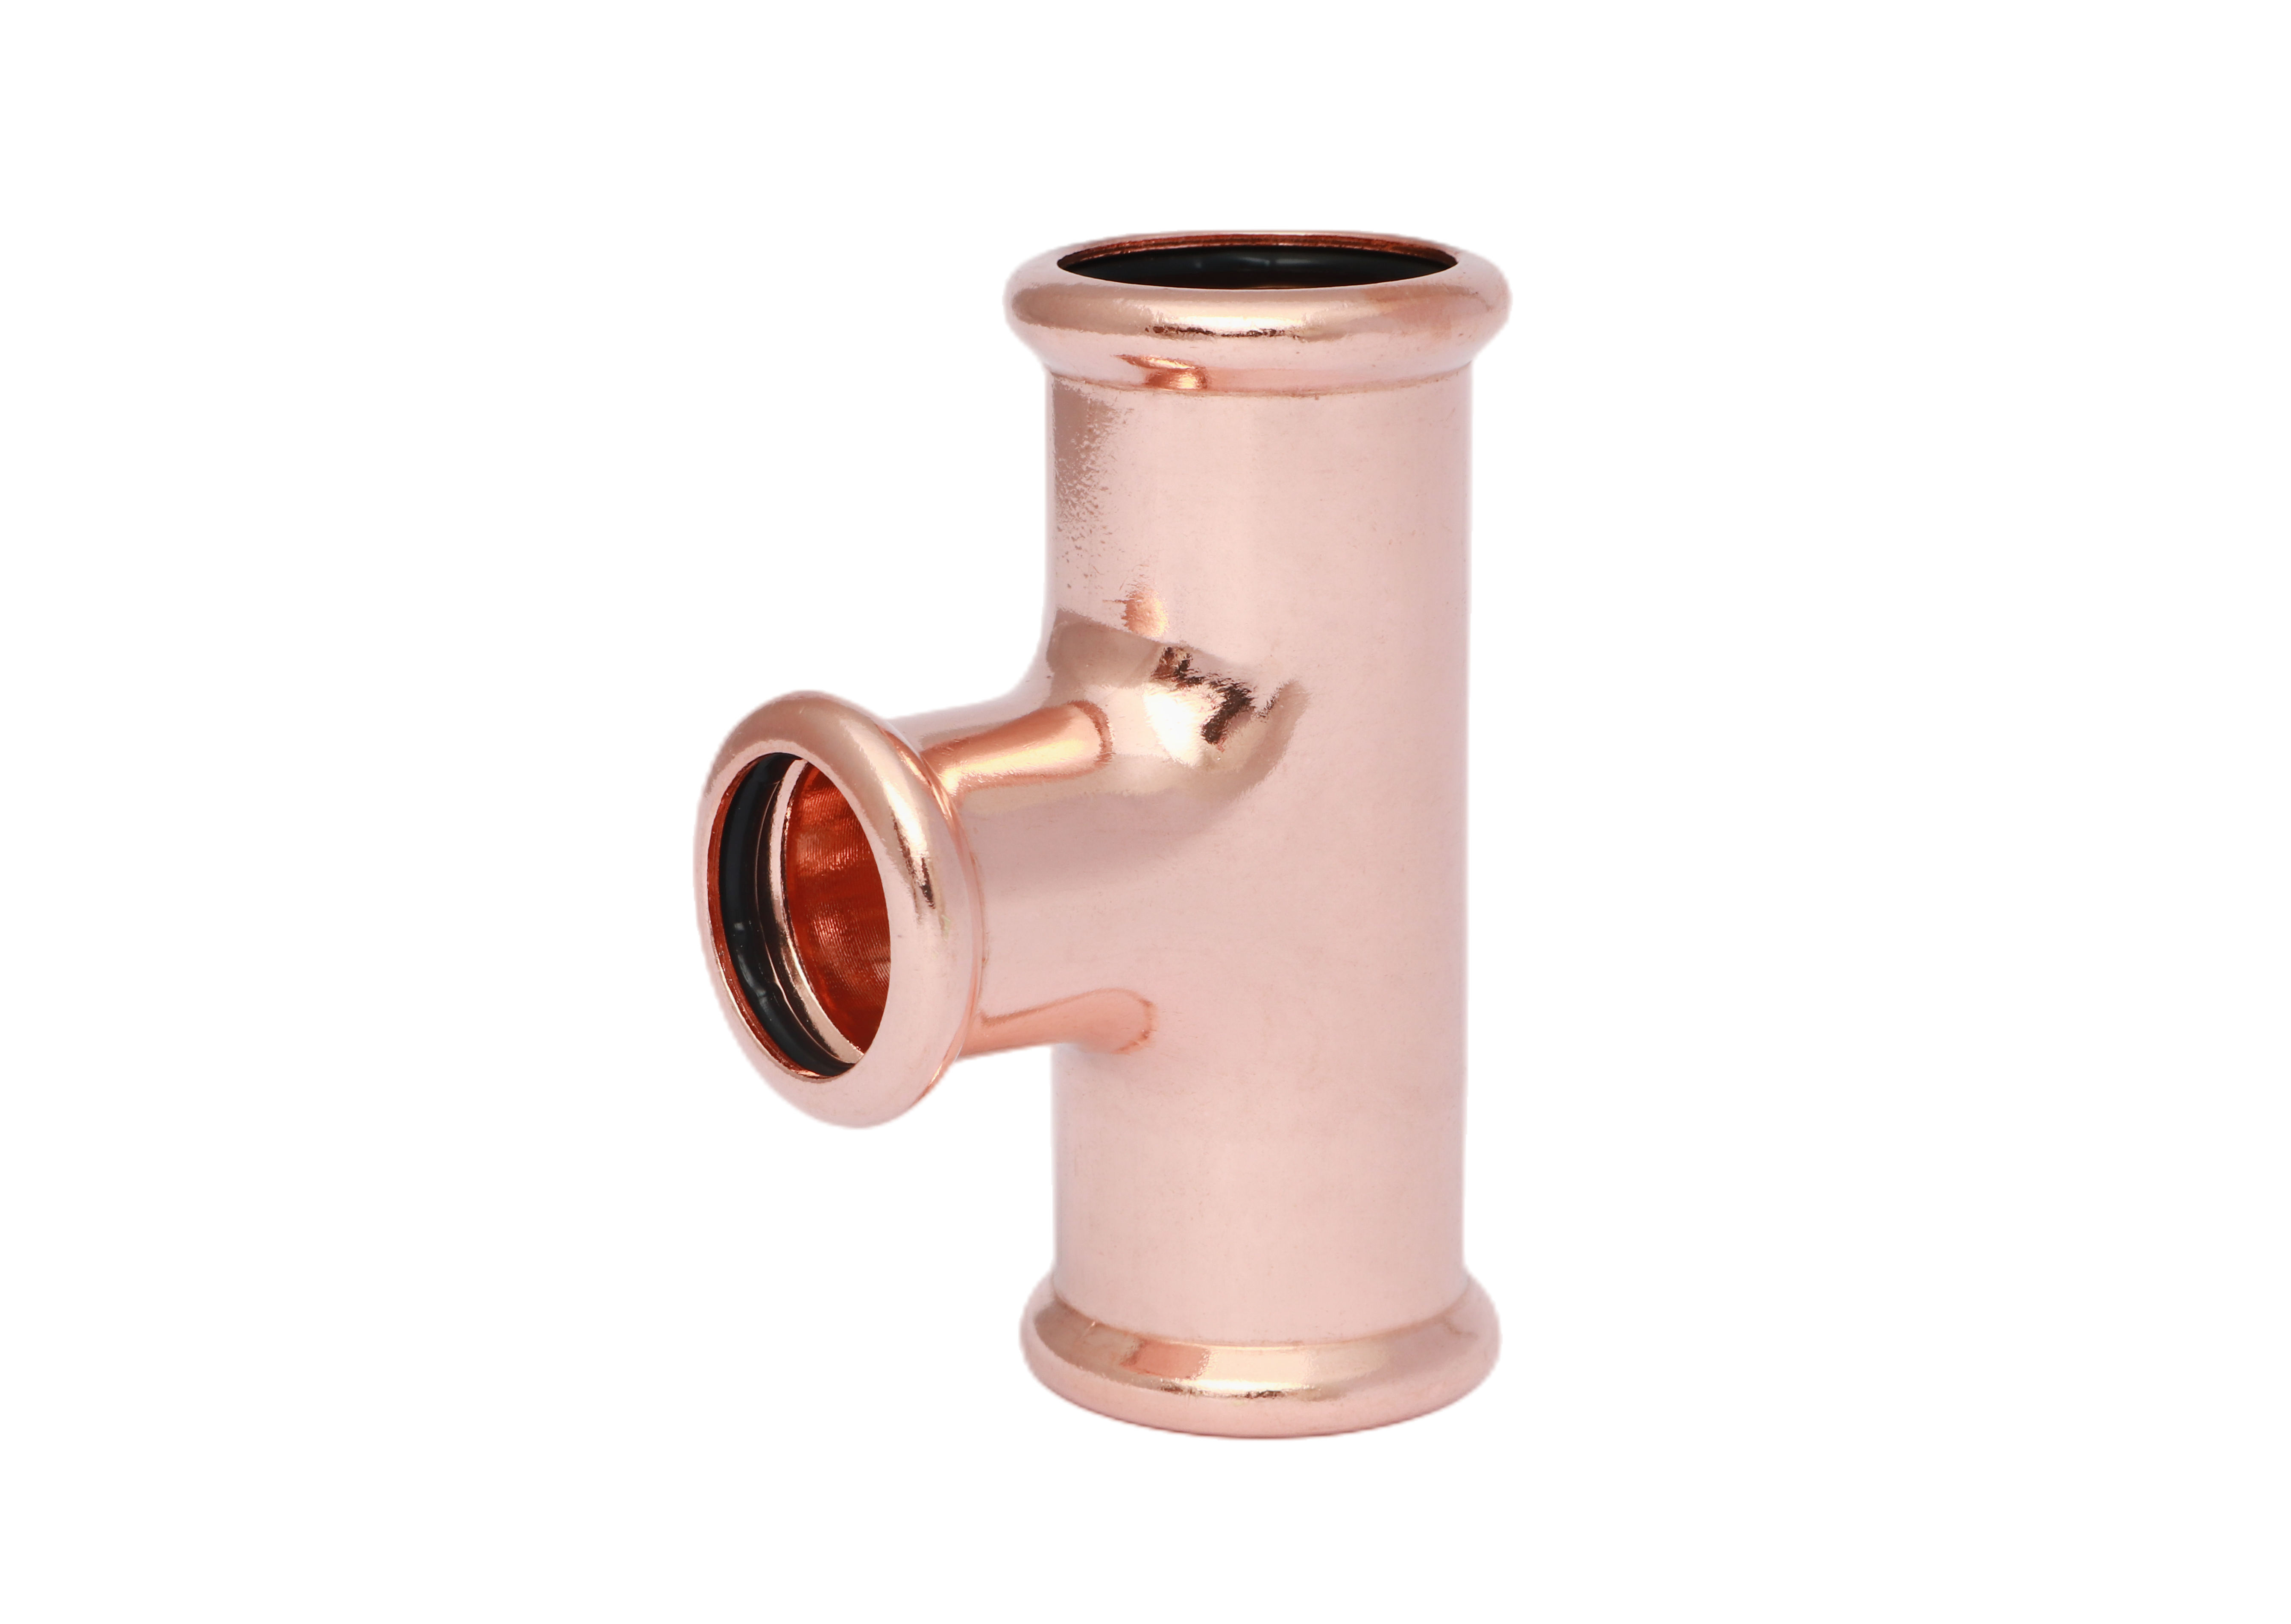
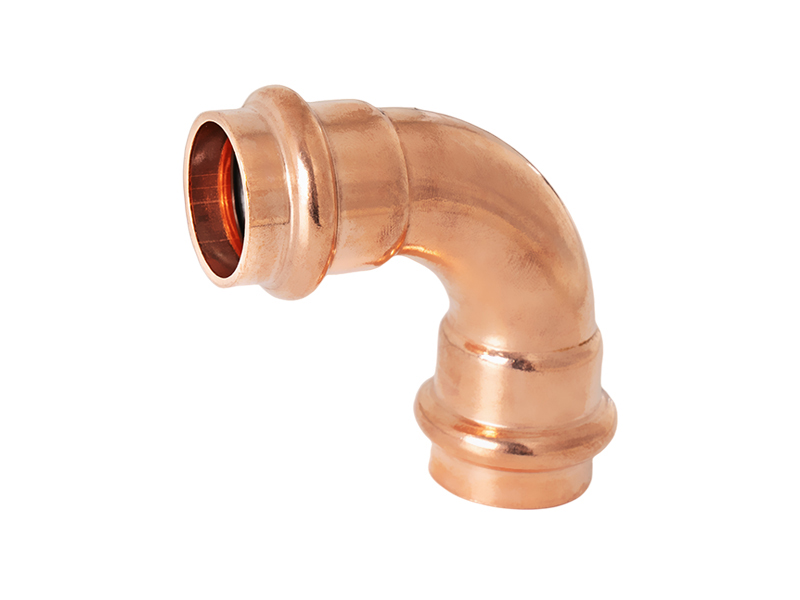
Mプロファイル付き銅製プレス継手-減径T字管(リデューシング・ティー)
信頼性の高い配管・配管工事向け高性能銅製プレス継手をご紹介します。当社のプレス接続システムは、給水、暖房、空調などの用途における銅管への迅速かつ完全な防漏施工を実現します。技術仕様および寸法をご確認ください。
・材質:銅合金(CW602N)
・シール部品:EPDM製Oリング
・シール材の使用温度範囲:-20℃~+110℃
・使用圧力:最大16バール
・規格:AS3688、EN1057
- 概要
- おすすめ商品
概要
銅製プレス継手は、現代の配管インフラ向けに開発された先進的な機械式接合システムであり、従来のはんだ付けやろう付けによる接合に代わる信頼性の高い選択肢を提供します。このシステムは、幅広いエンジニアリング用途において、安全性、耐久性、および密封性能という高い基準を維持しつつ、施工効率を向上させることを目的として設計されています。
この技術の核となるのは、高精度に加工された継手本体と、通常EPDM製Oリングである弾性シール部材の組み合わせです。施工時には、専用のプレス工具により継手に制御された径方向圧縮が加えられます。この工程によって、挿入された銅管周辺の金属構造が永久的に変形し、確実な機械的ロックが形成されるだけでなく、同時にシール界面が作動します。その結果、一貫性があり、耐圧性・気密性に優れた接合部が得られます。
システムの観点から見ると、銅製プレス継手は設置作業全体を簡素化します。熱による接合方法を不要とするため、はんだ付けに伴う複雑さ——たとえば火災安全対策、換気要件、および許可制限——が解消されます。これにより、裸火作業が制限されたり禁止されたりする環境でも設置作業を実施可能となり、さまざまな現場での適用範囲が大幅に拡大します。
この技術は、飲料水供給システムに広く採用されており、住宅および商業ビルにおける安全で衛生的な給水を確保しています。また、安定した熱伝達が求められる温水暖房システムや、長期にわたる信頼性が不可欠なHVACシステム内の冷温水ネットワークにも使用されています。さらに、圧縮空気システムでは、プレスフィット接続が提供する気密性と振動耐性が活かされています。
もう一つの主要な利点は、設置効率の高さにあります。各継手の接合が数秒で完了するため、工事期間が大幅に短縮され、作業員の手間も削減されます。耐食性、長寿命、および極めて少ない保守要件と相まって、銅製プレス継手は、現代の配管システム設計および施工において、非常に効率的かつコスト効果の高いソリューションを提供します。
重要な特徴 と 利点
銅製プレス継手システムは、現代の配管工事において、スピード、安全性、信頼性、およびコスト効率という高性能バランスを実現するよう設計されています。その構造設計により、多様な施工環境において一貫した品質を確保できます。
設置速度の優位性
最も注目すべき特徴の一つは、極めて迅速な施工プロセスです。互換性のある圧着工具を用いる場合、各継手の施工は10秒未満で完了します。この高速接合法により、現場における作業時間を大幅に短縮でき、作業効率が向上し、大規模な配管システムも短期間のプロジェクトスケジュール内で施工可能になります。その結果、全体的な建設生産性が大きく向上します。
安全性の向上
本システムは、裸火・はんだ付け・ろう付けを必要としないため、加熱工程が不要です。加熱を行わないため、火気作業許可証の取得も不要となり、事務手続きの簡素化と安全リスクの低減が図れます。このため、病院、学校、ホテル、オフィスビル、および入居中の住宅など、防火が特に重要となる感度の高い環境においても、本システムを特に適切に採用できます。
信頼性の高いシール性能
各圧着接続は、継手と銅管の間に永久的な機械的結合を形成します。この継手は、振動、内部圧力の変動、および熱膨張に耐えるよう設計されており、長期にわたる密封性の安定性を確保し、漏れのリスクを最小限に抑えます。これにより、より耐久性が高く、メンテナンスフリーな配管システムが実現されます。
材質および規格適合性
銅製圧着継手は、硬質(引抜き)銅管および軟質(退火)銅管の両方と互換性があります。ASTM B88およびEN 1057などの国際的に認められた規格に準拠しており、さまざまな用途において一貫した品質、寸法精度、およびシステム互換性を保証します。
コスト削減効果
火気作業を不要とし、施工時間を短縮することで、労務費およびプロジェクト費用を大幅に削減できます。また、保険料負担の軽減やダウンタイムの最小化にも寄与するため、現代の建設・エンジニアリングプロジェクトにおいて非常にコスト効率の高いソリューションです。
技術仕様
仕様 |
仕様 |
材質 |
銅合金(CW602N) |
シール部品 |
EPDM Oリング |
シール材の使用温度範囲 |
-20°C~+110°C |
動作圧力 |
最大16バール |
規格 |
AS3688、EN1057 |
サイズ範囲 |
15mm~54mm |
認証・資格 |
Wras認定 |
接続方法 |
キャリブレーション済みのジャウツールを用いたコールドプレス |
設置ガイド
銅製プレス継手の設置手順(現場実施ガイド)
確実で耐久性があり、漏れのない接続を確保するため、銅製プレス継手は厳密な現場作業手順に従って設置する必要があります。この体系化されたワークフローにより、給排水・空調(HVAC)システム全体で一貫した設置品質が維持されます。
第1段階:配管の準備
切断工程
専門のパイプカッターを用いて銅管を切断します。切断面は清潔で真っ直ぐであり、管軸に対して垂直である必要があります。この段階での適切な形状は、継手内部における正確な位置合わせおよび最適なシール接触を保証します。
バリ取りおよび表面処理
切断後、内面および外面のすべてのバリを取り除きます。これにより、シール用Oリングの損傷を防ぎ、管のスムーズな挿入を確保します。管端は清潔で均一であり、鋭利な金属エッジや異物が付着していない状態である必要があります。
第2段階:位置決めの設定
挿入深度の目安印
パイプ表面に必要な挿入深さを測定し、明確に印を付けてください。この視覚的な基準により、圧着開始前にチューブがフィッティング内に完全に seating されることを保証します。
パイプの挿入
銅管をフィッティングに挿入し、内部ストップまで確実に押し込んでください。完全な挿入により、シールゾーンとの適切な位置合わせが確保され、継手の圧着準備が整います。
第3段階:圧着作業
圧着工具の適用
圧着工具のジャウ(クランプ)をフィッティング本体の周囲に正確に配置してください。不均一な力の伝達を防ぐため、正しい位置合わせを確認してください。
圧着の開始
工具を起動して、制御された径方向の圧力を加えます。フィッティングはチューブ周りで永久的に変形し、強固な機械的ロックを形成するとともに、内部シール部材を圧縮して、密閉性・安定性の高い継手を作成します。
第4段階:品質確認
最終検査
押し込み後、接続状態を十分に確認してください。ほとんどの継手には、押し込み完了を視覚的に確認できる内蔵の変形プロファイルが備わっています。この工程により、設置の信頼性が確保され、システムが稼働可能な状態であることが確認されます。
この体系的な手順により、銅管用プレス継手のすべての用途において、高い設置信頼性、安全性、および長期的な性能が保証されます。