EN


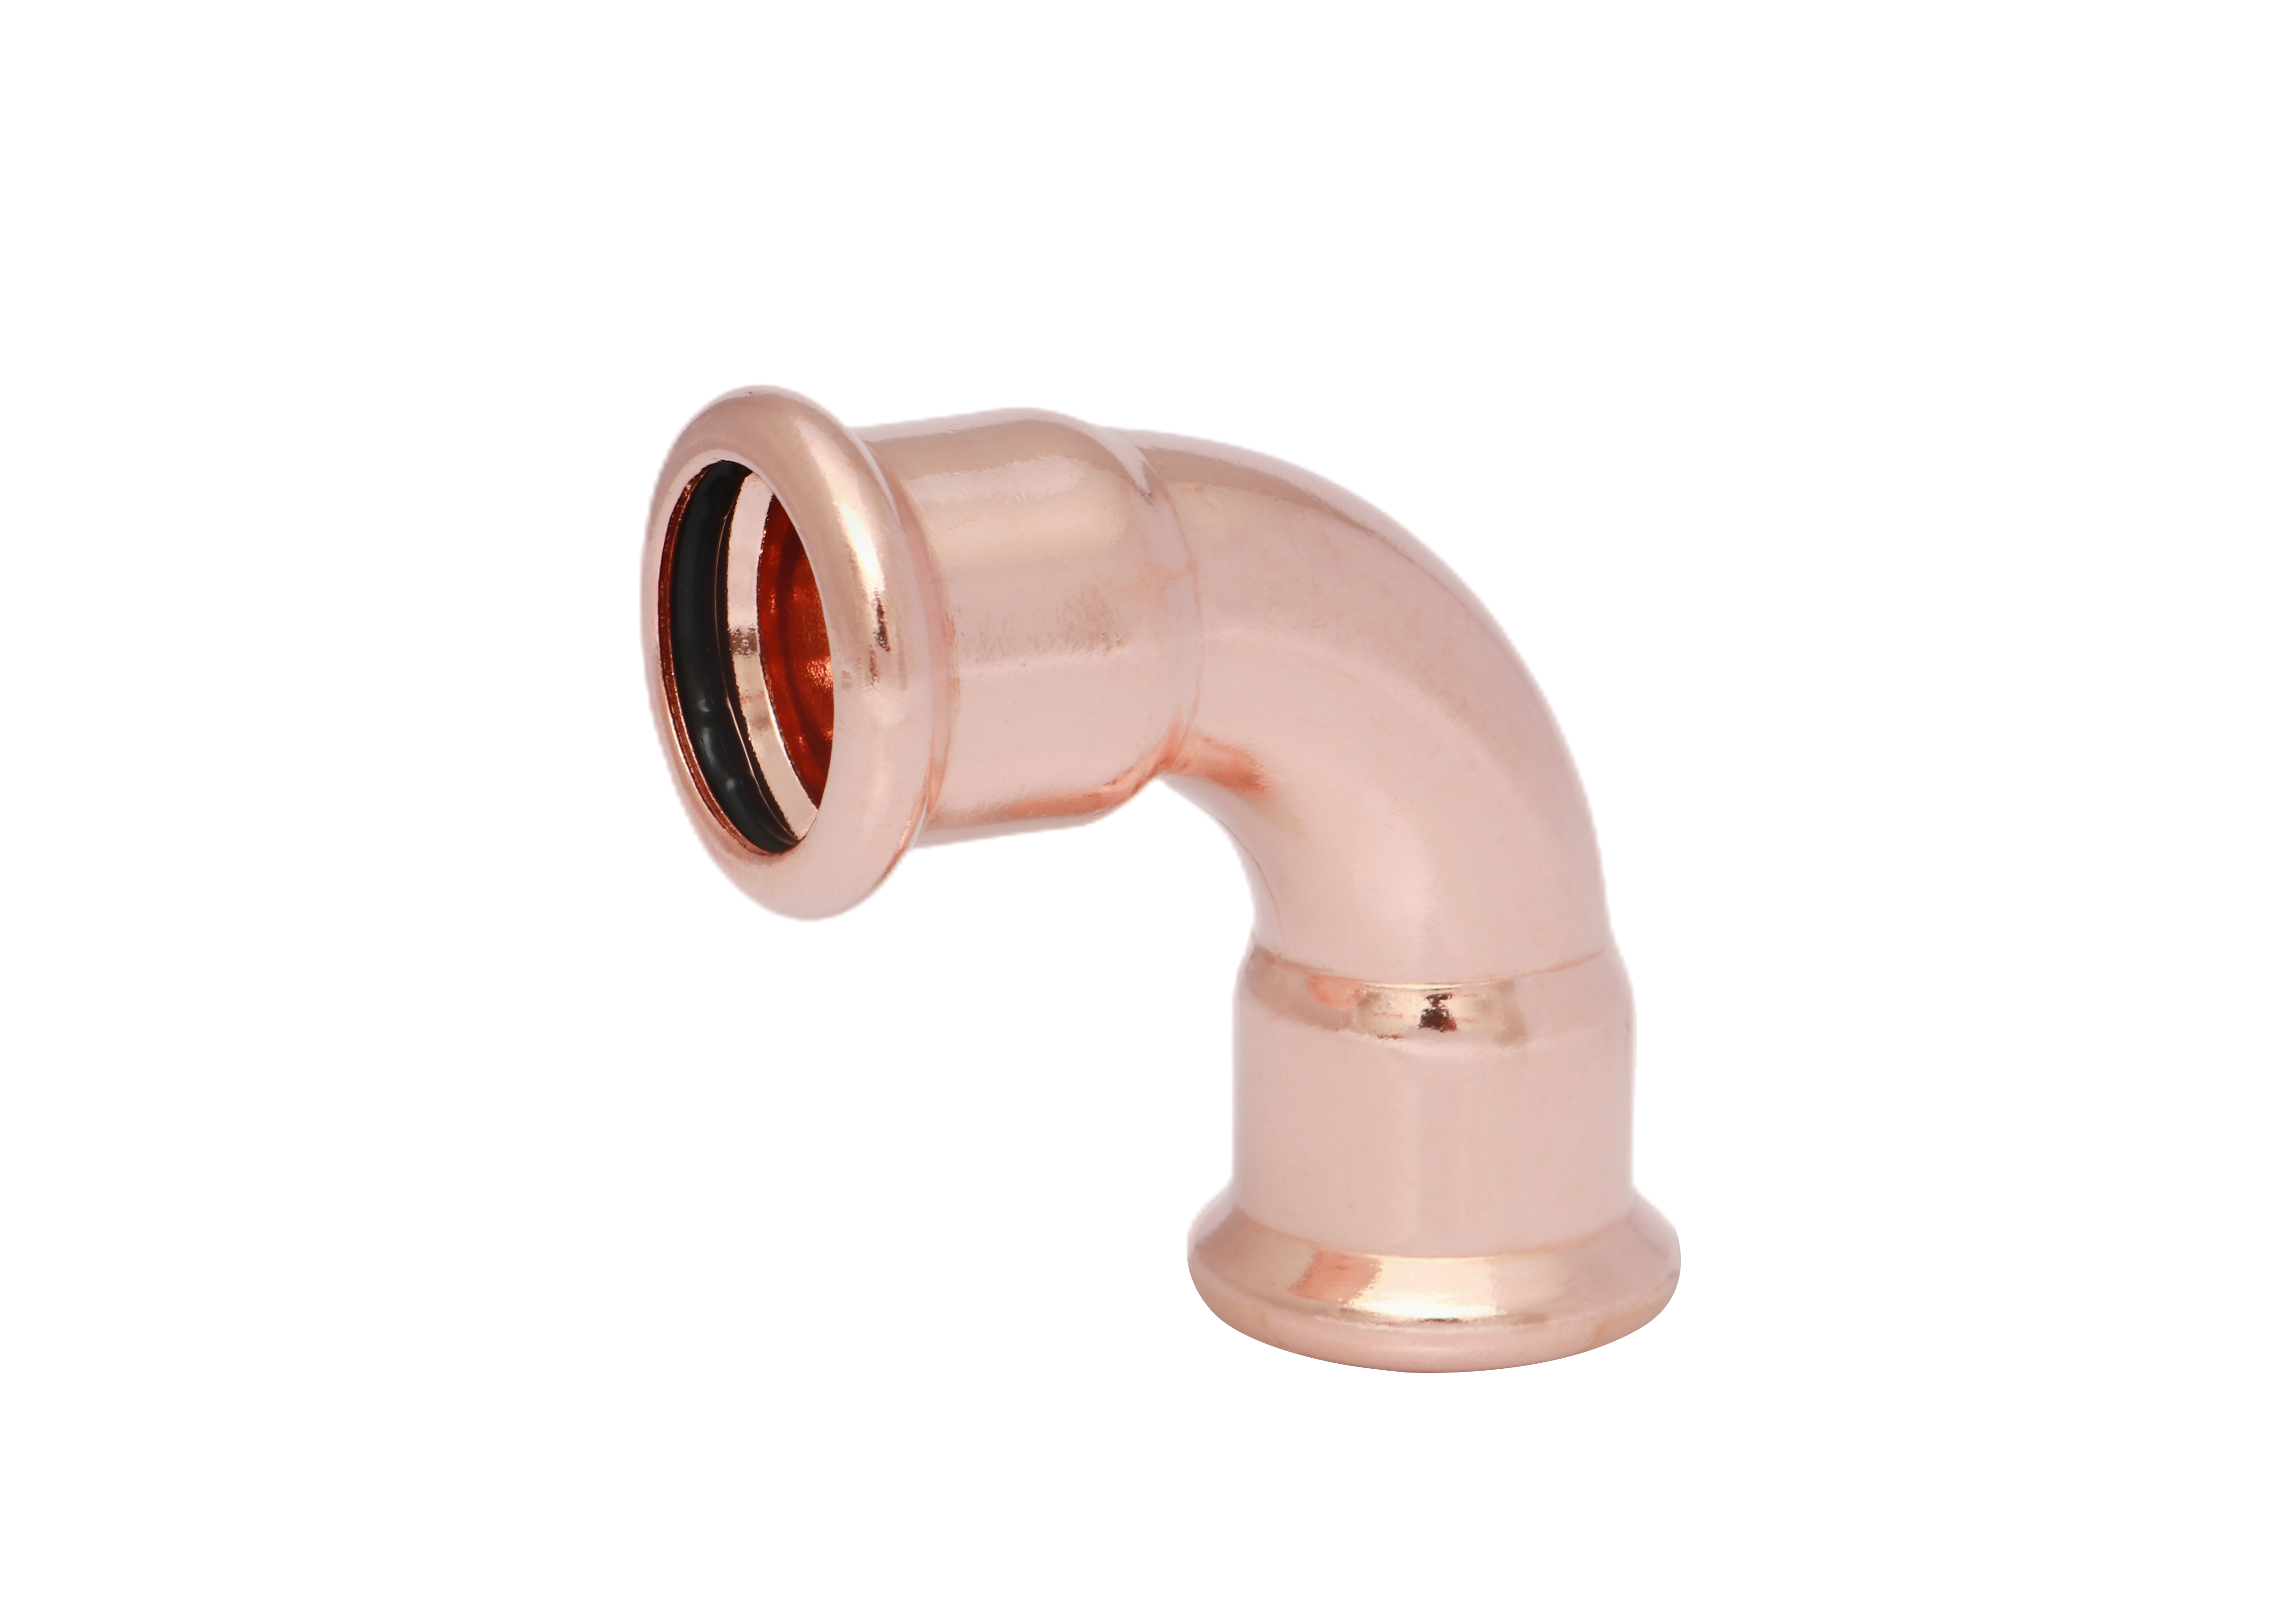
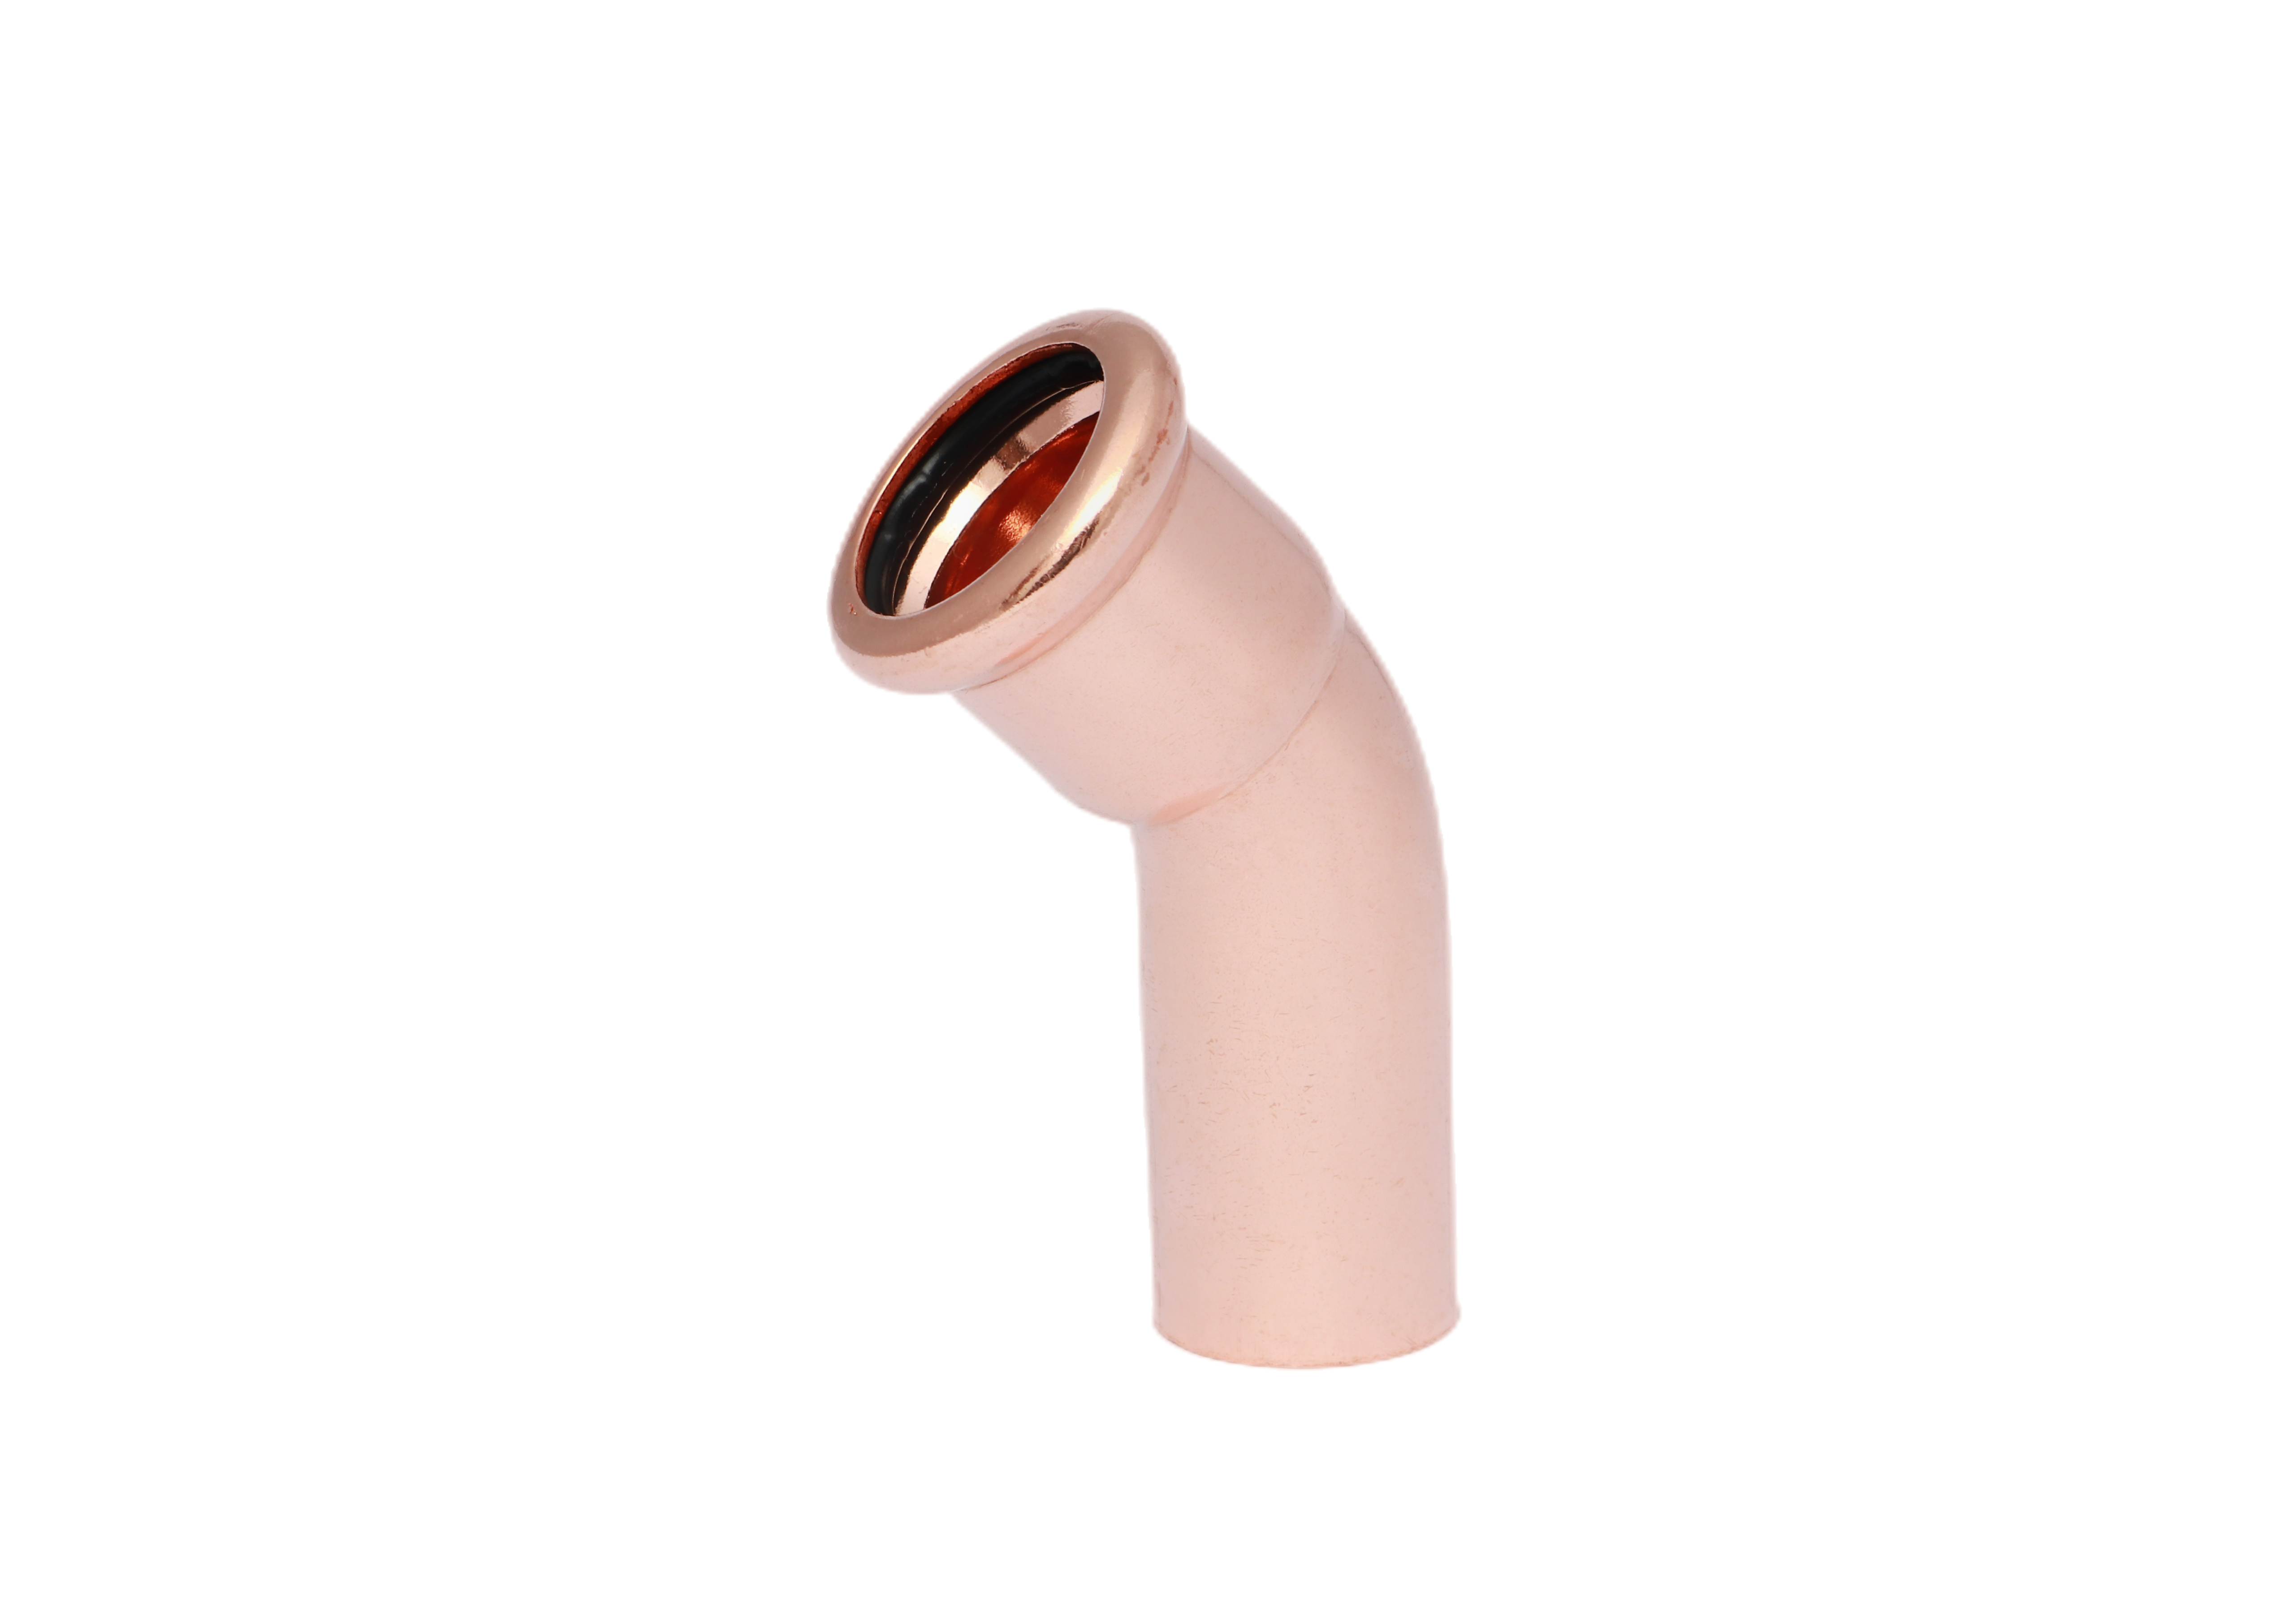
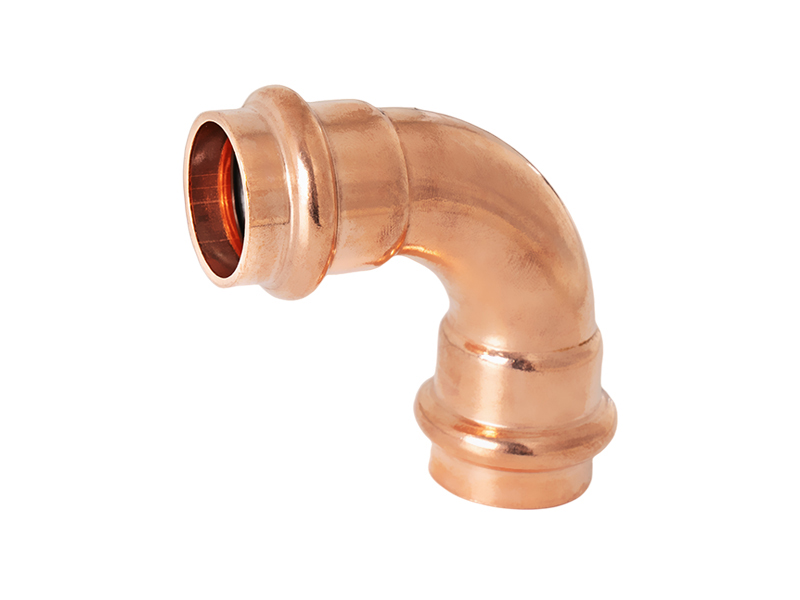
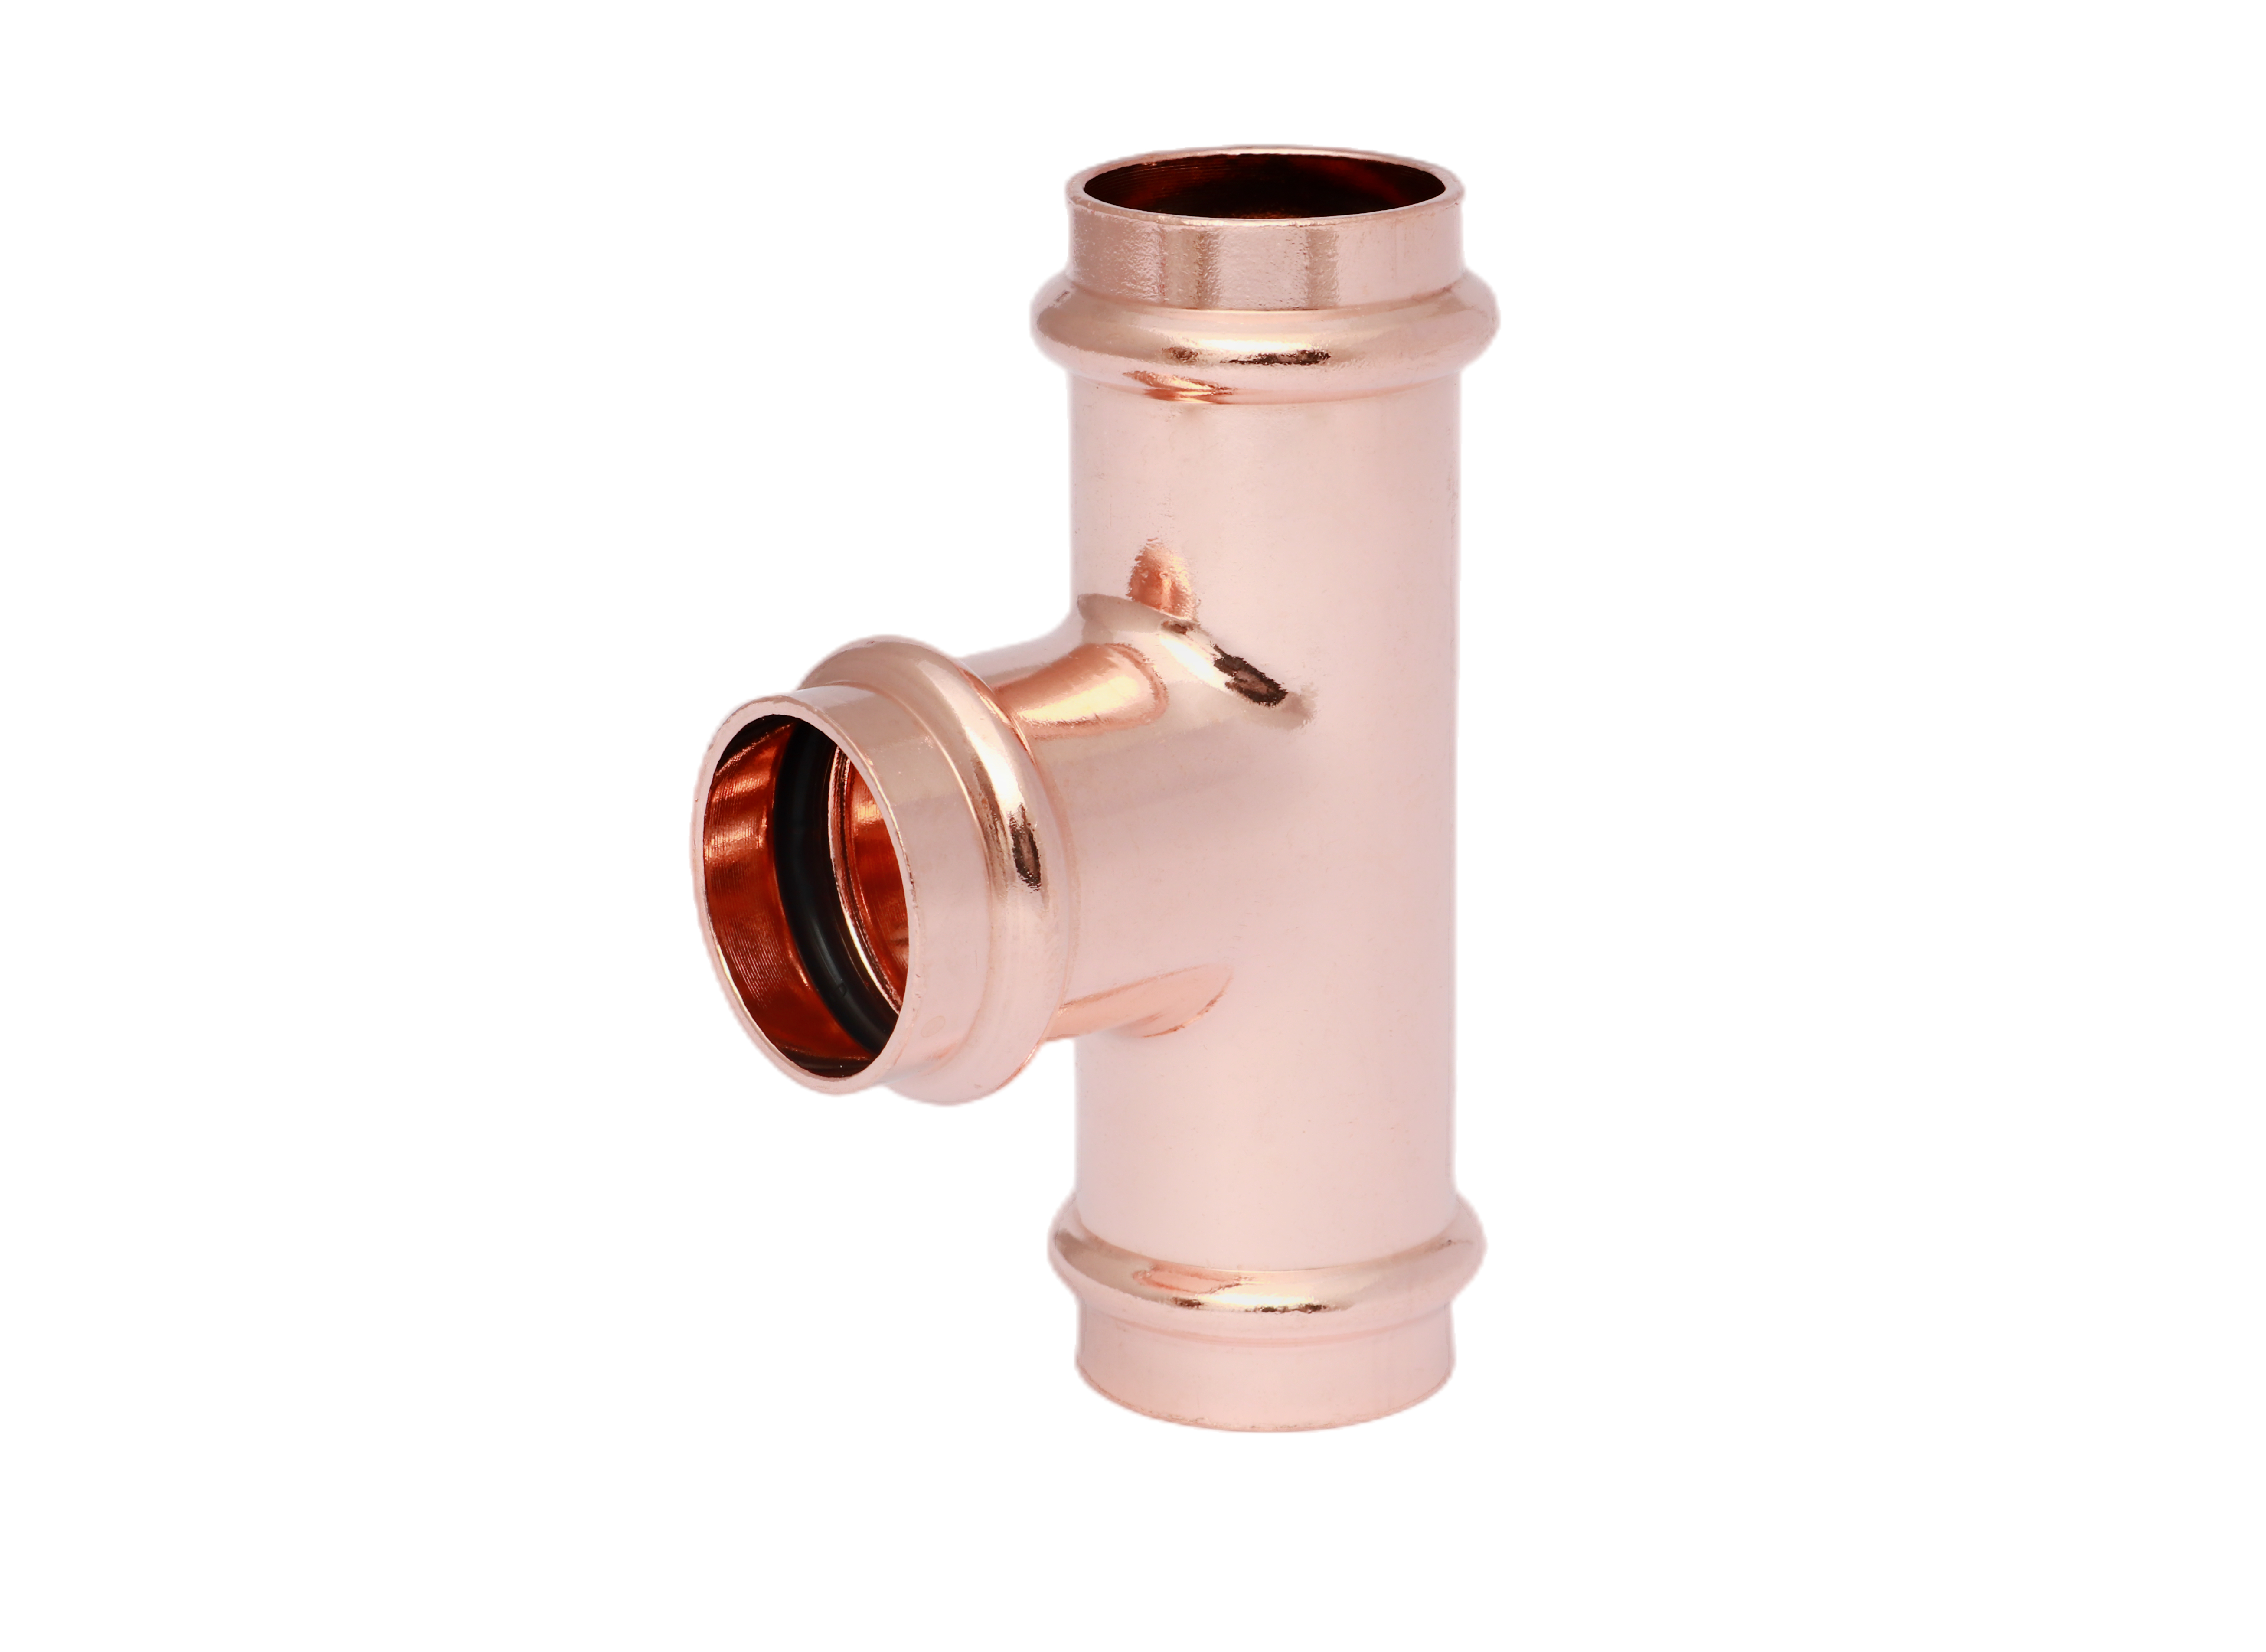
تجهيزات ضغط نحاسية ذات ملف تعريفي M - كوع بزاوية 90°، توصيلة أنابيب إلى أنابيب
اكتشف وصلات النحاس عالية الأداء الخاصة بنا لتركيبات السباكة والأنابيب الموثوقة. ويتيح نظام الاتصال بالضغط لدينا تركيبًا سريعًا وخاليًا من التسرب للأنابيب النحاسية في تطبيقات المياه والتدفئة والهواء. عرض المواصفات الفنية والأبعاد.
-المادة: سبيكة نحاسية (CW602N)
-عنصر الإغلاق: حلقة O مصنوعة من مطاط EPDM
-الشهادات: معتمدة من WRAS
- نظرة عامة
- المنتجات الموصى بها
نظرة عامة
تُعَدّ وصلات النحاس المضغوطة جيلًا متقدمًا من تقنيات الاتصال في أنابيب التوصيل، التي تم تطويرها لتلبية احتياجات أنظمة السباكة الحديثة وأنظمة التدفئة والتهوية وتكييف الهواء (HVAC) والأنظمة الصناعية. وهي توفر بديلاً فعّالاً للغاية عن طرق الربط التقليدية، ما يسمح بتوصيل الأنابيب النحاسية بسرعةٍ وأمانٍ كبيرين وباتساقٍ استثنائي. وباستبعاد الحاجة إلى العمليات القائمة على الحرارة، فإن هذه الوصلات تبسّط عملية التركيب بشكلٍ كبير مع الحفاظ على أداء ميكانيكي قوي وموثوقية عالية في الإغلاق على المدى الطويل.
يعتمد التصميم الأساسي لتوصيلات النحاس المُثبتة بالضغط على هندسة دقيقة وعلى تشويه خاضع للتحكم. ويُصنع كل توصيلة وفقًا لمواصفات دقيقة جدًّا، وتضم عنصر إغلاق متين، عادةً ما يكون حلقة مطاطية من مادة الإيثيلين بروبيلين ثنائي أثيلين (EPDM)، مما يضمن اتصالاً آمنًا ومستقرًا في ظل ظروف التشغيل المتغيرة. وخلال عملية التركيب، تُطبَّق أداة ضغط متخصصة قوة شعاعية متجانسة على جسم التوصيلة، فتُضغَط بشكل دائم حول الأنبوب. وتؤدي هذه العملية إلى تثبيت الأنبوب في مكانه في الوقت نفسه الذي تُفعَّل فيه نظام الإغلاق، ما ينتج عنه وصلةٌ قوية ميكانيكيًّا ومقاومة للتسرب.
تُستخدم وصلات النحاس المضغوطة على نطاق واسع في أنظمة البناء المتعددة نظراً لمرونتها وموثوقيتها. وفي أنظمة المياه الصالحة للشرب، تساعد هذه الوصلات في ضمان توصيل المياه بشكل آمن وصحي. أما في تطبيقات التدفئة الهيدرونية، فهي تدعم دوران الحرارة بكفاءة واستقرار النظام. كما تُستخدم هذه الوصلات أيضاً بشكل شائع في شبكات المياه المبردة وأنظمة الهواء المضغوط، حيث يُعد التعامل مع الضغط بشكل ثابت والختم المحكم للهواء أمراً بالغ الأهمية. ومرونتها تجعلها مناسبة لمشاريع السكنية والتجارية والصناعية الخفيفة على حدٍ سواء.
يُعَدُّ أحد أهم المزايا التي تتميَّز بها هذه التكنولوجيا مساهمتها في تحسين سلامة مواقع العمل. وبما أنَّ هذه الطريقة لا تتطلَّب استخدام اللهب المكشوف أو اللحام أو المواد المساعدة على اللحام (فلوكس)، فإنَّ مخاطر التركيب تقلُّ بشكلٍ كبير، ما يسمح بالعمل في البيئات التي يُحظَر فيها إجراء العمليات الحرارية. وعند دمجها مع اختصار وقت اليد العاملة، ومتطلبات الصيانة الدنيا، وكفاءة التركيب العالية، تُقدِّم وصلات النحاس المُضغوطة حلاًّ موثوقًا وفعّالاً من حيث التكلفة، يتماشى مع معايير البناء الحديثة وتوقعات الأداء.
الميزات الرئيسية والفوائد
صُمِّمت أنظمة وصلات النحاس المُضغوطة لتوفير نهجٍ عصريٍّ وعالي الكفاءة لتركيب أنابيب النحاس، مع التركيز على السرعة والسلامة واستقرار النظام على المدى الطويل. وهي مُعتمدة على نطاق واسع في بيئات البناء الاحترافية التي تتطلَّب أداءً موثوقًا وتبسيطًا في عملية التركيب.
ميزة رئيسية هي سرعة تركيب فائقة وباستخدام أداة ضغط متوافقة، يمكن إنجاز كل وصلة في غضون ١٠ ثوانٍ أو أقل. وتؤدي هذه العملية السريعة لتوصيل الأنابيب إلى تحسين كبير في كفاءة العمل الميداني، ما يمكّن العمال من إنجاز شبكات الأنابيب الكبيرة في فترة زمنية أقصر بكثير. ونتيجةً لذلك، تزداد إنتاجية اليد العاملة بشكل كبير، ويصبح جدول تنفيذ المشروع أكثر سهولة في الإدارة.
ميزة أخرى مهمة هي الطريقة الآمنة لتركيب النظام دون استخدام اللهب، والتي تتوافق مع اللوائح التنظيمية . وبما أن هذا النظام لا يتطلب اللحام بالقصدير أو اللحام النحاسي أو أي شكل آخر من أشكال اللهب المفتوح، فإنه يلغي الحاجة تمامًا إلى تصاريح العمل الحراري. وهذا لا يبسّط إجراءات الامتثال فحسب، بل يتيح أيضًا تركيبًا آمنًا في البيئات التي يجب فيها التحكم الصارم في مخاطر الحريق، مثل المستشفيات والمدارس والفنادق والمباني التجارية المشغَّلة.
ويوفّر النظام أيضًا مقاومة عالية للتسرب يُشكِّل كل وصلٍ مُضغوط وصلةً ميكانيكية مقفلة بشكل دائم ومختومة بإحكام، وهي مصمَّمة لتحمل الاهتزازات وتقلُّبات الضغط والتمدُّد الحراري. ويضمن ذلك تشغيلًا مستقرًّا على المدى الطويل، ويقلِّل من احتمال حدوث مشكلات صيانة، ما يساعد في إطالة العمر التشغيلي الكلي لنظام الأنابيب.
وبالإضافة إلى ذلك، فإن التوصيلات النحاسية المضغوطة توفر توافق واسع من حيث المواد والتطبيقات . وهي مناسبة لأنابيب النحاس المسحوبة بقوة (الصلبة) والمطريّة (المُنقَّاة)، وتتوافق تمامًا مع المعايير الدولية المعترف بها مثل ASTM B88 وEN 1057. وهذا يضمن جودة تركيب متسقة عبر مختلف أنواع المشاريع والمتطلبات الهندسية العالمية.
وأخيرًا، فإن النظام عالي فعالة من حيث التكلفة . وباستبعاد متطلبات العمل الساخن، وتقليل وقت العمالة، والحد من تكاليف التأمين وتكاليف التوقُّف عن التشغيل، تساهم وصلات النحاس المضغوطة في خفض إجمالي نفقات المشروع بشكل كبير، مع تحسين سلامة التركيب وكفاءة التشغيل.
المواصفات الفنية
المعلَّمة |
المواصفات |
المادة |
سبيكة نحاسية (CW602N) |
عنصر الختم |
حلقة O من نوع EPDM |
نطاق درجة حرارة مادة الإغلاق |
-٢٠°م إلى +١١٠°م |
ضغط التشغيل |
حد أقصى ١٦ بار |
المواصفات القياسية |
AS3688، EN1057 |
نطاق الحجم |
١٥ مم – ٥٤ مم |
الشهادات |
معتمد من wras |
طريقة الاتصال |
الضغط البارد باستخدام أداة فك ذات فك مُعايرة. |
دليل التركيب
يتم تركيب توصيلات النحاس المضغوطة بشكل صحيح وفق إجراء منظم خطوة بخطوة، مُصمَّمٍ لضمان الدقة والسلامة وموثوقية الوصلات على المدى الطويل. ويجب تنفيذ كل عملية بعناية فائقة للحصول على وصلة محكمة تمامًا وميكانيكيًّا سليمة، ومناسبة لأنظمة السباكة وأنظمة التدفئة والتبريد وتكييف الهواء الاحترافية.
تبدأ العملية بـ قطع الأنابيب يجب قطع أنبوب النحاس باستخدام قاطع أنابيب احترافي للحصول على طرف نظيف وزاويته ٩٠ درجة بدقة. فهذه الزاوية الدقيقة ضرورية لأنها تسمح للأنبوب بالجلوس بشكل منتظم داخل التوصيلة، مما يضمن المحاذاة الصحيحة وضغط الإغلاق الموحد أثناء عملية الضغط.
المرحلة التالية هي إزالة الحواف الحادة والتشطيب النهائي للحواف بعد القطع، يجب إزالة الحواف الحادة (البروزات) الداخلية والخارجية تمامًا. فقد تتسبب أي حواف حادة أو شظايا معدنية في عرقلة خاتم الإغلاق المطاطي (O-ring) أو تمنع إدخال الأنبوب بالكامل داخل التوصيلة. وبذلك يضمن الأنبوب المُزال منه البروزات بسلاسة التداخل مع التوصيلة ويحمي المكونات الداخلية من التلف.
وبعد ذلك، يقوم المُركِّب بـ علامة العمق يتم قياس عمق الإدخال المحدد من قِبل شركة تصنيع التوصيلات ووضع علامة واضحة عليه على سطح الأنبوب الخارجي. وتُستخدم هذه الخط المرجعي كدليل بصري للتأكد من أن الأنبوب قد أُدخل بالكامل إلى الموضع الصحيح قبل بدء عملية الضغط.
الخطوة الرابعة هي إدخال الأنبوب يُدفع أنبوب النحاس بقوة داخل التوصيلة حتى يصل إلى نقطة التوقف الداخلية. ويضمن ذلك التماس الكامل بين الأنبوب ونظام الإغلاق، ليشكّل الأساس لربط ميكانيكي آمن.
التالي هو عملية الضغط يُوضع أداة الضغط بدقة فوق التوصيلة ثم تُفعَّل. وينتج عن قوة الضغط المتحكم بها تشوه دائم في جسم التوصيلة حول الأنبوب، مما يثبّته في مكانه في الوقت نفسه الذي تُفعَّل فيه عنصر الإغلاق لتكوين اتصال محكم مقاوم للاهتزازات.
وأخيرًا، الفحص والتحقق تُنفَّذ هذه العمليات. وتتميَّز معظم التوصيلات بمؤشر بصري مدمج، مثل حافة مضغوطة أو نمط تشوه، يؤكد إنجاز التركيب بنجاح. ويضمن هذا الفحص النهائي أن تتوافق الوصلة مع معايير الجودة قبل تشغيل النظام.