EN


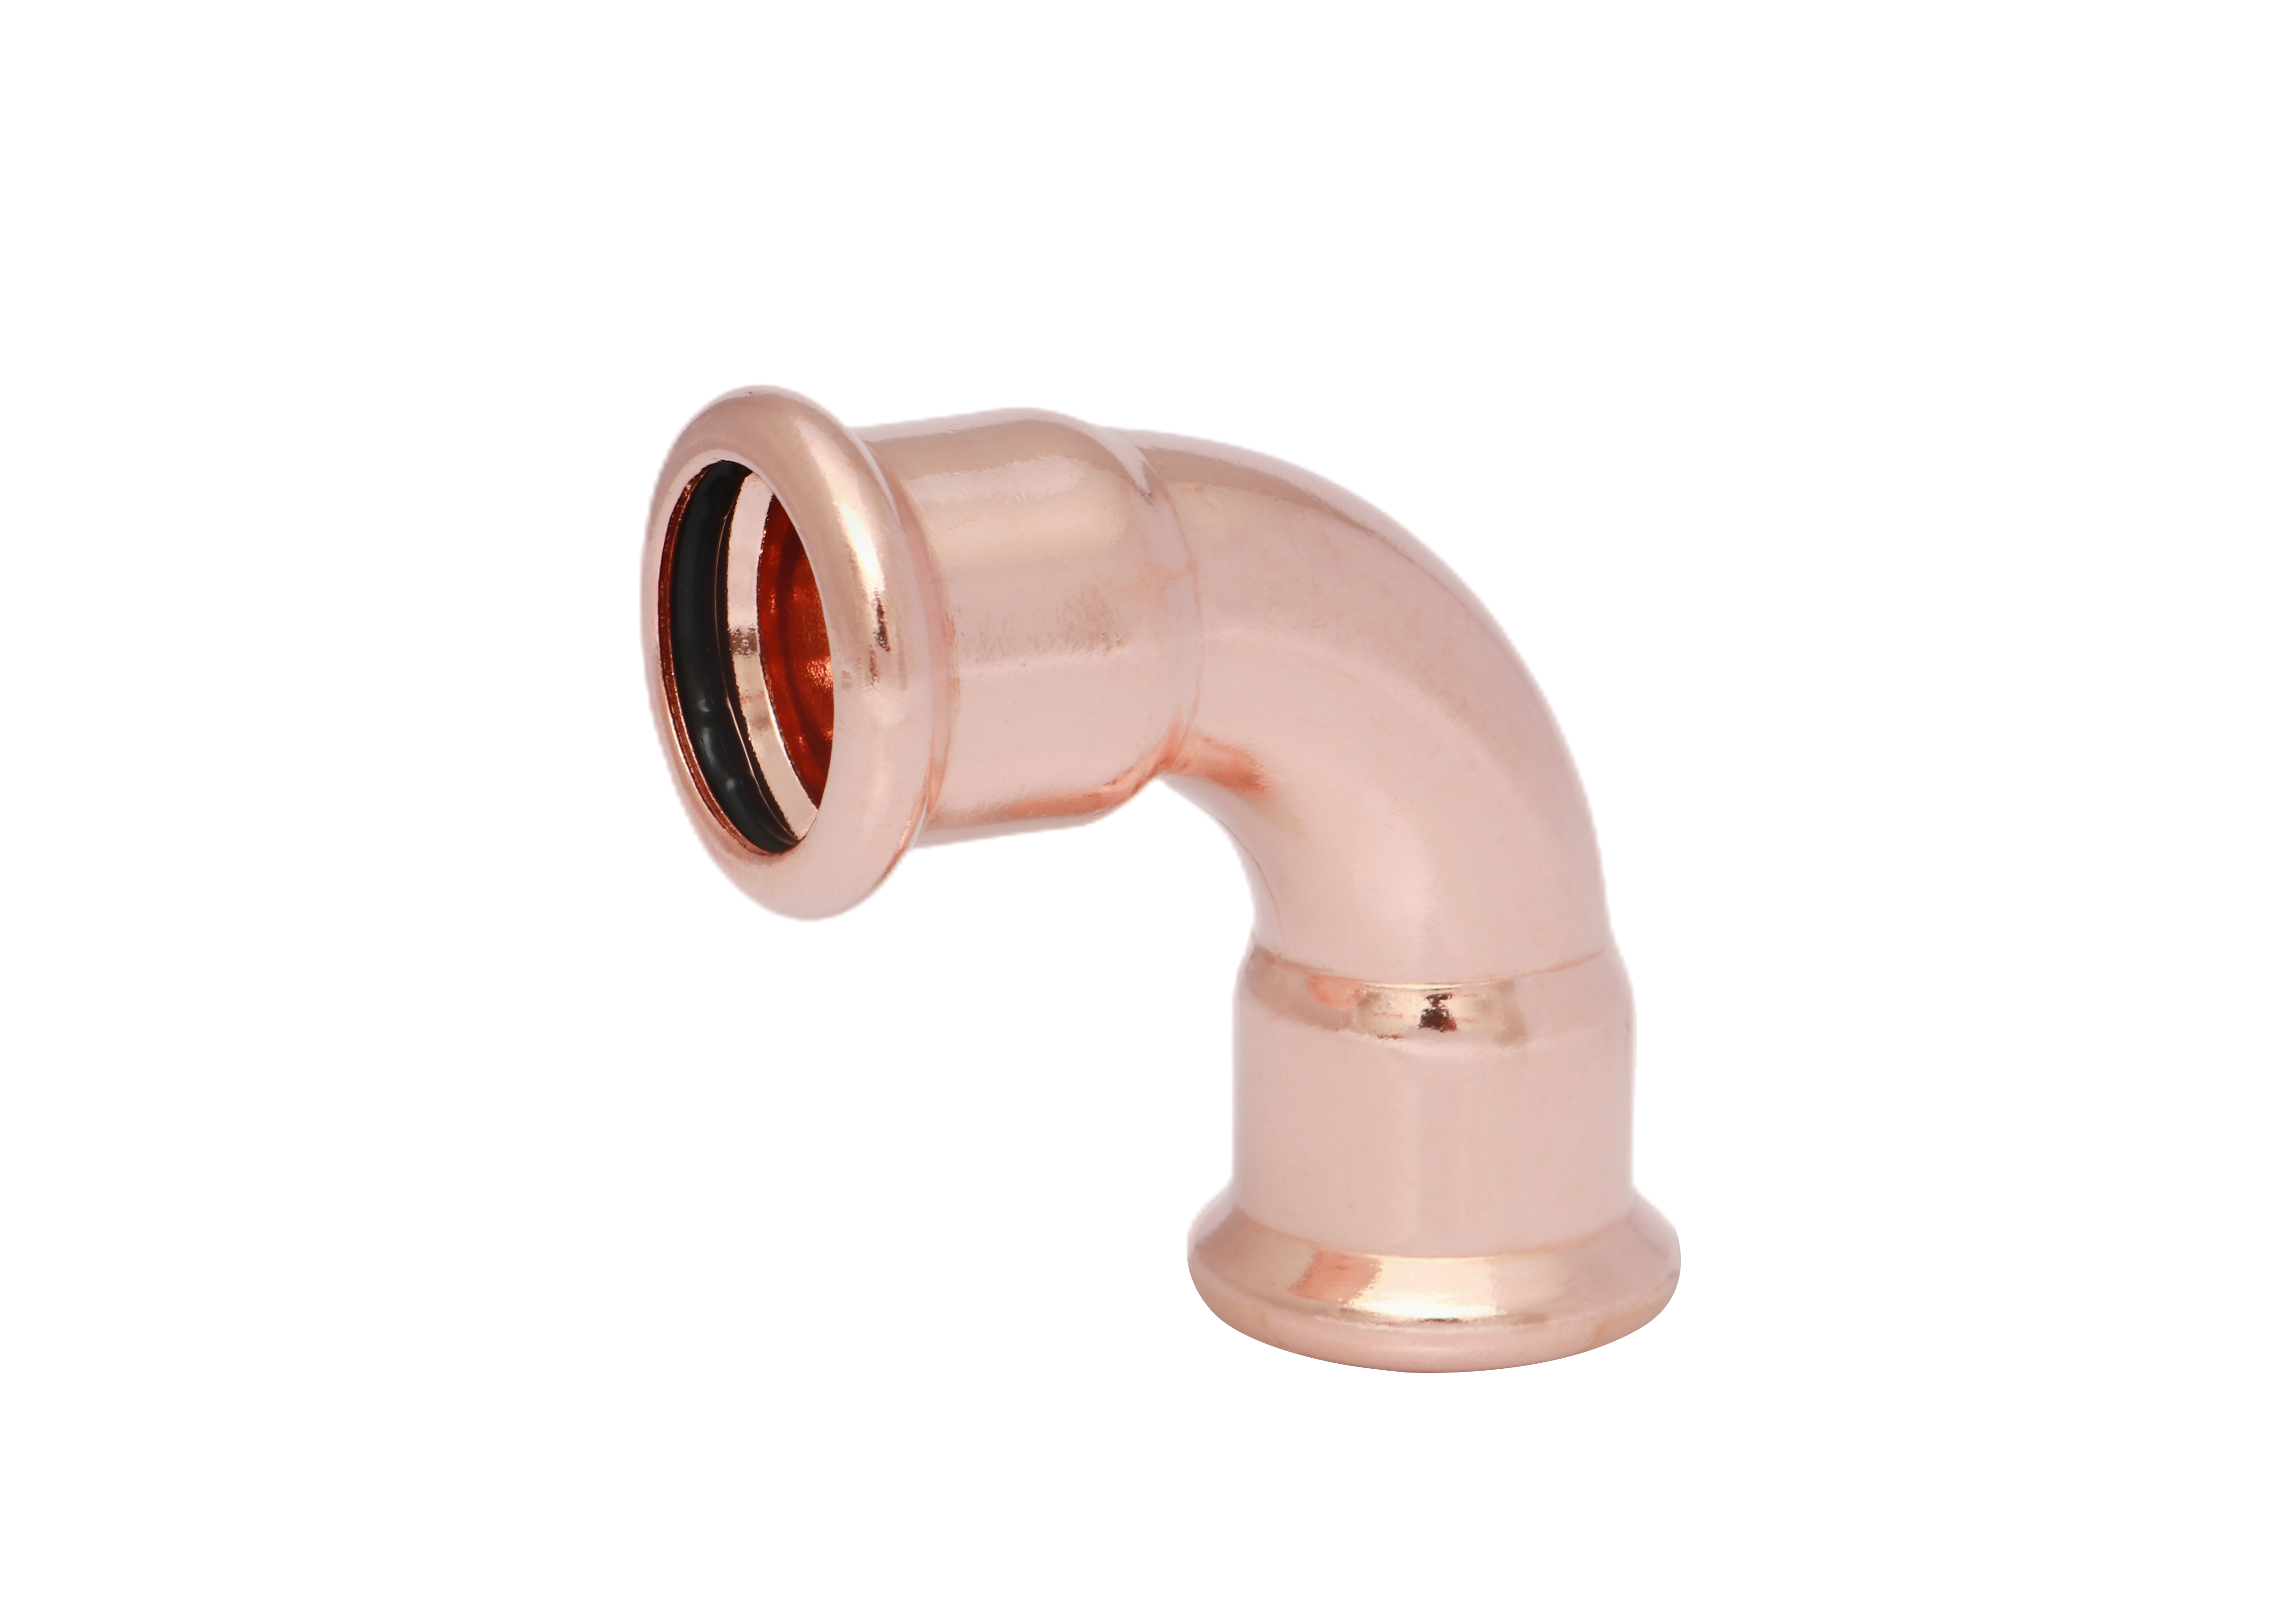
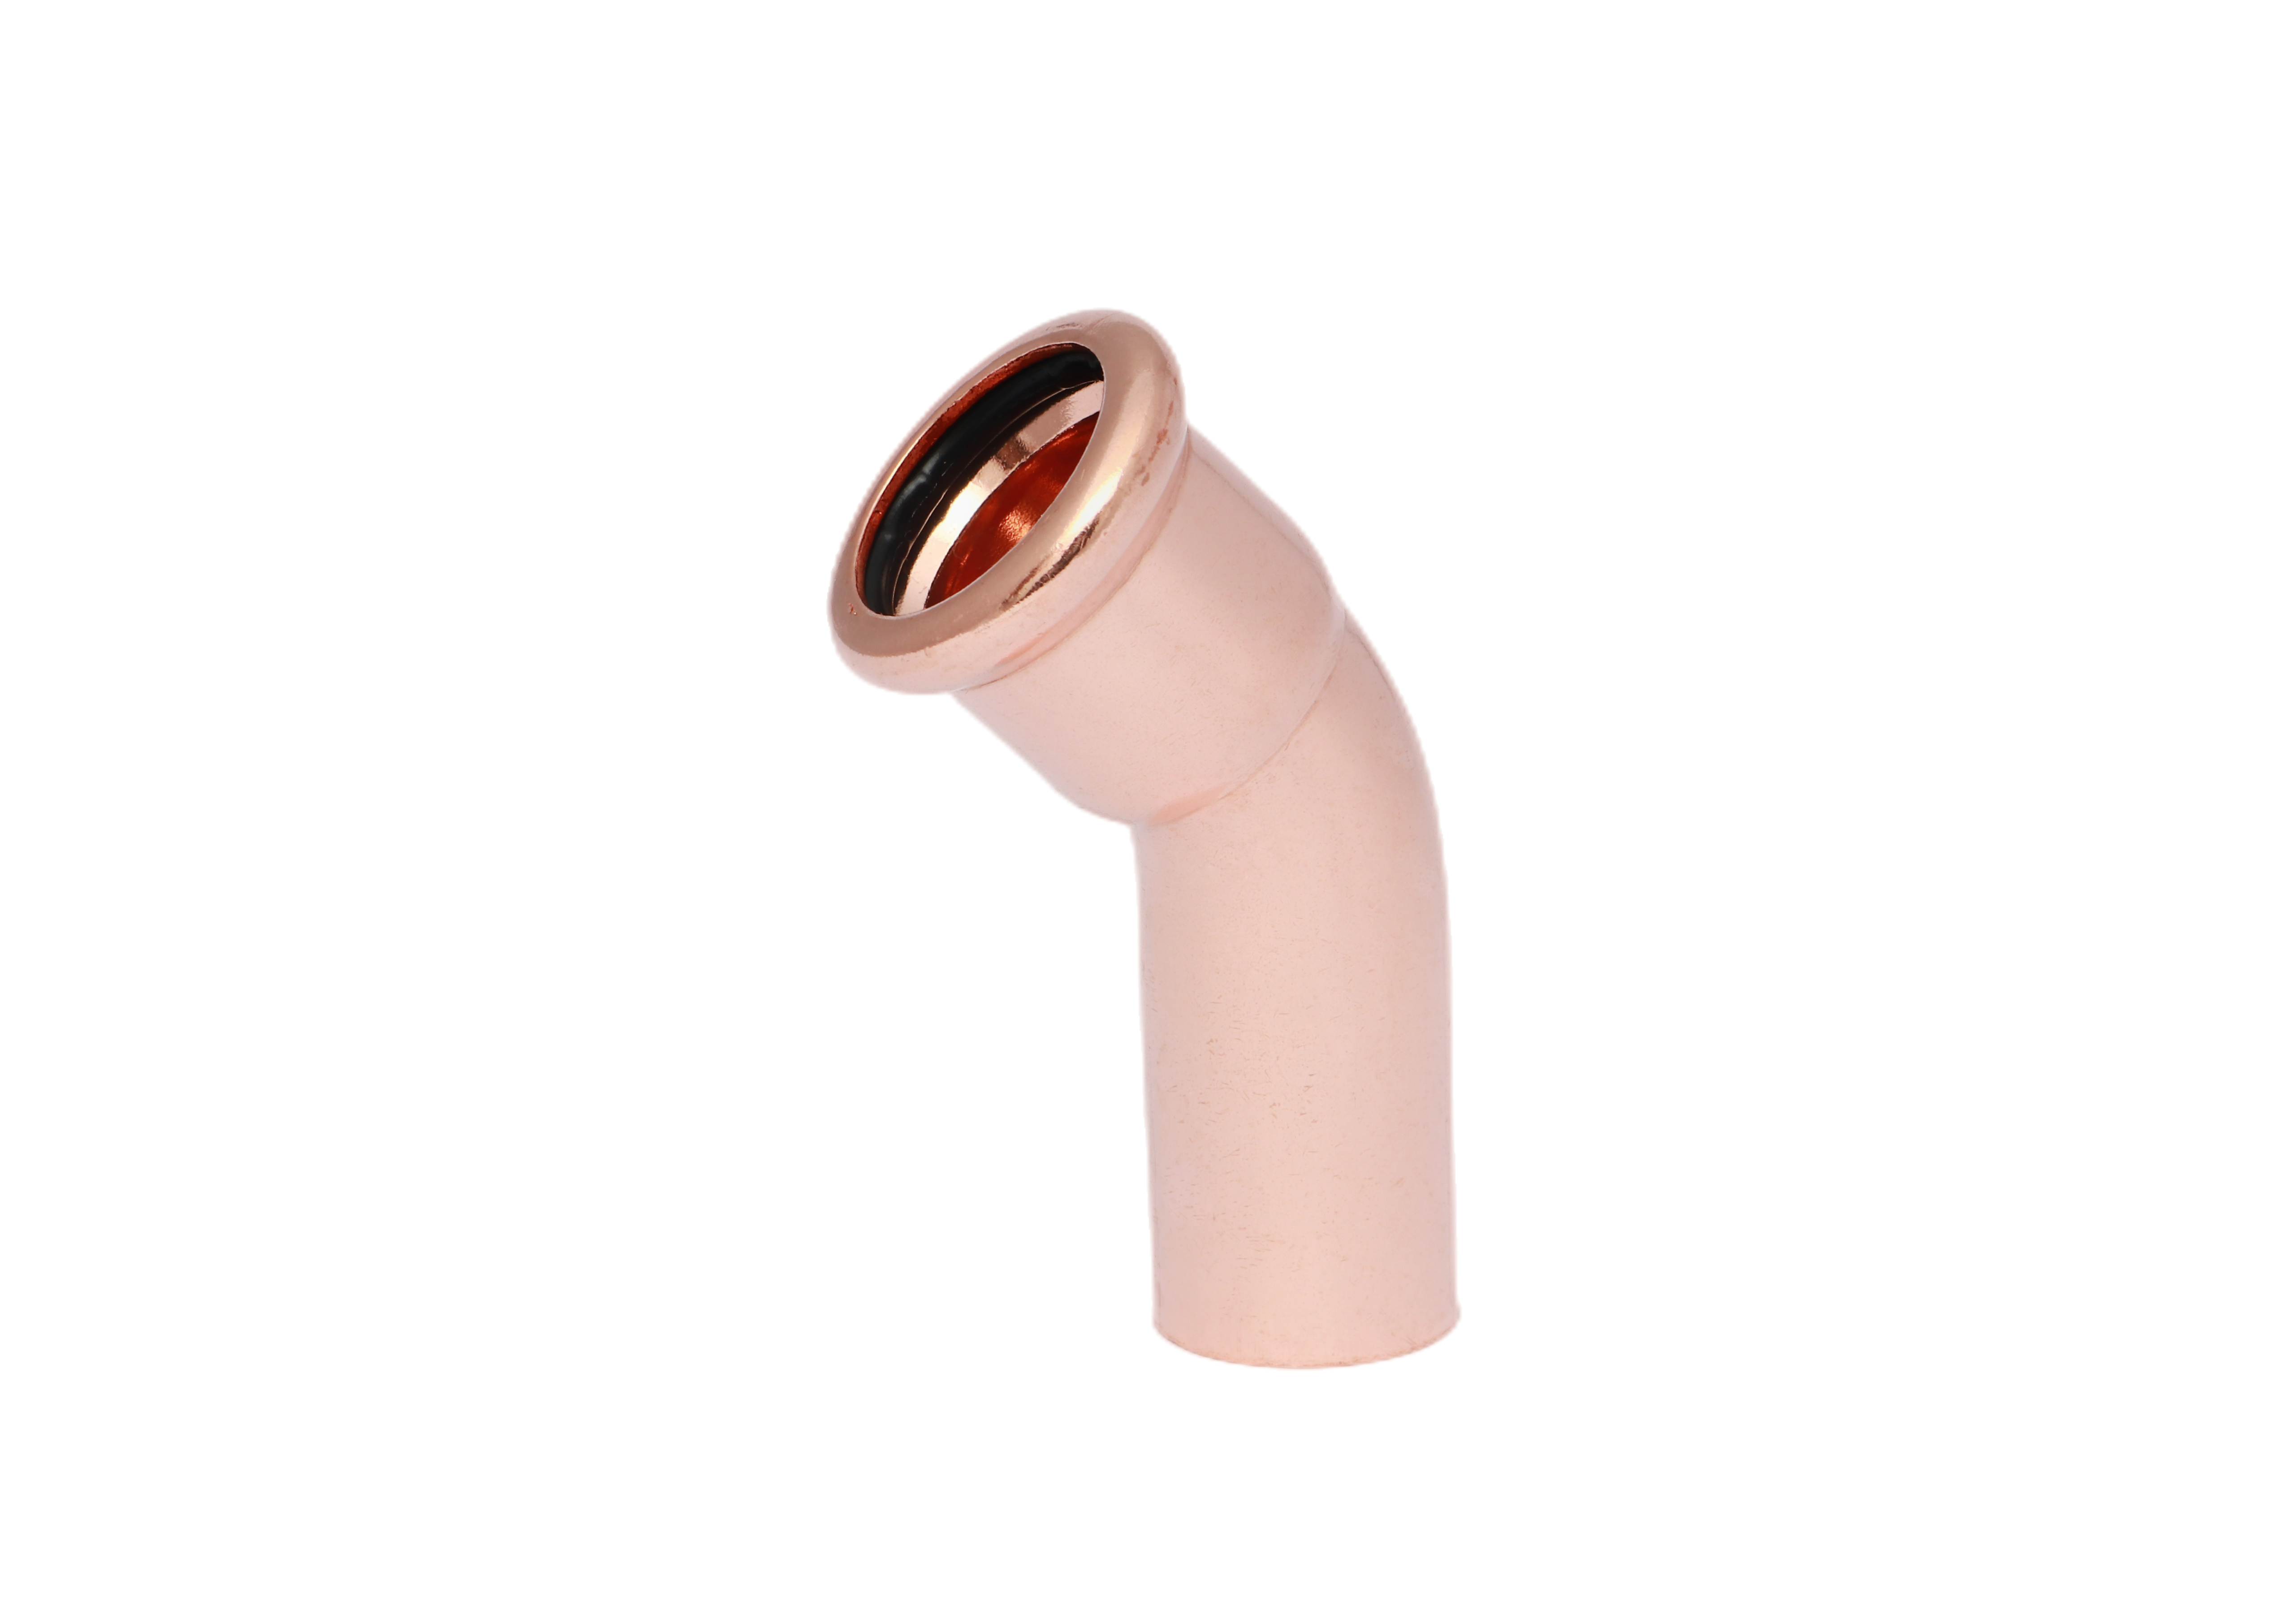
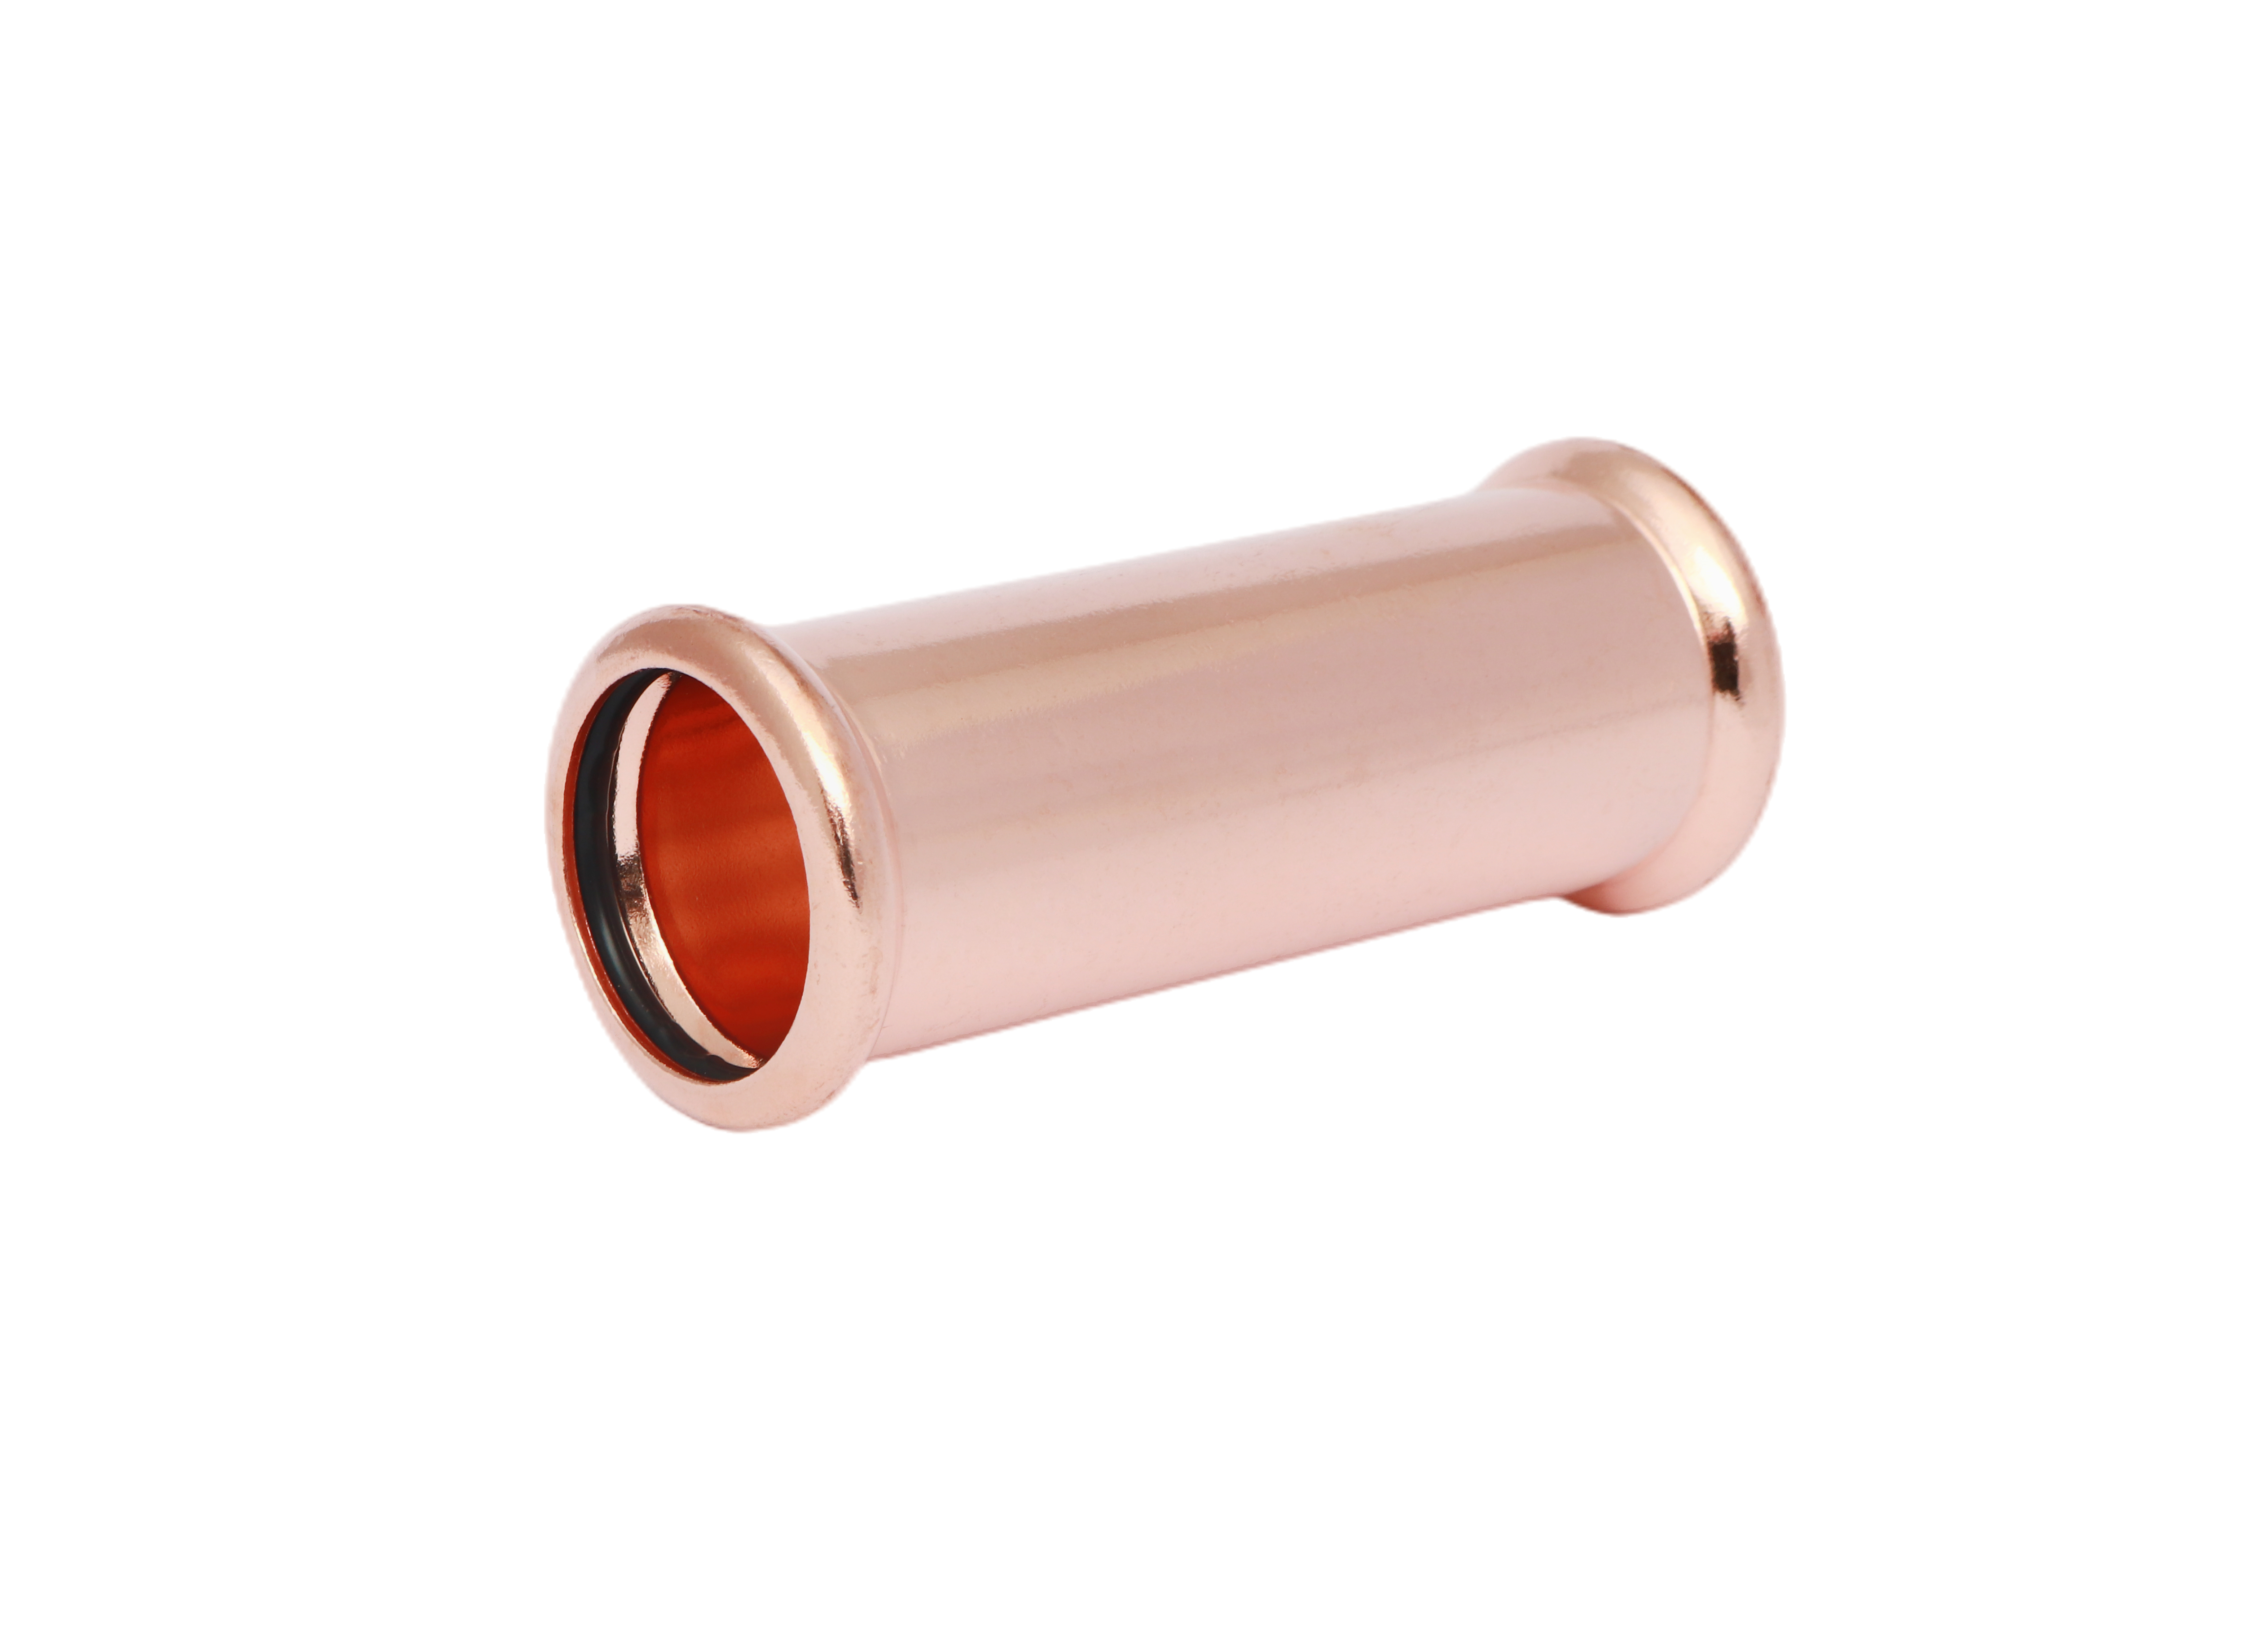
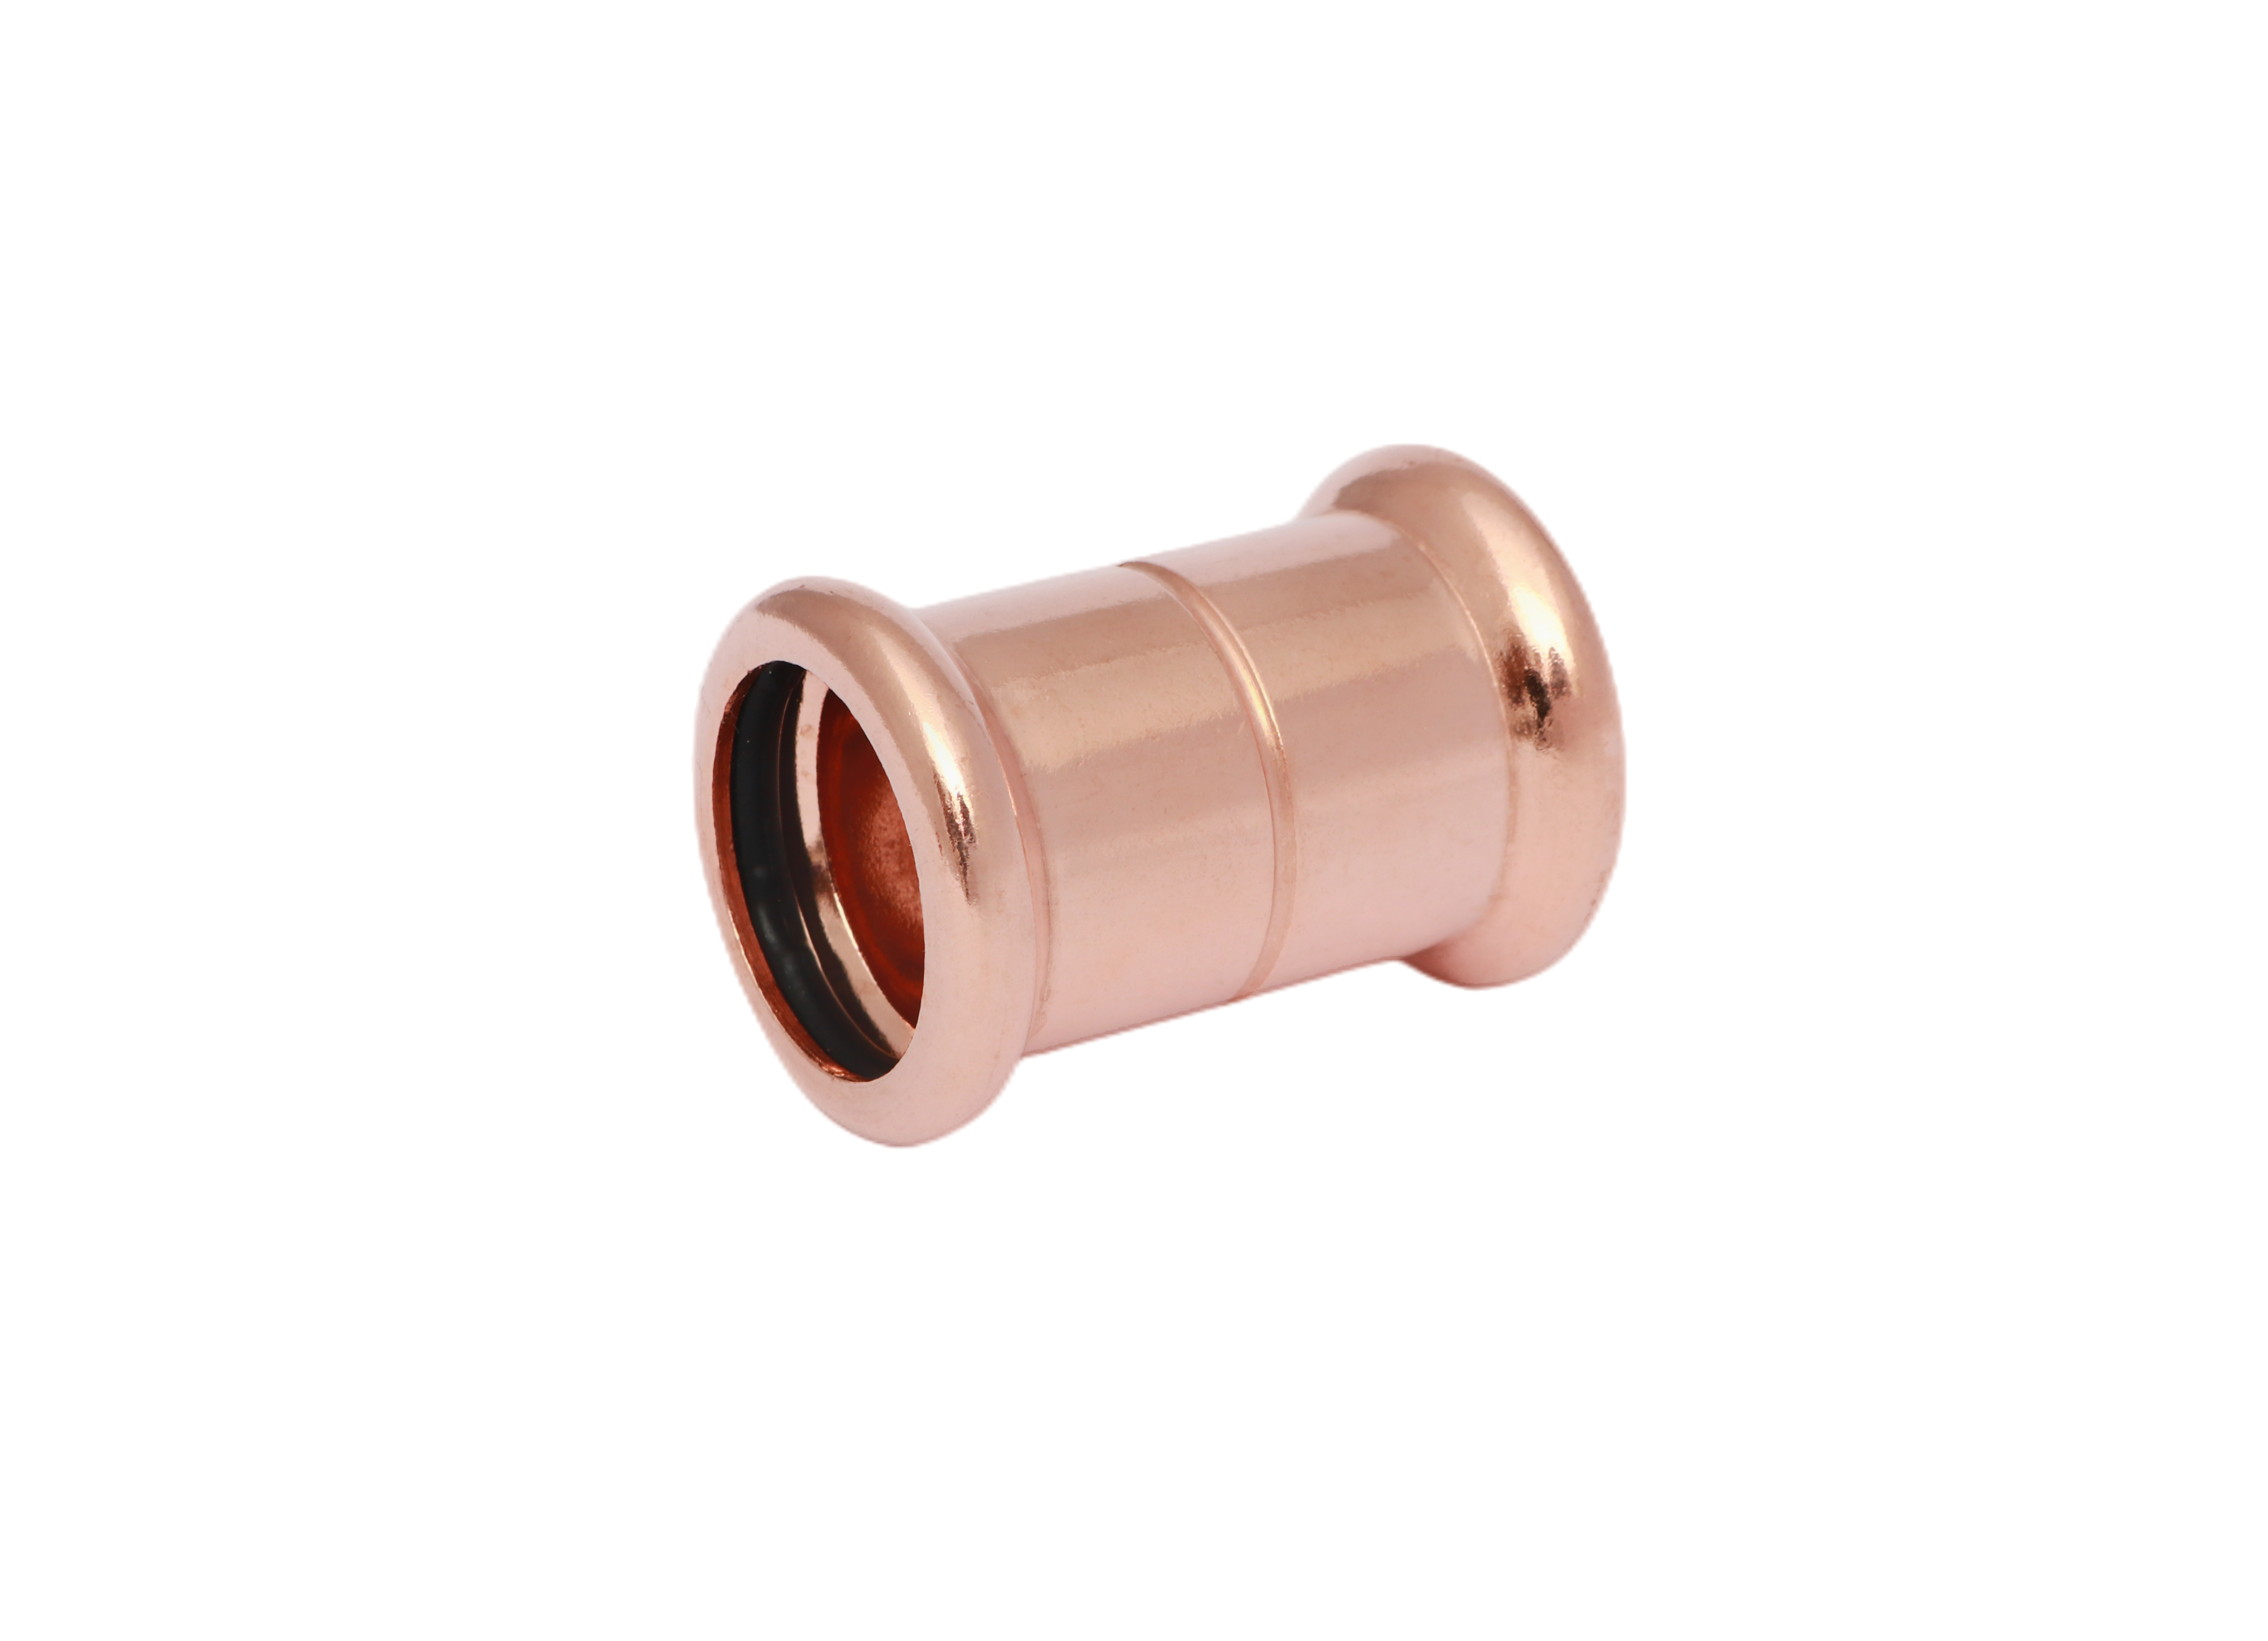
M形状プロファイル付き銅製プレス継手-90°エルボー(管×管)
信頼性の高い配管・配管工事向け高性能銅製プレス継手をご紹介します。当社のプレス接続システムは、給水、暖房、空調などの用途における銅管への迅速かつ完全な防漏施工を実現します。技術仕様および寸法をご確認ください。
・材質:銅合金(CW602N)
・シール部品:EPDM製Oリング
・認証:WRAS適合
- 概要
- おすすめ商品
概要
銅製プレス継手は、現代の給排水・HVAC・産業用配管システムの要請に応えるために開発された、次世代の配管接続技術です。従来の接合法に代わる非常に効率的な選択肢を提供し、銅管を迅速かつ安全に、かつ極めて一貫性の高い形で接続できます。熱を用いる工程を不要とすることで、設置作業が大幅に簡素化されるとともに、優れた機械的性能と長期にわたる密封信頼性を維持します。
銅製プレス継手の基本設計は、高精度な機械加工と制御された塑性変形に基づいています。各継手は厳密な公差で製造されており、通常EPDM製Oリングである耐久性に優れたシール要素を備えており、さまざまな運用条件下でも確実で安定した接続を確保します。設置時には、専用のプレス工具を用いて継手本体に均一な径方向力が加えられ、これにより継手がパイプ周囲に永久的に圧縮されます。この工程によって、管が固定されるだけでなく、同時にシール機構が作動し、機械的強度と耐漏洞性の両方を兼ね備えた継手が形成されます。
銅製プレス継手は、その多用途性と信頼性から、さまざまな建築設備システムで広く使用されています。飲料水システムでは、安全で衛生的な給水を確保するのに役立ちます。水冷式暖房システムでは、効率的な熱循環とシステムの安定性を支えます。また、冷却水ネットワークや圧縮空気システムでも一般的に使用されており、これらでは一定の耐圧性能と気密性が不可欠です。その高い適応性により、住宅用、商業用、軽工業用プロジェクトのいずれにも対応できます。
この技術の最も重要な利点の一つは、現場の安全性向上への貢献です。開放火焰、はんだ付け、フラックスが不要であるため、設置時のリスクが大幅に低減され、火気作業が制限されている環境でも作業が可能になります。労働時間の短縮、メンテナンス要件の最小化、および高い設置効率と相まって、銅製プレス継手は、現代の建設基準および性能要件に合致した信頼性が高くコスト効率の良いソリューションを提供します。
重要な特徴 と 利点
銅製プレス継手システムは、スピード・安全性・長期的なシステム安定性を重視した、現代的で極めて効率的な銅管配管設置方法を実現するよう設計されています。信頼性の高い性能と設置の簡素化が不可欠な専門的な建設現場で広く採用されています。
主な利点は 超高速な設置速度 互換性のある圧着工具を使用することで、各接続作業は約10秒またはそれ以内で完了します。この迅速な接合プロセスにより、現場での作業効率が大幅に向上し、施工者は大規模な配管ネットワークをはるかに短い工期で完成させることができます。その結果、作業員の生産性が大きく向上し、プロジェクト全体のスケジュール管理も容易になります。
もう一つ重要な特長は、 火炎を用いない規制対応型の設置方法 です。本システムははんだ付け、ろう付け、あるいはその他の開放火炎を伴う工程を必要としないため、火気作業許可証の取得が一切不要となります。これにより、コンプライアンス手続きが簡素化されるだけでなく、病院、学校、ホテル、および営業中の商業ビルなど、火災リスクを厳密に管理する必要がある環境においても安全な設置が可能になります。
また、本システムは 優れた耐漏れ性能 各圧着ジョイントは、振動、圧力変動、熱膨張に耐えるよう機械的にロックされ、永久に密封された接続を形成します。これにより、長期にわたる安定した運用が確保され、保守上の問題が生じる可能性が低減され、配管システム全体の寿命延長に貢献します。
さらに、銅製圧着継手は 幅広い材質および用途への適合性を備えています 。硬質引抜(剛性)銅管および軟質(アニール)銅管の両方に使用可能であり、ASTM B88およびEN 1057などの国際的に認められた規格を完全に満たしています。これにより、さまざまなプロジェクトタイプやグローバルなエンジニアリング要件において、一貫した施工品質が保証されます。
最後に、このシステムは非常に 費用 効率 経済的です。火気作業を不要とし、作業時間を短縮するとともに、保険料およびダウンタイムコストを最小限に抑えることで、総工事費用を大幅に削減できます。また、施工時の安全性および運用効率の向上にも寄与します。
技術仕様
仕様 |
仕様 |
材質 |
銅合金(CW602N) |
シール部品 |
EPDM Oリング |
シール材の使用温度範囲 |
-20°C~+110°C |
動作圧力 |
最大16バール |
規格 |
AS3688、EN1057 |
サイズ範囲 |
15mm~54mm |
認証・資格 |
Wras認定 |
接続方法 |
キャリブレーション済みのジャウツールを用いたコールドプレス |
設置ガイド
銅製プレス継手の正しい取付けは、精度・安全性・長期的な接合部の信頼性を確保するために設計された、厳密なステップバイステップの手順に従います。各作業は注意深く実施する必要があり、プロ向け給排水・HVACシステムに適した完全に密封され、機械的にも堅固な接続を実現します。
プロセスが始まるのは チューブ切断 銅管は、専門レベルのパイプカッターを用いて切断し、清潔で直角(90度)の断面を得る必要があります。正確な直角切断は、管が継手内に均等に収まり、プレス時に適切な位置合わせと均一なシール圧力を確保するために不可欠です。
次の工程は バリ取りおよびエッジ仕上げ です。切断後は、内面および外面のバリを完全に除去しなければなりません。鋭いエッジや金属片がシール用Oリングの機能を妨げたり、管の完全な挿入を阻害したりする可能性があります。適切にバリ取りされた管は、継手とのスムーズな嵌合を可能にし、内部部品を損傷から守ります。
その後、施工者は 挿入深さのマーキングを行います 継手メーカーが指定する挿入深さを、チューブの外側に明確に測定・印付します。この基準線は、プレス作業を開始する前にパイプが正しい位置まで完全に挿入されたことを視覚的に確認するためのガイドとなります。
4番目の工程は パイプの挿入 銅管を継手内部のストップ位置までしっかりと押し込みます。これにより、パイプとシール機構との間に完全な接触が確保され、確実な機械的接合の基礎が築かれます。
次は 圧着作業 プレス工具を継手の上に正確に位置合わせして作動させます。制御された圧縮力によって継手本体がパイプ周囲で永久的に変形し、パイプを固定するとともに、シール部材を同時に作動させて、振動に強い密閉接合を形成します。
最後に、 検査および確認 実施されます。ほとんどの部品には、押し付けられた輪郭や変形パターンなどの内蔵型視覚インジケーターが備わっており、これにより正しい取付が確認できます。この最終チェックにより、システムを稼働させる前に接合部が品質基準を満たしていることを保証します。