
 EN


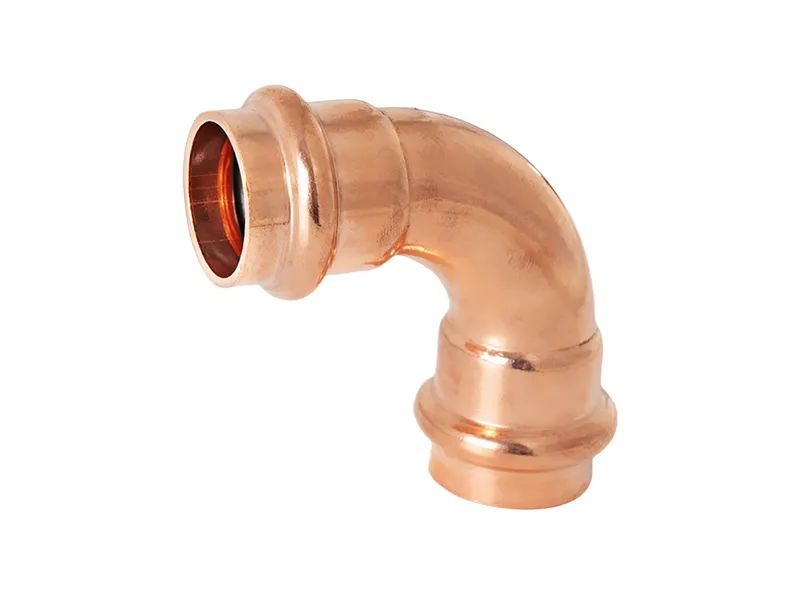
Un equip va doblegar ell mateix la canonada de coure per estalviar el cost dels racords i en va pagar les conseqüències dos hiverns després, quan es va produir una fisura al doblec. Aquest doblec havia reduït l’espessor de la paret a l’exterior de la corba, i el cicle de gel va obrir aquest punt feble. Un colze de coure fabricat amb una matriu adaptada manté l’espessor de la paret durant tota la corba, de manera que la unió dura més que la canonada, en comptes de trencar-se on la canonada s’havia estirat mitjançant un doblec realitzat in situ.
Quan va fallar el doblec in situ
La fisura al doblec
La corba autogenerada es va trencar a l’exterior d’un radi ajustat després d’una forta gelada. L’alternativa amb colze de coure hauria mantingut la paret, però l’equip de treball va triar la corba més econòmica i la va perdre al punt més fi. Una corba feta sense motxó es fa més fina on s’acumula l’esforç, i la fuita va aparèixer exactament on l’estirament era màxim a la corba.
Per què la corba es va fer més fina
La corbatura en fred estira la paret exterior i comprimeix la interior. Un colze de coure format amb motxó controla aquesta reducció de gruix, mentre que una corba feta in situ la deixa a la sensació de l’equip. El resultat va ser una corba amb menys metall que el tub al qual s’unia, de manera que la gelada va trobar aquest punt i el va obrir allà on el sistema menys podia permetre’s una aturada al lloc.
Risc del mètode de corbatura
Pèrdua de gruix més enllà del límit
Un radi massa ajustat redueix ràpidament la gruix de la paret. Un colze de coure obtingut amb una matriu adequada roman dins de la reducció permesa, però una corba feta in situ pot superar-la i, malgrat això, semblar correcta. Mesurar el punt més fi després de la corba detecta la pèrdua abans que la canonada es posa en servei, i el plànol aprovat estipula el radi màxim que la paret pot suportar sota pressió.
Recuit no uniforme degut a la calor
Corbar amb calor comporta el risc d’obtenir un gra irregular i tou. Un colze de coure obtingut per estirament i recuit controlats manté una estructura uniforme, mentre que una corba feta amb llança tèrmica provoca enduriments locals. Aquest gra mixt es fendeix a la soldadura de braçat i provoca fugues sota cicles tèrmics, cosa que una prova de pressió a temperatura ambient pot no revelar fins que les càrregues estivals sobrecarreguin la canonada al sostre.
Com el colze manté la gruix de la paret
La matriu i el radi
Elbows de qualitat es formen amb una matriu aparellada per obtenir un radi exacte. Un colze de coure fabricat d’aquesta manera conserva el gruix de la paret al llarg de la corba, de manera que no s’esculli ni falli on es concentra l’esforç. La matriu adequada també repeteix la forma, de manera que cada peça del lot encaixa al mateix colector sense necessitar retocs posteriors durant la instal·lació.
La corba i el flux
Un radi generós manté el flux suau i l’esforç baix. Un colze de coure amb una corba estreta i irregular pertorba el flux i acumula sediments a la corba. Una geometria millor també permet una braçadura més neta, ja que l’encaix és consistent i la separació que el material d’emplenament ha de cobrir roman dins de l’interval per al qual la junta va ser dissenyada per suportar la pressió del sistema.
Normes i disciplina de selecció
Allò que esperen les referències
ASTM B88 i B280 indiquen el tub que l’articulació de coure ha de coincidir; ASME B16.22 cobreix la geometria i el gruix de la paret dels accessoris forjats. Una articulació de coure adquirida segons aquestes normes arriba amb un fitxer de lot traçable que especifica el radi. ISO 9001 demostra que l’instal·lació controla el procés, i la comanda ha d’especificar la matriu i la classe per garantir la traçabilitat in situ.
Una elecció pràctica de fiabilitat
Adapteu el mètode al recorregut: una articulació de coure quan el gruix de la paret ha de romandre constant, una corba realitzada in situ només quan el radi sigui suau i verificat. Una articulació de coure ha d’acompanyar-se del certificat i d’un fitxer de lot acceptat per l’inspector. Booming subministra graus documentats i radis habituals, de manera que l’adquirent pot triar la fiabilitat mitjançant una peça registrada, en lloc d’una esperança deixada a l’equip de corbament.
Un colze de coure ha de mantenir l’espessor de la paret al llarg de la corba on la curvatura es troba amb el tub recte. Un colze de coure que s’afina a la corba perdrà líquid quan la gelada obri el punt feble de la canonada. Mesurar el punt més fi després de la formació assegura que el colze de coure compleix les especificacions, i la mostra que comprova l’adquirent confirma que la motxilla estava ajustada al radi necessari pel sistema sota pressió cada hivern.
Un interior net protegeix el flux que transporta un colze de coure a través del múltiple durant la instal·lació. Un colze de coure amb una superfície interior rugosa pertorba el flux i acumula sediments a la corba sota càrrega. Especificar l’acabat i extreure una mostra d’un colze de coure de cada lot manté la canonada neta, i la prova de posada en servei recompensa aquesta atenció amb un funcionament fluït que l’operari nota quan la corba es connecta amb la bomba al terra.
Un colze de coure estirat i recuit sota segells de control com el tub que uneix mitjançant cicles tèrmics. Un colze de coure d’una sèrie doblegada amb torxa s’endureix en punts concrets i es fendeix a la soldadura braçada durant les oscil·lacions. El fitxer del lot ha d’indicar el recuit perquè l’inspector vegi que el colze de coure s’ha processat completament i que la unió que l’equip solda resisteix l’engegada, el funcionament i l’aturada del sistema cada dia al lloc d’obra.
Les existències en augment inclouen radis habituals i documenten la qualitat del colze de coure necessària per a una feina, segons el calendari. Si es demana el colze de coure juntament amb el certificat, i no després, es manté curta la ruta crítica i es respecta la data real. L’adquirent planifica la compra del colze de coure basant-se en una cua que comparteix el proveïdor, de manera que la instal·lació compleixi el termini i no es retardï quan la matriu estigui ocupada en una altra línia de la planta.
La comanda d’un colze de coure ha d’especificar, des del principi, el radi, el gruix de la paret, l’aliatge i l’acabat, perquè l’equip ho tingui clar. Un colze de coure especificat amb aquest nivell de detall s’integra perfectament al pla de treball i es pot enviar en un número que el planificador pot considerar fiable. Revisar el fitxer de lot abans de la seva emissió confirma que el colze de coure coincideix amb el plànol, i que la paleta que obre l’equip encaixa perfectament al múltiple sense necessitar treball addicional, cosa que una especificació imprecisa obligaria a fer durant la instal·lació real.
Preguntes freqüents
Els colzes de coure són més fiables que les canonades doblades al camp?
Quan el gruix de la paret ha de romandre constant, sí. Un colze de coure format amb una matriu aparellada conserva el gruix uniforme al llarg de la corba, mentre que un doblec fet al camp redueix el gruix a l’exterior de la corba. La peça formada amb matriu té una vida útil més llarga que la canonada, ja que no falla allà on aquesta s’ha estirat, i el fitxer de lot demostra el radi per al qual s’ha format la paret per suportar la pressió.
Per què un doblec fet al camp redueix el gruix de la paret?
La flexió en fred estira la paret exterior i comprimeix la interior, i un radi ajustat fa que el metall es perdi ràpidament. Un colze de coure fabricat amb una matriu adequada controla aquesta pèrdua, però una flexió feta in situ la deixa a l’atzar. El punt més fi després de la flexió és on la congelació obre la junta, de manera que mesurar-lo detecta la manca abans que la canonada es posa en servei.
El radi de flexió afecta la fiabilitat?
Determina quanta paret conserva el canvi de direcció. Un colze de coure amb un radi generós conserva més metall i genera menys tensió que una flexió in situ amb radi ajustat. El plànol aprovat hauria d’especificar el radi que la paret pot suportar, i el fitxer del lot hauria d’enregistrar-lo perquè l’inspector pugui confirmar que la peça s’ha format dins de l’interval segur durant les proves.
La flexió amb calor pot causar altres problemes?
Sí, hi ha el risc d’un gra fi i irregular a causa d’un recuit desigual. Un colze de coure estirat i recuit sota control manté una estructura uniforme, mentre que un colze doblat amb torxa es torna més dur en determinats punts. El gra mixt es pot esquerdar a la soldadura per brasil·lació sota cicles tèrmics, i una prova a temperatura ambient pot passar per alt aquest defecte fins que, a l’estiu, la càrrega fa que la línia es sobrecarregui i la junta feble finalment es trenqui in situ.
Quines normes cobreixen un colze de coure de qualitat?
Les normes ASTM B88 i B280 especifiquen el tub; la norma ASME B16.22 cobreix la geometria del colze i el gruix de la paret. Un colze de coure conforme a aquestes normes arriba amb traçabilitat, i la certificació ISO 9001 indica que l’empresa controla el procés. El fitxer del lot ha d’especificar el radi i la classe, de manera que l’enginyer pugui confirmar la peça abans que la junta sigui soldada per brasil·lació i posada en servei.
Ha de documentar el colze el proveïdor?
Trieu una font que subministri el certificat, el radi i l’arxiu de lot junts. Un colze de coure comprat sense aquest registre obliga l’adquirent a endevinar l’espessor de la paret i comporta el risc d’una incoherència. Booming ofereix graus documentats i radis habituals, de manera que l’elecció és la fiabilitat d’una peça registrada, no pas l’esperança de l’equip de doblegat al taller.