
 EN


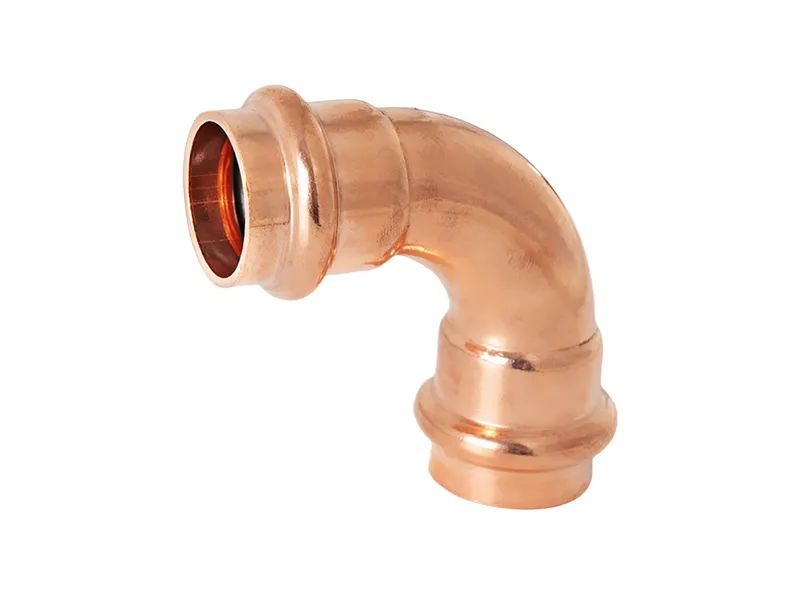
Un sitio dobló su propia tubería de cobre para ahorrar en costos de accesorios y terminó pagando por ello dos inviernos después, cuando se produjo una grieta en el doblez. El espesor de la pared se redujo en la parte exterior de la curvatura y el ciclo de congelación abrió ese punto débil. Un codo de cobre fabricado con matriz coincidente mantiene el espesor de la pared a lo largo de toda la curvatura, de modo que la unión dura más que la tubería, en lugar de fallar donde la tubería se estiró mediante un doblado realizado en campo.
Cuando falló el doblado en campo
La grieta en el doblez
La curvatura realizada en frío se agrietó en el exterior de un radio estrecho tras una helada intensa. La alternativa de codo de cobre habría mantenido la integridad de la pared, pero en la obra se eligió la curvatura más económica, que se fracturó precisamente en el punto más delgado. Una curva ejecutada sin matriz reduce el espesor allí donde se concentra la tensión, y la fuga apareció exactamente donde la deformación por estiramiento era máxima en la curvatura.
¿Por qué se redujo el espesor de la curvatura
La curvatura en frío estira la pared exterior y comprime la interior. Un codo de cobre fabricado con matriz controla dicha reducción de espesor, mientras que una curvatura realizada in situ deja esa tarea a la percepción subjetiva del equipo de instalación. El resultado fue una curva con menos material metálico que el tubo al que se unía, por lo que la helada identificó ese punto débil y provocó la rotura allí donde el sistema menos podía permitirse una parada en la obra.
Riesgo asociado al método de curvatura
Pérdida de espesor de pared por encima del límite
Un radio demasiado cerrado reduce rápidamente el espesor de la pared. Un codo de cobre fabricado con una matriz adecuada mantiene la reducción permitida, pero un doblado en campo puede superarla y aun así parecer correcto. Medir el punto más delgado tras el doblado detecta la pérdida antes de que la tubería entre en servicio, y el plano aprobado fija el radio máximo que la pared puede soportar bajo presión.
Recocido irregular por calor
Doblar con calor implica el riesgo de una estructura granular blanda e irregular. Un codo de cobre estirado y recocido bajo control conserva una microestructura uniforme, mientras que una tubería doblada con soplete endurece localmente. El grano mixto se agrieta en la zona de soldadura fuerte y provoca fugas bajo ciclos térmicos, lo cual una prueba de presión en frío podría no revelar hasta que las cargas estivales sobrecarguen la tubería en el techo.
Cómo el codo mantiene el espesor de la pared
La matriz y el radio
Los codos de alta calidad se forman en una matriz coincidente con un radio verdadero. Un codo de cobre fabricado de esta manera mantiene el espesor de la pared a lo largo de la curvatura, por lo que no se adelgaza ni falla en las zonas donde se concentra la tensión. La matriz adecuada también reproduce la forma con precisión, de modo que cada pieza del lote encaja en el mismo colector sin necesidad de retrabajo durante la instalación.
La curvatura y el flujo
Un radio generoso mantiene el flujo suave y la tensión baja. Un codo de cobre con una curvatura estrecha e irregular perturba el flujo y acumula depósitos en la curva. Además, la geometría superior permite una soldadura por brasado más limpia, ya que el ajuste es constante y la separación que el material de aporte debe cubrir permanece dentro del rango para el cual la junta fue diseñada para soportar la presión del sistema.
Normas y disciplina en la selección
Qué esperan las referencias
ASTM B88 y B280 indican el tubo al que debe ajustarse el codo; ASME B16.22 cubre la geometría y el espesor de pared de las piezas forjadas. Un codo de cobre adquirido conforme a estas normas se entrega con un archivo de lote trazable que especifica el radio. ISO 9001 certifica que la planta controla el proceso, y el pedido debe indicar la matriz y la clase para garantizar la trazabilidad en obra.
Una opción práctica de fiabilidad
Ajuste el método al tramo: un codo de cobre cuando el espesor de pared debe mantenerse constante; una curvatura in situ solo cuando el radio sea suave y se verifique. Un codo de cobre debe ir acompañado del certificado y de un archivo de lote aceptado por el inspector. Booming suministra grados documentados y radios habituales, de modo que el comprador elige fiabilidad mediante una pieza registrada, no mediante una esperanza depositada en el equipo de curvado.
Un codo de cobre debe mantener el espesor de la pared a lo largo del arco, donde la curva se une al tramo recto del tubo. Un codo de cobre que se adelgaza en la curvatura pierde presión allí donde la congelación abre el punto débil de la tubería. Medir el punto más delgado tras la conformación mantiene al codo de cobre dentro de las especificaciones, y la muestra que revisa el comprador confirma que la matriz se ajustó al radio requerido por el sistema bajo presión cada invierno.
Un interior limpio protege el flujo que transporta un codo de cobre a través del colector en la obra. Un codo de cobre con un interior rugoso altera el flujo y acumula depósitos en la curvatura bajo carga. Especificar el acabado y tomar una muestra de un codo de cobre por lote mantiene la tubería limpia, y la prueba de puesta en servicio recompensa esta atención con un funcionamiento suave que el operario percibe claramente donde la curva se conecta con la bomba en el piso.
Un codo de cobre estirado y recocido bajo control sella como el tubo al que se une mediante ciclos térmicos. Un codo de cobre obtenido mediante doblado con soplete se endurece de forma irregular y se agrieta en la soldadura blanda al someterlo a esfuerzos alternados. El archivo del lote debe registrar la recocción para que el inspector verifique que el codo de cobre fue procesado completamente, y que la unión soldada por el equipo resista desde el arranque, durante la operación y hasta el apagado del sistema, cada día en obra.
El almacén dispone de codos de cobre en radios habituales y documenta la calidad requerida para el codo de cobre según el cronograma de la obra. Pedir el codo de cobre junto con su certificado, y no después, mantiene la ruta crítica corta y la fecha realista. El comprador programa la entrega del codo de cobre en función de una cola que el proveedor comparte, de modo que la instalación cumpla la fecha límite y no se retrase cuando la matriz esté ocupada en otra línea de producción de la planta.
El pedido de un codo de cobre debe especificar, desde el principio, el radio, el espesor de pared, la aleación y el acabado para el equipo. Un codo de cobre especificado con ese nivel de detalle se integra sin problemas al cronograma y se envía con un número en el que el planificador puede confiar plenamente. Revisar el archivo de lote antes de su liberación confirma que el codo de cobre coincide con el plano, y que la paleta que abre el equipo encaja perfectamente en el colector, evitando las correcciones posteriores que una especificación imprecisa obligaría a realizar durante la instalación en vivo.
Preguntas frecuentes
¿Son los codos de cobre más fiables que las tuberías dobladas en obra?
Cuando el espesor de pared debe mantenerse constante, sí. Un codo de cobre formado con una matriz coincidente conserva su grosor uniforme a lo largo del arco, mientras que un doblez realizado en obra reduce el espesor en la parte exterior de la curva. La pieza fabricada con matriz supera en duración a la tubería, ya que no falla en la zona donde esta se estiró durante el doblado, y el archivo de lote demuestra el radio para el cual se diseñó la pared a fin de soportar la presión.
¿Por qué reduce el espesor de pared un doblez realizado en obra?
La curvatura en frío estira la pared exterior y comprime la interior, y un radio ajustado desprende metal rápidamente. Un codo de cobre fabricado con una matriz adecuada controla esa pérdida, pero una curvatura realizada en obra la deja a la percepción táctil. El punto más delgado tras la curvatura es donde la congelación abre la junta; por tanto, medirlo detecta la insuficiencia antes de cargar la tubería.
¿El radio de curvatura afecta la fiabilidad?
Determina cuánta pared conserva la curva. Un codo de cobre con un radio generoso conserva más metal y soporta menor tensión que una curvatura ajustada realizada en obra. El plano aprobado debe indicar el radio que la pared puede soportar, y el archivo del lote debe registrar dicho valor para que el inspector confirme que la pieza se formó dentro del rango seguro bajo ensayo.
¿Puede la curvatura con calor causar otros problemas?
Sí, existe el riesgo de un grano blando y desigual debido a un recocido irregular. Un codo de cobre estirado y recocido bajo control mantiene una estructura uniforme, mientras que uno doblado con soplete se endurece de forma localizada. El grano mixto se agrieta en la soldadura fuerte sometida a ciclos térmicos, y una prueba a temperatura ambiente podría pasarla por alto hasta que, en verano, la carga en la tubería revele finalmente la junta débil en obra.
¿Qué normas regulan un codo de cobre adecuado?
ASTM B88 y B280 especifican el tubo; ASME B16.22 regula la geometría y el espesor de pared del codo. Un codo de cobre conforme a estas normas llega con trazabilidad completa, e ISO 9001 certifica que la planta controla rigurosamente el proceso. El archivo del lote debe indicar claramente el radio y la clase, para que el ingeniero pueda verificar la pieza antes de realizar la soldadura fuerte y ponerla en servicio.
¿Debe el proveedor documentar el codo?
Elija una fuente que proporcione el certificado, el radio y el archivo de lote juntos. Un codo de cobre adquirido sin ese registro obliga al comprador a adivinar el espesor de la pared y conlleva el riesgo de una incompatibilidad. Booming ofrece grados documentados y radios comunes, por lo que la opción es confiabilidad en una pieza registrada, no una esperanza depositada en el equipo de doblado del taller.