
 EN


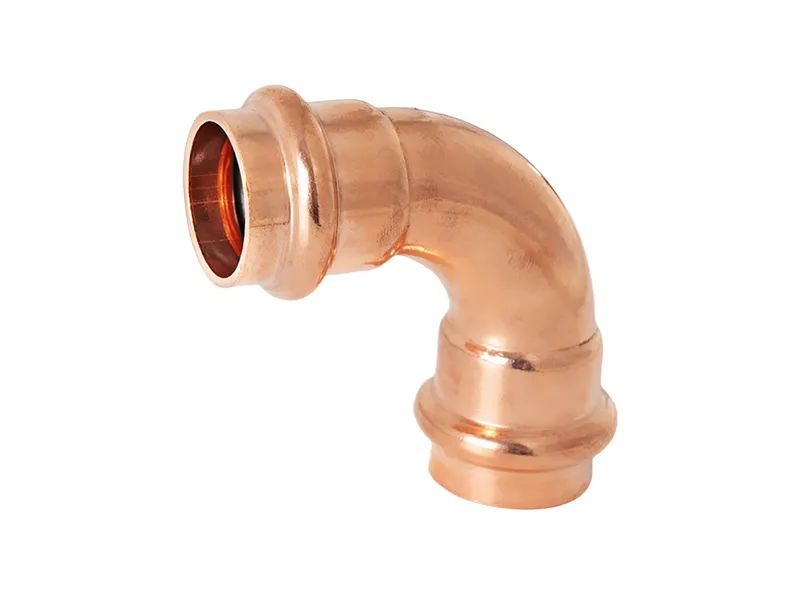
Isang site ang kumurba ng sariling tubo ng tanso upang makatipid sa gastos ng fitting—ngunit binayaran ito nang dalawang taglamig mamaya dahil sa isang pumutok na kurba. Ang kurba ay napapalabas sa labas ng kurbada, at ang siklo ng pagyeyelo ay binuksan ang mahinang bahagi. Ang isang siko ng tanso na ginawa gamit ang tugmang die ay pinapanatili ang kapal ng pader habang dumadaan sa kurbada, kaya ang sambungan ay nabubuhay nang mas matagal kaysa sa tubo mismo, imbes na mabigo sa bahaging hinatak ng field bend.
Kapag Nabigo ang Field Bend
Ang Pumutok na Bahagi sa Kurba
Ang sariling kurbadong tubo ay umiyak sa labas ng maliit na radius matapos ang matinding pagyelo. Ang alternatibong siko ng tanso ay nakapagpapanatili sana ng pader, ngunit pinili ng kontratista ang mas murang kurbada at nawala ito sa pinakamahinang bahagi. Ang isang kurbada na ginawa nang walang die ay pumapalabas kung saan nagkakapuwesto ang stress, at ang sira ay lumabas eksaktong kung saan ang paglalabas ay pinakamalaki sa kurbada.
Bakit Pumalabas ang Kurbada
Ang malamig na pagkukurba ay pumapalabas sa panlabas na pader at pumipigil sa panloob na pader. Ang isang siko ng tanso na nabuo sa isang die ay kontrolado ang pagpapalabas, habang ang field bend ay iniwan sa damdamin ng kawani. Ang resulta ay isang kurbada na may mas kaunting metal kaysa sa tubo na kinasasalihan nito, kaya't ang pagyelo ay natagpuan ang lugar at binuksan ito kung saan ang sistema ay hindi kayang harapin ang pansamantalang paghinto sa lugar.
Panganib sa Paraan ng Pagkukurba
Kawalan ng Pader Na Lampas sa Limit
Ang sobrang kabit na radius ay mabilis na nagpapabaga sa pader. Ang isang siper na siko mula sa tamang die ay nananatili sa loob ng pinahihintulutang pagbaba, ngunit ang isang field bend ay maaaring lumampas dito at mukhang maayos pa rin. Ang pagsukat sa pinakamagandang punto matapos ang baluktot ay nakakakuha ng nawawalang bahagi bago pa man i-charge ang linya, at ang opisyal na drawing ay nagtatakda ng radius kung saan ang pader ay kayang tumagal sa ilalim ng presyon.
Di-pantay na Pagpapahinog Mula sa Init
Ang pagbabaluktot gamit ang init ay may panganib na magkaroon ng malambot at di-pantay na butil. Ang isang siper na siko na hinugot at pinahinog nang may kontrol ay nananatiling may pantay na istruktura, samantalang ang isang siko na binaluktot gamit ang torch ay maaaring maging matigas sa ilang bahagi. Ang halo ng mga butil ay sumisira sa lugar ng brazing at nagpapalabas ng tubig sa ilalim ng thermal cycling, na maaaring hindi makita sa isang cool pressure test hanggang sa dumating ang tag-init at mabigatan ang linya sa bubong.
Kung Paano Pinapanatili ng Siko ang Pader
Ang Die at ang Radius
Ang mga de-kalidad na elbow ay nabubuo gamit ang isang tugmang die sa isang tunay na radius. Ang isang copper elbow na gawa sa paraang ito ay panatag ang kapal ng pader sa buong sweep, kaya hindi ito mababaw at mabibigo sa lugar kung saan nakatuon ang stress.
Ang Sweep at ang Daloy
Ang maluwag na radius ay nagpapanatili ng maayos na daloy at mababang stress. Ang isang copper elbow na may mahigpit at hindi pantay na sweep ay nagdudulot ng pagkagulo sa daloy at nagpapakalat ng mga deposito sa kurba. Ang mas mainam na geometry ay nagpapabuti rin ng brazing, dahil pare-pareho ang pagkakaharap at nananatili ang puwang na dapat takpan ng filler sa loob ng saklaw na idinisenyo ng sambungan upang tiisin ang presyon ng sistema.
Mga Pamantayan at Disiplina sa Pagpili
Ano ang Inaasahan ng mga Sanggunian
Ang ASTM B88 at B280 ang nagsasaad ng uri ng tubo na dapat tugma sa elbow; ang ASME B16.22 naman ang sumasaklaw sa hugis at kapal ng wrought fitting. Ang isang copper elbow na binili ayon sa mga markang ito ay kasama ang traceable lot file na nagsasaad ng radius. Ang ISO 9001 ay nagpapakita na ang planta ay may kontrol sa proseso, at ang order ay dapat nang tukuyin ang die at ang klase para sa traceability sa lugar.
Isang Praktikal na Pagpipilian para sa Katiyakan
Ipagkasya ang paraan sa kailangan: isang copper elbow kung saan dapat panatilihin ang katumpakan ng kapal, at field bend lamang kung ang radius ay banayad at nasusuri. Dapat kasama sa copper elbow ang sertipiko at ang lot file na tinatanggap ng inspektor. Ang Booming ay nagbibigay ng dokumentadong mga grado at karaniwang radius, kaya ang buyer ay pumipili ng katiyakan gamit ang nakarekord na bahagi imbes na umaasa sa grupo ng bending.
Ang isang siko ng tanso ay dapat panatilihin ang pader sa pamamagitan ng kurbada kung saan sumasalubong ang kurba sa tubo ng palihim. Ang isang siko ng tanso na tumitipis sa bahaging kurba ay lumalabas ng tubig kung saan binubuksan ng pagyeyelo ang mahinang bahagi ng linya. Ang pagsukat sa pinakamadilim na punto matapos ang pagbuo ay nagpapanatili sa siko ng tanso sa loob ng teknikal na pamantayan, at ang sample na sinusuri ng bumibili ay nagpapatunay na ang die ay naka-set sa radius na kailangan ng sistema sa ilalim ng presyon bawat taglamig.
Ang malinis na loob ay protektado ang daloy na dinala ng isang siko ng tanso sa pamamagitan ng manifold sa lugar ng trabaho. Ang isang siko ng tanso na may magaspang na loob ay nakakapagdisturbo sa daloy at nakakapagtipon ng deposito sa kurba kapag nasa ilalim ng bigat. Ang pagtukoy sa huling hugis at ang pagkuha ng isang sample mula sa batch ng mga siko ng tanso ay nagpapanatili ng kalinisan ng linya, at ang pagsusulit sa pagsisimula ay nagbibigay ng gantimpala sa pag-aalaga nito gamit ang maayos na daloy na napapansin ng operator kung saan sumasalubong ang baluktot sa bomba sa sahig.
Isang siko ng tanso na hinugot at pinatunaw sa ilalim ng kontroladong mga seal na katulad ng tubo na kanyang kinukuha sa pamamagitan ng thermal cycling. Ang isang siko ng tanso mula sa isang torch-bent na pagtakbo ay tumitigas sa ilang bahagi at sumisira sa braze kapag inilalagay sa swing. Dapat i-record sa lot file ang proseso ng pagpapalambot upang makita ng inspektor na ang siko ng tanso ay lubos na naproseso, at ang sambungan na binraze ng koponan ay mananatiling matibay sa simula, sa buong pagtakbo, at sa pag-shutdown ng sistema araw-araw sa lugar ng proyekto.
Ang booming stocks ay karaniwang may mga standard na radius at nagdo-document ng grade para sa siko ng tanso na kailangan ng isang trabaho sa schedule. Ang isang siko ng tanso na in-order kasama ang sertipiko—hindi pagkatapos—ay panatilihin ang critical path na maikli at ang petsa na tunay. Ang buyer ay nagpaplano para sa siko ng tanso batay sa isang queue na ibinabahagi ng supplier, kaya ang instalasyon ay natutupad sa takdang oras imbes na ma-delay kapag abala ang die sa ibang linya sa planta.
Ang order para sa isang copper elbow ay dapat nangunguna sa pagbanggit ng radius, wall, alloy, at finish para sa crew. Ang copper elbow na tinukoy gamit ang detalyadong impormasyon na iyon ay pumasok nang maayos sa schedule at ipinapadala gamit ang numero na pinagkakatiwalaan ng planner. Ang pagsusuri sa lot file bago ito ilabas ay nagpapatunay na ang copper elbow ay sumasalig sa drawing, at ang pallet na binubuksan ng crew ay tumutugma sa manifold nang walang kailangang rework dahil sa di-malinaw na spec na kailangang gawin habang nangyayari ang live install.
Mga Madalas Itanong
Mas maaasahan ba ang copper elbows kaysa sa bent pipe?
Kapag kailangang panatilihin ang katumpakan ng wall, oo. Ang copper elbow na nabuo gamit ang isang matched die ay panatilihin ang kapal sa buong sweep, samantalang ang field bend ay napapahina sa labas ng curve. Ang bahagi na nabuo gamit ang die ay mas matagal kaysa sa linya imbes na mabigo sa lugar kung saan hinatak ang pipe, at ang lot file ay nagpapatunay ng radius na binuo upang panatilihin ang wall sa ilalim ng presyon.
Bakit napapahina ang wall sa field bend?
Ang cold bending ay pumapahaba sa panlabas na pader at pumipigil sa panloob na pader, at ang mabilis na radius ay nagpapawala ng metal nang mabilis. Ang isang copper elbow mula sa tamang die ay kontrolado ang pagkawala na iyon, ngunit ang field bend ay iniwan ito sa pakiramdam lamang. Ang pinakamaginoo na bahagi pagkatapos ng bend ang lugar kung saan buksan ng pagyeyelo ang sambungan, kaya ang pagsukat nito ay nakakakuha ng kulang bago pa man punuan ang linya.
Naaapektuhan ba ng bend radius ang katiyakan?
Itinatakda nito kung gaano karaming pader ang mapapanatili ng turn. Ang isang copper elbow na may maluwag na radius ay may higit na metal at mas mababang stress kaysa sa mahigpit na field bend. Ang opisyal na drawing ay dapat tukuyin ang radius na kayang tiisin ng pader, at ang lot file ay dapat irekord ito upang mapatunayan ng inspektor na ang bahagi ay nabuo sa loob ng ligtas na saklaw sa ilalim ng pagsusuri.
Maaari bang magdulot ng iba pang problema ang heat bending?
Oo, may panganib ito ng mabagal at hindi pantay na butil dahil sa hindi pantay na pagpapahinog. Ang isang siperang siko na hinila at pinahinog nang may kontrol ay panatilihin ang pare-parehong istruktura, samantalang ang isang siko na binaluktot gamit ang apoy ay tumitigas sa ilang bahagi. Ang halo-halong butil ay sumisira sa lugar ng brazing kapag inuulit ang pag-init at paglamig, at maaaring hindi mahuli ng isang malamig na pagsusulit ito hanggang sa tag-init na kailangan ang linya at sa wakas ay buksan ang mahinang sambungan sa lugar ng pag-install.
Aling mga pamantayan ang sumasaklaw sa isang maayos na siperang siko?
Ang ASTM B88 at B280 ang nagsasaad ng tubo; ang ASME B16.22 naman ang sumasaklaw sa hugis ng siko at sa kapal ng pader. Ang isang siperang siko na sumusunod sa mga markang ito ay may kasamang dokumentong pagsubaybay, at ang ISO 9001 ay nagpapakita na ang planta ay may kontrol sa proseso. Dapat banggitin sa file ng batch ang radius at ang klase, upang mapatunayan ng inhinyero ang bahagi bago pa man brazed at i-charge ang sambungan.
Dapat bang idokumento ng tagapag-suplay ang siko?
Pumili ng isang pinagkukunan na nagbibigay ng sertipiko, radius, at lot file nang sabay-sabay. Ang pagbili ng copper elbow nang walang nasabing rekord ay nagpapakumbaba sa bumibili na maghula ng kapal ng pader at nagpapataas ng peligro ng hindi pagkakatugma. Ang Booming ay nagbibigay ng dokumentadong mga grado at karaniwang radius, kaya ang pagpipilian ay ang katiyakan sa isang nakarekord na bahagi imbes na isang pag-asa mula sa grupo ng mga manggagawa sa pagbuburol sa sahig.