
 EN


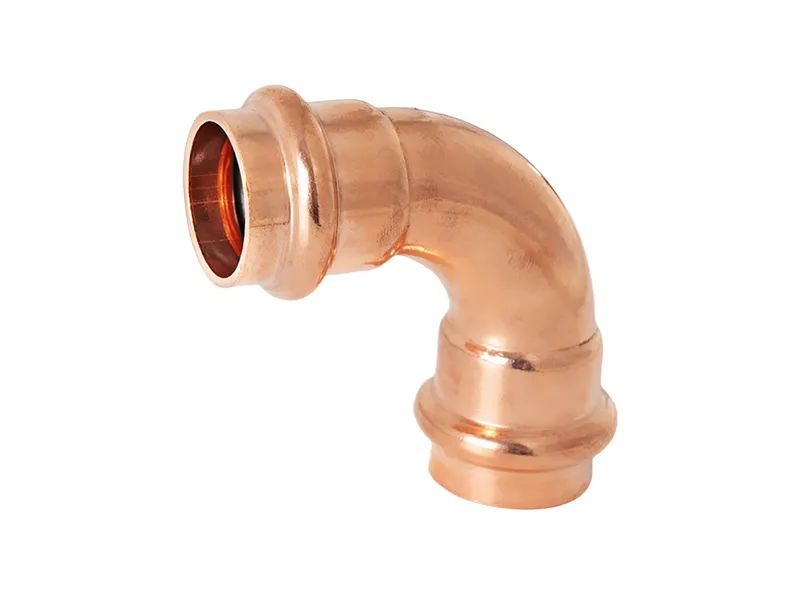
Eine Baustelle hat ihr eigenes Kupferrohr vor Ort gebogen, um Kosten für Fittings einzusparen – und bezahlte dafür zwei Winter später mit einem Riss an der Biegungsstelle. Die Außenwand der Biegung war dort dünner geworden; der Gefrierzyklus öffnete die Schwachstelle. Ein Kupfer-Winkel, hergestellt mit einem passgenauen Werkzeug, behält die Wandstärke über die gesamte Krümmung bei – so überdauert die Verbindung die Leitung statt an der Stelle zu versagen, an der das Rohr durch eine vor-Ort-Biegung gestreckt wurde.
Als die Vor-Ort-Biegung versagte
Der Riss an der Biegungsstelle
Die selbstgebogene Leitung wies nach einer starken Frostperiode an der Außenseite einer engen Kurve einen Riss auf. Die Alternative mit einem Kupfer-Winkelanschluss hätte die Wand gehalten, doch die Baustelle entschied sich für die günstigere Biegung – und verlor sie an der dünnsten Stelle. Eine ohne Matrize hergestellte Kurve wird dort dünner, wo sich die Spannung konzentriert; und das Leck trat genau dort auf, wo die Dehnung entlang der Kurve am größten war.
Warum die Biegung dünner wurde
Kaltbiegung dehnt die Außenwand und staucht die Innenwand. Ein Kupfer-Winkelanschluss, der an einer Matrize geformt wird, kontrolliert diese Dünung; eine Feldbiegung hingegen überlässt sie dem Gefühl des Montageteams. Das Ergebnis war eine Kurve mit weniger Metall als das angeschlossene Rohr – daher fand der Frost genau diese Stelle und öffnete sie dort, wo ein Stillstand vor Ort am wenigsten verkraftet werden konnte.
Risiko der Biegemethode
Wandstärke-Verlust über die zulässige Grenze hinaus
Ein zu kleiner Biegeradius führt schnell zu einer starken Wanddickenreduktion. Ein Kupferwinkel, der mit einer geeigneten Matrize hergestellt wurde, bleibt innerhalb der zulässigen Wanddickenreduktion; eine Feldbiegung kann diese jedoch überschreiten und dennoch optisch einwandfrei erscheinen. Die Messung der dünnsten Stelle nach der Biegung erfasst den Verlust, bevor die Leitung in Betrieb genommen wird; die genehmigte Zeichnung legt den minimal zulässigen Biegeradius fest, bei dem die Wanddicke unter Druckbelastung noch intakt bleibt.
Ungleichmäßige Glühbehandlung durch Wärmezufuhr
Das Biegen unter Wärmezufuhr birgt das Risiko einer weichen, ungleichmäßigen Kornstruktur. Ein Kupferwinkel, der gezogen und kontrolliert geglüht wurde, behält eine homogene Struktur bei, während eine mit Brenner vorgenommene Biegung lokal zu einer Härteerhöhung führt. Die gemischte Kornstruktur reißt an der Lötstelle und führt bei thermischem Wechsel zu Undichtigkeiten – ein solcher Fehler bleibt bei einer kalten Druckprüfung möglicherweise unentdeckt, bis im Sommer die Belastung durch die Dachmontage auf die Leitung wirkt.
Wie der Winkel die Wanddicke bewahrt
Die Matrize und der Biegeradius
Hochwertige Ellbogen werden mit einem passenden Werkzeug zu einem exakten Radius geformt. Ein Kupferellbogen, der auf diese Weise hergestellt wird, behält seine Wandstärke entlang der Krümmung bei und vermeidet so eine Dünnschichtbildung und Versagensstellen dort, wo sich die mechanische Belastung konzentriert. Das richtige Werkzeug gewährleistet zudem eine wiederholgenaue Form – jeder einzelne Ellbogen einer Charge passt daher ohne Nacharbeit später während der Montage exakt an den gleichen Verteiler an.
Die Krümmung und der Durchfluss
Ein großzügiger Krümmungsradius sorgt für einen gleichmäßigen Durchfluss und niedrige mechanische Belastung. Ein Kupferellbogen mit engem, unregelmäßigem Krümmungsverlauf stört den Durchfluss und begünstigt Ablagerungen im Kurvenbereich. Die verbesserte Geometrie ermöglicht zudem ein sauberes Hartlöten, da die Passgenauigkeit konstant bleibt und der Spalt, den das Lot überbrücken muss, innerhalb des vom Hersteller spezifizierten Toleranzbereichs bleibt – auch unter Systemdruck.
Normen und disziplinierte Auswahl
Was die Referenzen erwarten
ASTM B88 und B280 benennen das Rohr, an das der Ellbogen angepasst sein muss; ASME B16.22 regelt die Geometrie und Wanddicke geschmiedeter Formstücke. Ein Kupferellbogen, der nach diesen Normen gekauft wird, wird mit einer nachvollziehbaren Chargenakte geliefert, die den Krümmungsradius angibt. ISO 9001 belegt, dass das Werk den Prozess kontrolliert; die Bestellung sollte die Matrize und die Klasse nennen, um vor Ort eine lückenlose Rückverfolgbarkeit zu gewährleisten.
Eine praktikable Zuverlässigkeitsentscheidung
Wählen Sie das Verfahren entsprechend der Leitung: ein Kupferellbogen dort, wo die Wanddicke konstant bleiben muss; eine Feldbiegung nur dort, wo der Krümmungsradius sanft ist und überprüft wurde. Ein Kupferellbogen sollte zusammen mit der Zertifizierung und einer Chargenakte geliefert werden, die der Prüfer akzeptiert. Booming liefert dokumentierte Qualitäten und gängige Krümmungsradien – so wählt der Käufer Zuverlässigkeit durch ein nachgewiesenes Bauteil statt durch eine Hoffnung auf die Biegemannschaft.
Ein Kupferwinkel muss die Wanddicke im Bereich der Krümmung beibehalten, wo die Biegung auf das gerade Rohrstück trifft. Ein Kupferwinkel, dessen Wanddicke an der Krümmung abnimmt, weist Leckstellen auf, sobald Frost die Schwachstelle in der Leitung öffnet. Die Messung der geringsten Wanddicke nach der Formgebung stellt sicher, dass der Kupferwinkel innerhalb der Spezifikation bleibt; die vom Käufer geprüfte Stichprobe bestätigt zudem, dass die Matrize auf den Radius eingestellt war, den das System unter Druck jedes Winter benötigt.
Eine saubere Bohrung schützt den Durchfluss, den ein Kupferwinkel über den Verteiler auf der Baustelle leitet. Ein Kupferwinkel mit rauer Innenfläche stört den Durchfluss und führt unter Last zur Ablagerung von Rückständen an der Krümmung. Die Festlegung der Oberflächenbeschaffenheit sowie die Entnahme einer Stichprobe aus jeder Charge halten die Leitung sauber; der Inbetriebnahmetest belohnt diese Sorgfalt mit einem gleichmäßigen Durchlauf, den der Bediener spürt, sobald die Krümmung auf die Pumpe am Boden trifft.
Ein Kupferwinkel, der gezogen und unter Kontrolle geglüht wurde, versiegelt wie das Rohr, mit dem er durch thermisches Zyklieren verbunden ist. Ein Kupferwinkel aus einer mit Brenner gebogenen Strecke verhärtet stellenweise und reißt an der Lötstelle bei Schwingung. Die Chargenakte soll den Glühvorgang dokumentieren, damit der Prüfer sieht, dass der Kupferwinkel vollständig bearbeitet wurde und die von der Montagemannschaft gelötete Verbindung während des Anfahrens, des Betriebs und des Herunterfahrens des Systems am Standort jeden Tag hält.
Ein boomender Lagerbestand umfasst übliche Radien und dokumentiert die Qualität des für die jeweilige Aufgabe benötigten Kupferwinkels im Zeitplan. Ein Kupferwinkel, der zusammen mit der Zertifikatsbescheinigung – nicht erst danach – bestellt wird, hält den kritischen Pfad kurz und das Lieferdatum realistisch. Der Einkäufer plant den Kupferwinkel anhand einer Warteschlange, die der Lieferant zur Verfügung stellt, sodass die Montage den Termin einhält, statt zu verzögern, wenn die Form auf einer anderen Produktionslinie im Werk belegt ist.
Die Bestellung für einen Kupfer-Winkel muss von Anfang an Radius, Wandstärke, Legierung und Oberfläche angeben, damit das Team diese Angaben nutzen kann. Ein Kupfer-Winkel mit solchen detaillierten Spezifikationen wird reibungslos in den Terminplan eingetragen und versandfertig gestellt – mit einer Nummer, auf die der Planer sich verlassen kann. Die Überprüfung der Chargenakte vor Freigabe bestätigt, dass der Kupfer-Winkel der Zeichnung entspricht; zudem passt die Palette, die das Team öffnet, genau zum Verteiler – ohne Nacharbeit, wie sie eine unklare Spezifikation während der Live-Installation erzwingen würde.
Häufig gestellte Fragen
Sind Kupfer-Winkel zuverlässiger als gebogene Rohre?
Ja, wenn die Wandstärke konstant bleiben muss. Ein Kupfer-Winkel, der in einer passgenauen Matrize geformt wird, behält seine Dicke über die gesamte Krümmung bei, während eine Feldbiegung an der Außenseite der Kurve dünner wird. Das matrizengeformte Teil hält länger als die Leitung selbst, statt dort auszufallen, wo das Rohr gestreckt wurde; zudem belegt die Chargenakte den Radius, für den die Wandstärke unter Druck stabil ausgelegt ist.
Warum wird die Wandstärke bei einer Feldbiegung dünner?
Kaltbiegen dehnt die Außenwand und staucht die Innenwand; ein enger Radius führt schnell zu Materialabtrag. Ein Kupferwinkel aus einer geeigneten Matrize kontrolliert diesen Verlust, doch eine Feldbiegung überlässt ihn dem Gefühl. Die dünnste Stelle nach der Biegung ist dort, wo das Einfrieren die Verbindung öffnet; ihre Messung erfasst daher die Unterdicke, bevor die Leitung unter Druck gesetzt wird.
Beeinflusst der Biegeradius die Zuverlässigkeit?
Er bestimmt, wie viel Wandstärke die Krümmung erhält. Ein Kupferwinkel mit großzügigem Radius behält mehr Material und weist geringere Spannungen auf als eine enge Feldbiegung. Die genehmigte Zeichnung sollte den Radius angeben, den die Wandstärke aushält; die Chargenakte muss ihn dokumentieren, damit der Prüfer bestätigen kann, dass das Teil innerhalb des sicheren Bereichs geformt wurde – unter Prüfbedingungen.
Kann Warmbiegen weitere Probleme verursachen?
Ja, es besteht die Gefahr einer weichen, ungleichmäßigen Kornstruktur aufgrund einer ungleichmäßigen Glühbehandlung. Ein Kupfer-Winkelstück, das gezogen und unter kontrollierten Bedingungen geglüht wurde, behält eine einheitliche Struktur bei, während ein mit der Brennerflamme gebogenes Stück an bestimmten Stellen verhärtet. Die gemischte Kornstruktur reißt an der Hartlötstelle unter thermischem Wechselbelastung, und ein kalter Test kann diesen Fehler möglicherweise übersehen – bis im Sommer die Leitung belastet wird und die schwache Verbindung vor Ort endgültig aufbricht.
Welche Normen regeln ein einwandfreies Kupfer-Winkelstück?
ASTM B88 und B280 legen das Rohr fest; ASME B16.22 regelt die Geometrie und Wanddicke des Winkelstücks. Ein Kupfer-Winkelstück nach diesen Kennzeichnungen ist rückverfolgbar, und ISO 9001 belegt, dass das Werk den Prozess beherrscht. Die Chargenakte sollte Radius und Klasse benennen, damit der Ingenieur das Bauteil vor dem Hartlöten und Inbetriebnehmen bestätigt.
Sollte der Lieferant das Winkelstück dokumentieren?
Wählen Sie eine Quelle, die das Zertifikat, den Biegeradius und die Chargen-Datei gemeinsam bereitstellt. Ein Kupfer-Winkel ohne diese Unterlagen zwingt den Käufer dazu, die Wandstärke zu erraten – mit dem Risiko einer Fehlanpassung. Booming liefert dokumentierte Werkstoffqualitäten und gängige Bieradien; die Wahl fällt daher auf Zuverlässigkeit bei einem dokumentierten Teil statt auf Hoffnung in der Biegemannschaft vor Ort.