
 EN


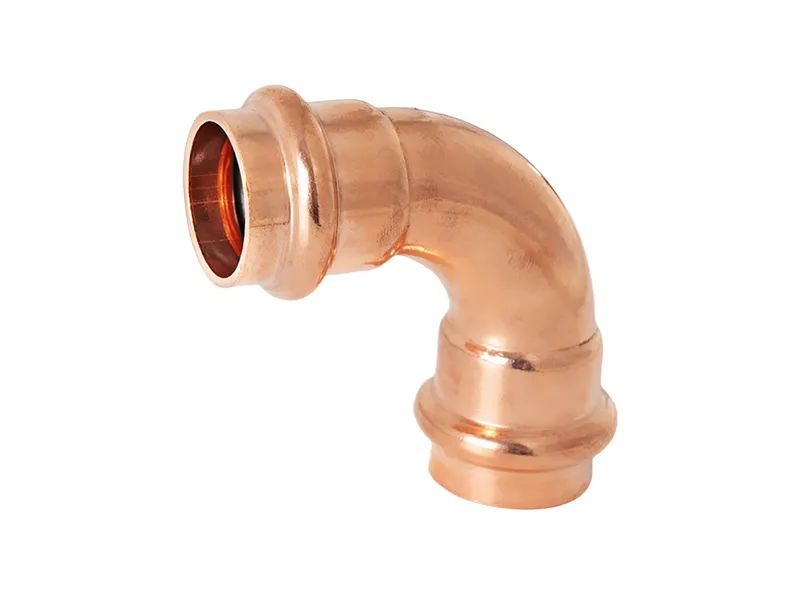
En plats böjde sitt eget koppar-rör för att spara kostnaden för fittings – och betalade priset två vintrar senare, när böjningen sprack. Väggen hade tunnats ut på utsidan av kurvan, och fryscykeln öppnade den svaga punkten. En kopparböj tillverkad med passande form behåller väggtjockleken genom hela böjen, så kopplingen håller längre än röret istället för att brista där röret sträcktes vid en fältböjning.
När fältböjningen misslyckades
Sprickan vid böjningen
Den självböjda röret sprack på utsidan vid en liten krökningsradie efter en kraftig frost. Ett koppararmstykke hade hållit väggen, men på platsen valdes den billigare böjningen, som brast vid den tunnaste punkten. En sväng som görs utan form gör att röret tunnas ut där spänningen är störst, och läckan uppstod exakt där sträckningen var störst på kurvan.
Varför böjningen blev tunnare
Kallböjning sträcker ut den yttre väggen och komprimerar den inre. Ett koppararmstykke som formas på en form kontrollerar denna tunnning, medan en fältnedböjning lämnas åt arbetarnas känsla. Resultatet blev en sväng med mindre metall än röret den anslöt till, så frostens påverkan hittade just den punkten och öppnade den där systemet minst kunde fördra en driftstopp på platsen.
Risk med böjmetoden
Väggtapp utöver gränsen
För liten krökningsradie gör att väggen snabbt tunnas ut. En kopparböjning som tillverkats med rätt form håller sig inom tillåten väggtjocknedsminskning, men en fältböjning kan överskrida detta och ändå se bra ut. Att mäta den tunnaste punkten efter böjningen upptäcker väggtjocknedsförlusten innan ledningen sätts i drift, och den godkända ritningen anger den minsta krökningsradie som väggen kan klara under tryck.
Ojämn glödgning från värme
Att böja med hjälp av värme innebär risken för en mjuk, ojämn kornstruktur. En kopparböjning som dras och glödgs under kontrollerade förhållanden behåller en enhetlig struktur, medan en med brännare böjd ledning hårdnar på vissa ställen. Den blandade kornstrukturen spricker vid lödningen och läcker under termisk cykling – något som ett kallt tryckprov inte nödvändigtvis avslöjar förrän sommarens belastning påverkar ledningen på taket.
Hur böjningen bibehåller väggtjockleken
Formen och krökningsradien
Kvalitetsarmar formas med ett matchat stöd för att uppnå en exakt radie. En koppararm som tillverkas på detta sätt behåller väggtjockleken genom hela böjen, så den inte tunnas ut och går sönder där spänningen koncentreras. Rätt stöd säkerställer också formens återkommande noggrannhet, så varje del i partiet passar samma manifold utan efterarbete under installationen.
Böjen och flödet
En generös radie håller flödet jämnt och minskar spänningen. En koppararm med en trång, ojämn böjning stör flödet och orsakar avlagringar vid kurvan. Den bättre geometrin ger även renare lödning, eftersom passformen är konsekvent och avståndet som fyllningsmaterialet måste täcka ligger inom det intervall som fogkonstruktionen är dimensionerad för att hantera under systemtrycket.
Standarder och valdisciplin
Vad referenserna förväntar sig
ASTM B88 och B280 anger röret som armbågen måste anpassas till; ASME B16.22 omfattar formen och väggtjockleken för smidda armaturer. En koppararmbåge som köps enligt dessa standarder levereras med en spårbar lottfil som anger radien. ISO 9001 visar att anläggningen kontrollerar processen, och beställningen bör ange stans och klass för spårbarhet på plats.
Ett praktiskt val för tillförlitlighet
Anpassa metoden till ledningen: en koppararmbåge där väggtjockleken måste bibehållas, en fältrönböjning endast där radien är mjuk och kontrollerad. En koppararmbåge bör levereras med certifikat och en lottfil som inspektören godkänner. Booming levererar dokumenterade kvaliteter och vanliga radier, så köparen väljer tillförlitlighet genom en registrerad komponent i stället for en förhoppning från rönböjningspersonalen.
En kopparbåge måste bibehålla väggtjockleken genom böjen där kröket möter röret. En kopparbåge som blir tunnare vid kröket läcker där frost skapar en svag punkt i ledningen. Att mäta den tunnaste punkten efter formningen säkerställer att kopparbögen ligger inom specifikationen, och provet som köparen kontrollerar bekräftar att verktyget var inställt på den krökradie som systemet kräver under tryck varje vinter.
En ren innerdiameter skyddar flödet som en kopparbåge förmedlar genom fördelarröret på arbetsplatsen. En kopparbåge med en ojämn insida stör flödet och samlar avlagringar vid kröket under belastning. Att specificera ytytan och ta ett prov av en kopparbåge från partiet håller ledningen ren, och driftsättningstestet belönar omsorg med en jämn drift som operatören märker där kröket möter pumpen på golvet.
En kopparböj som är draget och glödgat under kontrollerade förhållanden tätar lika bra som röret den ansluter till vid termisk cykling. En kopparböj från en genomlåst rörrad hårdnar på vissa ställen och spricker vid lödningen under svängning. Partifilen bör registrera glödgningen så att inspektören ser att kopparböjen har behandlats fullständigt, och att fogen som arbetslaget lödar håller under start, drift och avstängning av systemet varje dag på plats.
Expanderande lager håller vanliga radier i stock och dokumenterar kvaliteten för den kopparböj som ett projekt kräver i tidsschemat. En kopparböj som beställs tillsammans med certifikatet – inte efteråt – håller den kritiska vägen kort och datumet realistiskt. Inköparen planerar kopparböjen mot en kö som leverantören delar, så att installationen möter tidsfristen istället för att skjutas upp när formen är upptagen på en annan linje i fabriken.
Beställningen av en kopparbåge ska ange radie, väggtjocklek, legering och yta redan från början för arbetslaget. En kopparbåge som specificeras med den detaljen integreras smärtfritt i schemat och levereras på ett nummer som planeraren kan lita på. Att granska partifilen innan frigivning bekräftar att kopparbågen stämmer överens med ritningen, och att pallen som arbetslaget öppnar passar manifolden utan omarbete – vilket en vag specifikation tvingar fram under den aktiva installationen.
Vanliga frågor
Är kopparbögar mer pålitliga än böjda rör?
När väggtjockleken måste förbli konstant, ja. En kopparbåge som formas med ett matchat formverk behåller tjockleken genom hela bågen, medan en fältnedböjning förtunnas vid utsidan av kurvan. Delen från formverket håller längre än ledningen istället för att misslyckas där röret sträcks, och partifilen bevisar radie och väggtjocklek som bibehålls under tryck.
Varför förtunnas väggen vid en fältnedböjning?
Kallböjning sträcker den yttre väggen och komprimerar den inre, och en liten böjradie gör att metall snabbt förloras. En koppararm från en korrekt form kontrollerar den här förlusten, men en fältböjning lämnar det åt känslan. Den tunnaste punkten efter böjningen är där frysen öppnar fogens, så att mäta den upptäcker bristen innan ledningen fylls med medium.
Påverkar böjradien tillförlitligheten?
Den avgör hur mycket av väggen som bevaras i kurvan. En koppararm med en generös radie behåller mer metall och ger lägre spänning än en smal fältböjning. Den godkända ritningen bör ange den radie som väggen kan klara, och partifilen bör registrera den så att inspektören kan bekräfta att komponenten formas inom det säkra intervallet under provning.
Kan värmböjning orsaka andra problem?
Ja, det finns en risk för en mjuk, ojämn kornstruktur på grund av ojämn glödgning. En koppararm som är draget och glödgd under kontroll behåller en enhetlig struktur, medan en med brännare böjd arm hårdnar på vissa ställen. Den blandade kornstrukturen spricker vid lödningen under termisk cykling, och en kall provning kan missa felet tills sommarens belastning påverkar ledningen och den svaga anslutningen slutligen öppnas på plats.
Vilka standarder omfattar en korrekt koppararm?
ASTM B88 och B280 anger röret; ASME B16.22 omfattar armens geometri och väggtjocklek. En koppararm som uppfyller dessa standarder levereras spårbar, och ISO 9001 visar att anläggningen kontrollerar processen. Partifilen bör ange radien och klassen, så att ingenjören kan bekräfta komponenten innan anslutningen löds och systemet sätts under tryck.
Bör leverantören dokumentera armen?
Välj en leverantör som tillhandahåller certifikatet, radie och lottfilen tillsammans. En kopparböjning köpt utan dessa dokument tvingar köparen att gissa väggtjockleken och innebär risken för en felaktig anpassning. Booming tillhandahåller dokumenterade kvaliteter och vanliga radier, så valet blir pålitlighet med en registrerad del istället för en förhoppning från böjningspersonalen på fabriksgolvet.