
 EN


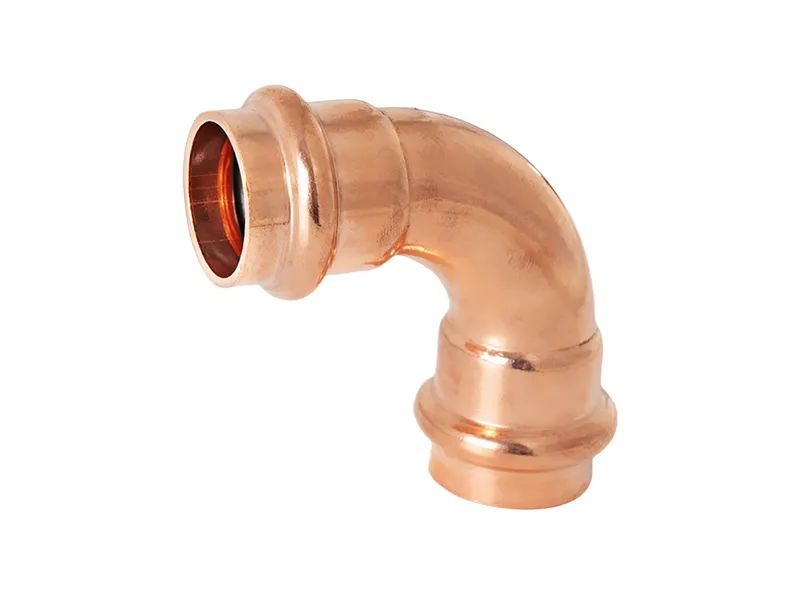
En byggeplass bøyde sitt eget kobber for å spare på kostnaden for forbindelser – og betalte prisen to vintre senere da en bøy brakk. Veggtykkelsen hadde blitt tynnere på utsiden av kurven, og fryse-syklusen åpnet den svake delen. En kobberbue fremstilt med passende matrise beholder veggtykkelsen gjennom hele kurven, slik at forbindelsen varer lenger enn røret i stedet for å svikte der røret ble strukket ved en feltbøy.
Da feltbøyen sviktet
Sprakken ved kurven
Den selv-bøyde røret sprakk på utsiden av en stram kurve etter en hard frostperiode. Et kobberkne ville ha holdt veggene, men byggeplassen valgte den billigere bøyningen og mistet den ved den tyngste delen. En kurve som lages uten støpform blir tynnere der spenningen samler seg, og lekkasjen oppsto nøyaktig der strekkingen var størst på kurven.
Hvorfor bøyningen ble tynnere
Kald bøyning strekker den ytre veggen og komprimerer den indre. Et kobberkne som er formet på en støpform kontrollerer denne tykkningsreduksjonen, mens en feltbøyning overlater dette til arbeidslagets følelse. Resultatet ble en kurve med mindre metall enn røret den ble festet til, så frostperioden fant akkurat denne svake punktet og åpnet det der systemet minst kunne tillate en nedleggelse på byggeplassen.
Risiko knyttet til bøyemetoden
Veggtap som overstiger grensen
For liten bue-radius fører til rask veggtykkelsesreduksjon. En kobberbue fremstilt med en egnet form holder seg innenfor tillatt veggtykkelsesreduksjon, men en feltbøy kan overskride denne grensen og likevel se bra ut. Måling av den tyngste veggdel etter bøyningen avdekker veggtykkelsesreduksjonen før rørsystemet tas i bruk, og den godkjente tegningen angir den minste bue-radius som veggtykkelsen tåler under trykk.
Ujevn gløding forårsaket av varme
Bøyning med varme innebär risiko for myk, ujevn kornstruktur. En kobberbue som er trukket og glødet under kontroll beholder en jevn struktur, mens en med brenner bøyd rørstrekning blir hardere på visse steder. Den blandede kornstrukturen sprækker ved loddeforbindelsen og leker under termisk syklisering – noe som ikke nødvendigvis avdekkes ved en kald trykktest før sommerens belastning på takrørene.
Hvordan buen holder veggtykkelsen
Formen og bue-radiusen
Kvalitetsbuer formas på et passende støpeformverktøy til en nøyaktig radius. En kobberbue som er fremstilt på denne måten beholder veggtykkelsen gjennom svingen, slik at den ikke blir tynnere og svikter der spenningen er størst. Det riktige støpeformverktøyet sikrer også gjentagelig form, slik at hver enkelt bue i partiet passer til samme manifold uten behov for etterarbeid under installasjonen.
Svingen og strømmen
En generøs radius holder strømmen jevn og spenningen lav. En kobberbue med en smal, ujevn sving forstyrrer strømmen og fører til avleiring ved kurven. Den bedre geometrien gir også renere løddering, fordi passformen er konsekvent og avstanden som fyllstoffet må dekke ligger innenfor det område som leddet er utformet for å holde under systemtrykket.
Standarder og valgdisiplin
Hva referansene forventer
ASTM B88 og B280 angir hvilken rørtype albuen må tilpasse seg; ASME B16.22 dekker geometrien og veggtykkelsen til smidd armatur. En kobberalbue kjøpt i henhold til disse standardene leveres med en sporbare parti-fil som angir radiusen. ISO 9001 viser at anlegget kontrollerer prosessen, og bestillingen bør angi stansen og klassen for sporbarhet på stedet.
Et praktisk valg for pålitelighet
Velg metoden etter rørlengden: en kobberalbue der veggtykkelsen må forbli konstant, eller et feltbøy kun der radiusen er myk og kontrollert. En kobberalbue bør leveres med sertifikat og en parti-fil som inspektøren godtar. Booming leverer dokumenterte kvaliteter og vanlige radier, slik at kjøperen velger pålitelighet ved å velge en registrert komponent i stedet for å stole på bøyekreens håp.
En kobberbue må beholde veggtykkelsen gjennom svingen der bøyningen møter rett rør. En kobberbue som blir tynnere ved kurven lekker der isdannelse åpner den svake delen i røret. Å måle det tyngste punktet etter forming sikrer at kobberbuen ligger innenfor spesifikasjonen, og prøven kjøperen kontrollerer bekrefter at stansen var justert til radiusen systemet krever under trykk hver vinter.
En ren indre overflate beskytter strømmen som en kobberbue fører gjennom manifolden på byggeplassen. En kobberbue med ru indre overflate forstyrrer strømmen og samler avleiring ved kurven under belastning. Å spesifisere overflatebehandlingen og ta en prøve av én kobberbue fra partiet holder rørledningen ren, og igangsattesten belønner omsorgen med en jevn drift som operatøren merker der svingen møter pumpen på gulvet.
En kobberbue som er trukket og glødet under kontroll segler som røret den er festet til gjennom termisk syklisering. En kobberbue fra en flammebøyd løype blir hardere på visse steder og sprerker i leddet ved sveising under sving. Partifilen skal registrere glødingen, slik at inspektøren ser at kobberbuene er fullstendig behandlet, og at leddet som montasjeteamet sveiser tåler oppstart, drift og nedstengning av systemet hver dag på stedet.
Voksende lagerbeholdninger inkluderer vanlige radier og dokumenterer kvalitetsklassen for den kobberbuene et prosjekt trenger, som angitt i timeplanen. En kobberbue bestilt sammen med sertifikatet – ikke etterpå – holder den kritiske veien kort og leveringsdatoen realistisk. Innkjøperen planlegger innkjøpet av kobberbuene ut fra en kø som leverandøren deler, slik at montering skjer innen fristen i stedet for å bli utsatt når formverktøyet er opptatt på en annen linje i fabrikken.
Bestillingen av en kobberbue må oppgi radius, veggtykkelse, legering og overflatebehandling fra start for å sikre at mannskapet får riktig informasjon. En kobberbue som er spesifisert med denne detaljeringen integreres problemfritt i produksjonsplanen og leveres på et nummer som planleggeren kan stole på. Å gjennomgå parti-filen før frigivelse bekrefter at kobberbuen samsvarer med tegningen, og at pallen som mannskapet åpner passer til manifolden uten behov for omforming – noe som ville vært nødvendig hvis spesifikasjonen hadde vært vag under den faktiske installasjonen.
Ofte stilte spørsmål
Er kobberbuer mer pålitelige enn bøyd rør?
Ja, når veggtykkelsen må holdes konstant. En kobberbue som er formet i et passende støpeform beholder sin tykkelse gjennom hele buekurven, mens en feltbøyning blir tynnere på utsiden av kurven. Den støpte delen har lengre levetid enn rørsystemet, i stedet for å svikte der røret ble strekket, og parti-filen dokumenterer den radius som veggtykkelsen ble formet for å holde under trykk.
Hvorfor blir veggtykkelsen tynnere ved en feltbøyning?
Kald bøyning strekker den ytre veggen og komprimerer den indre, og en stram bøyleradius fjerner metall raskt. En kobberbue fra en egnet form kontrollerer dette tapet, men en feltbøyning overlater det til følelsen. Det tyngste punktet etter bøyningen er der frysevann åpner forbindelsen, så måling av dette fanger mangelen før røret fylles med væske.
Påvirker bøyleradius påliteligheten?
Den bestemmer hvor mye av veggen som bevares i svingen. En kobberbue med en generøs radius beholder mer metall og gir lavere spenning enn en stram feltbøyning. Den godkjente tegningen skal angi den radius som veggen kan tåle, og parti-filen skal registrere denne slik at inspektøren kan bekrefte at delen ble formet innenfor den sikre området under testing.
Kan varmebøyning føre til andre problemer?
Ja, det risikerer en myk, ujevn kornstruktur på grunn av ujevn gløding. En kobberbue som er trukket og glødet under kontroll beholder en jevn struktur, mens en med brenner bøyd rør hardner på visse steder. Den blandede kornstrukturen sprækker ved leddet under termisk syklisering, og en kald test kan gå glipp av dette inntil sommerens belastning påfører rørsystemet og det svake leddet endelig åpner seg på stedet.
Hvilke standarder dekker en god kobberbue?
ASTM B88 og B280 angir røret; ASME B16.22 dekker buens geometri og veggtykkelse. En kobberbue i henhold til disse standardene leveres sporbart, og ISO 9001 viser at fabrikken kontrollerer prosessen. Partifilen skal oppgi radius og klasse, slik at ingeniøren kan bekrefte delen før leddet blir løddet og rørsystemet fylles.
Skal leverandøren dokumentere buen?
Velg en leverandør som leverer sertifikat, radius og parti-fil sammen. En kobberbue kjøpt uten denne dokumentasjonen tvinger kjøperen til å gjette vegghøyden og risikerer en feilpassning. Booming leverer dokumenterte kvaliteter og vanlige radier, så valget blir pålitelighet med en dokumentert del i stedet for håp fra bøye-crewet på fabrikkgulvet.