
 EN


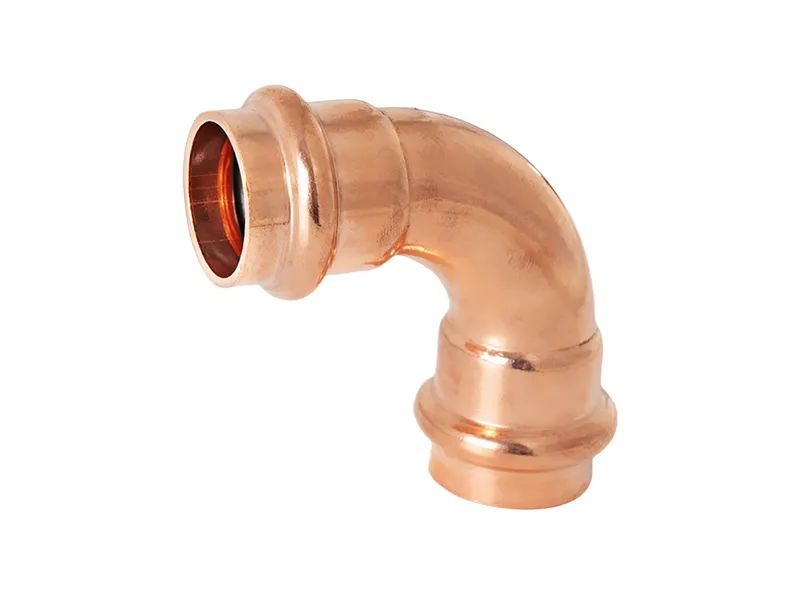
En byggeplads krumblede selv sit kobber for at spare på forbindelsesomkostningerne – og betalte for det to vintre senere med en revnet krumbue. Væggen blev tyndere på ydersiden af kurven, og frysecyklussen åbnede den svage zone. En kobberbøjle fremstillet med et passende dørn bibeholder vægtykkelsen gennem hele kurven, så forbindelsen overlever røret i stedet for at svigte der, hvor røret blev strakt ved en krumbue udført på byggepladsen.
Da krumbuen på byggepladsen svigtede
Revnen ved krumbuen
Den selv-bøjede rørledning sprængtes på ydersiden af en stram bue efter en hård frostperiode. Et kobberbøjningsstykke ville have holdt væggen, men byggepladsen valgte den billigere bøjning og mistede den på det tyndeste sted. En bøjning udført uden brug af en bøjedør reducerer vægtykkelsen der, hvor spændingerne koncentreres, og lekkagen opstod præcis der, hvor strækningen var størst langs kurven.
Hvorfor bøjningen blev tyndere
Kold bøjning strækker ydervæggen og komprimerer indervæggen. Et kobberbøjningsstykke fremstillet på en bøjedør kontrollerer denne tyndning, mens en feltbøjning overlader den til udførende arbejdskrafts fornemmelse. Resultatet blev en bøjning med mindre metal end det rør, den blev forbundet til, så frostperioden fandt netop dette sted og åbnede det der, hvor systemet mindst kunne tillade en nedlukning på byggepladsen.
Risiko ved bøjningsmetoden
Vægtykkelsesreduktion ud over grænsen
For lille en radius medfører hurtig vægudtynding. En kobberbøjle fremstillet med en korrekt støbeform opretholder den tilladte vægtykkelsesreduktion, men en feltbøjning kan overskride denne grænse og alligevel se pænt ud. Måling af den tyndeste væg efter bøjningen registrerer vægtab før røret tages i brug, og den godkendte tegning specificerer den mindste radius, som væggen kan klare under tryk.
Ujævn glødning forårsaget af varme
Bøjning med varme medfører risiko for en blød, ujævn kornstruktur. En kobberbøjle, der er trukket og glødet under kontrollerede forhold, bibeholder en ensartet struktur, mens en med brænder bøjet rørstykke hærdes lokaliseret. Den blandede kornstruktur revner ved lodningen og lækker under termisk cyklusbelastning – et problem, som en kølig trykprøve muligvis ikke afslører før sommerens belastning på tagrøret.
Hvordan bøjlen bibeholder vægtykkelsen
Støbeformen og radius
Kvalitetsbueformede dele fremstilles på et matchet støbeværk til en korrekt radius. En kobberbue fremstillet på denne måde bibeholder vægtykkelsen gennem bueafsnittet, så den ikke bliver tyndere og svigter, hvor spændingerne koncentreres. Det rigtige støbeværk sikrer også gentagelighed af formen, så hver enkelt del i partiet passer præcist til samme manifold uden behov for efterbearbejdning under installationen.
Buen og strømningen
En generøs radius sikrer en jævn strømning og lave spændinger. En kobberbue med en snæver, ujævn bue forstyrrer strømningen og får aflejringer til at samle sig ved kurven. Den bedre geometri giver også renere svejsning, fordi pasformen er konsekvent, og sprækken, som fyldmaterialet skal dække, forbliver inden for det interval, hvori forbindelsen er dimensioneret til at holde under systemtrykket.
Standarder og valgdisciplin
Hvad referencerne forventer
ASTM B88 og B280 angiver røret, som albuen skal matche; ASME B16.22 dækker formen og vægtykkelsen for smedede fittings. En kobberalbe købt i henhold til disse standarder leveres med en sporbare parti-fil, der angiver radius. ISO 9001 viser, at produktionsanlægget kontrollerer processen, og ordren bør angive stempel og klasse for sporbarhed på stedet.
Et praktisk pålidelighedsvalg
Vælg metoden ud fra rørlængden: en kobberalbe, hvor vægtykkelsen skal bevares, og en feltbøjning kun, hvor radius er mild og kontrolleret. En kobberalbe bør leveres med certifikat og en parti-fil, som inspektøren accepterer. Stor leverance af dokumenterede kvaliteter og almindelige radier betyder, at køberen vælger pålidelighed ved hjælp af en registreret komponent i stedet for at håbe på bøjningsholdets udførelse.
En kobberbøjle skal bevare vægtykkelsen gennem kurven, hvor bøjningen møder lige rørstykket. En kobberbøjle, der bliver tyndere ved kurven, lækker, hvor frost åbner den svage zone i røret. Måling af den tyndeste punkt efter formning sikrer, at kobberbøjlen overholder specifikationen, og prøven, som køberen kontrollerer, bekræfter, at stempelindstillingen svarer til den radius, som systemet kræver under tryk hver vinter.
En ren indvendig diameter beskytter strømningen, som en kobberbøjle fører gennem manifolden på arbejdspladsen. En kobberbøjle med en ru indvendig overflade forstyrrer strømningen og samler aflejringer ved kurven under belastning. At specificere overfladebehandlingen og udtage én kobberbøjle til prøvetagning fra partiet holder rørsystemet rent, og afprøvningsproceduren belønner omhu med en jævn drift, som operatøren bemærker, når bøjningen møder pumpen på gulvet.
En kobberbue, der er trukket og glødet under kontrol, forsegler som røret, den tilslutter, gennem termisk cyklus. En kobberbue fra en flamme-bøjet række hærdes på steder og sprækker ved lodningen under sving. Partifilen skal registrere glødningen, så inspektøren kan se, at kobberbuen blev behandlet fuldstændigt, og at forbindelsen, som holdet loddede, holder under systemets start, drift og stop hver dag på stedet.
Voksende lagerbeholdninger har almindelige radier og dokumenterer kvaliteten for den kobberbue, et job kræver, på tidsplanen. En kobberbue bestilt sammen med certifikatet – ikke efterfølgende – holder den kritiske vej kort og datoen realistisk. Køberen planlægger kobberbuens indkøb i forhold til en kø, som leverandøren deler, så installationen opfylder fristen i stedet for at blive forsinket, når dies er optaget på en anden produktionslinje i fabrikken.
Bestillingen af en kobberbue skal angive radius, vægtykkelse, legering og overfladebehandling fra starten for besætningen. En kobberbue specificeret med denne detaljering integreres problemfrit i planlægningslisten og afsendes med et nummer, som planlæggeren kan stole på. Gennemgang af parti-filen før frigivelse bekræfter, at kobberbuen stemmer overens med tegningen, og at pallen, som besætningen åbner, passer til manifolden uden den omformning, som en vag specifikation ville kræve under den faktiske installation.
Ofte stillede spørgsmål
Er kobberbuer mere pålidelige end bøjet rør?
Når vægtykkelsen skal forblive konstant, er svaret ja. En kobberbue fremstillet på en matchet støbeform bibeholder tykkelsen gennem kurven, mens en feltbøjning bliver tyndere på ydersiden af kurven. Den støbte del har længere levetid end rørsystemet i stedet for at svigte der, hvor røret blev strakt, og parti-filen dokumenterer den radius, som væggen blev formet til at holde under tryk.
Hvorfor bliver væggen tyndere ved en feltbøjning?
Kold bøjning strækker den ydre væg og komprimerer den indre væg, og en lille bøjeradius fjerner metal hurtigt. En kobberbue fra en korrekt form kontrollerer dette tab, men en feltbøjning overlader det til fornemmelse. Det tyndeste punkt efter bøjningen er, hvor fryseproblemer åbner forbindelsen, så måling her opdager manglen, før røret fyldes med væske.
Påvirker bøjeradius pålideligheden?
Den bestemmer, hvor meget vægtykkelse drejningen bevarer. En kobberbue med en generøs radius bevarer mere metal og giver lavere spænding end en stram feltbøjning. Den godkendte tegning skal angive den radius, som vægtykkelsen kan overleve, og parti-filen skal registrere den, så inspektøren kan bekræfte, at komponenten blev fremstillet inden for den sikre radius under test.
Kan varmebøjning forårsage andre problemer?
Ja, det risikerer en blød, ujævn kornstruktur på grund af ujævn glødgning. En kobberbue, der er trukket og glødet under kontrol, opretholder en ensartet struktur, mens en med brænder buet rør hærdes lokaliseret. Den blandede kornstruktur revner ved lodningen under termisk cyklus, og en kølig test kan overse fejlen, indtil sommertemperaturerne belaster rørsystemet og den svage forbindelse endeligt åbner på stedet.
Hvilke standarder dækker en korrekt fremstillet kobberbue?
ASTM B88 og B280 specificerer røret; ASME B16.22 dækker buegeometrien og vægtykkelsen. En kobberbue i overensstemmelse med disse standarder leveres sporbart, og ISO 9001 dokumenterer, at produktionsanlægget kontrollerer processen. Partifilen skal angive radius og klasse, så ingeniøren kan bekræfte komponenten, inden forbindelsen loddes og systemet tages i brug.
Skal leverandøren dokumentere buen?
Vælg en kilde, der leverer certifikatet, radius og parti-filen sammen. En kobberbue købt uden denne dokumentation tvinger køberen til at gætte på vægtykkelsen og risikerer en fejlmåling. Booming leverer dokumenterede kvaliteter og almindelige radier, så valget er pålidelighed med en dokumenteret komponent i stedet for at håbe på bøjningsholdet på produktionsgulvet.