
 EN


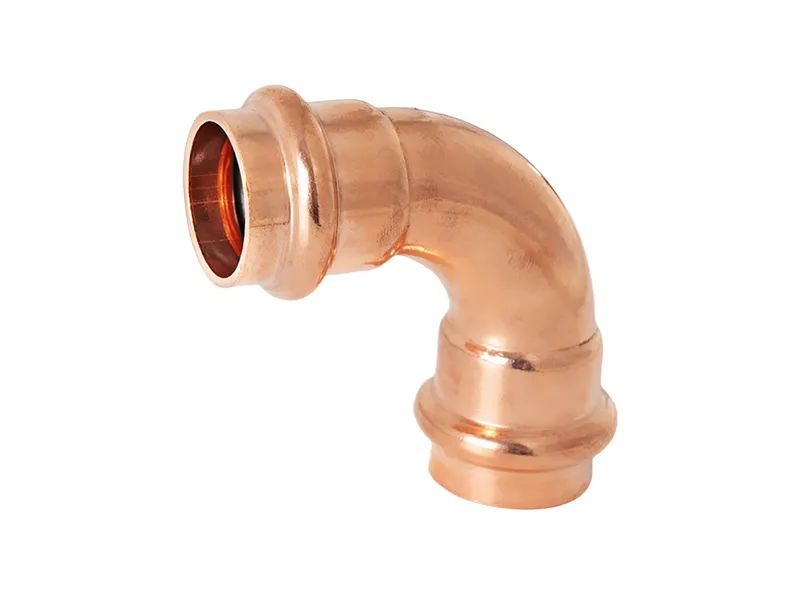
Vietā caurule tika pašliekta, lai ietaupītu savienojumu izmaksas, bet divus ziemas ciklus vēlāk par to bija jāmaksā ar plaisu pagriezienā. Liekuma ārējā pusē sieniņa bija izvērtusies, un salšanas cikls atvēra vājo vietu. Varas elkonis, kas izgatavots uz precīzi pielāgotas matricas, saglabā sieniņas biezumu visā liekuma garumā, tāpēc savienojums ilgst ilgāk nekā caurule, nevis sabrukst tajā vietā, kur caurules sieniņa tika izstiepta laukā veiktā liekumā.
Kad laukā veiktais liekums sabruka
Plaisa pagriezienā
Pašizliektais caurules posms pēc stipras salnas saplīsa ārpusē pie stingra rādiusa. Varša elkoņa alternatīva būtu noturējusi sieniņu, taču objekts izvēlējās lētāko izliekumu un zaudēja to tievākajā vietā. Pagrieziens, ko veidoja bez matricas, kļuva tievāks tur, kur koncentrējās spriegums, un noplūde parādījās tieši tur, kur izstiepums uz līknes bija vislielākais.
Kāpēc izliekums kļuva tievāks
Aukstā izliekšana izstiepj ārējo sieniņu un saspiež iekšējo. Varša elkoņš, kas izveidots uz matricas, kontrolē šo tievošanos, bet laukā veidots izliekums atkarīgs no montāžnieku sajūtām. Rezultātā radās pagrieziens ar mazāku metāla biezumu nekā caurule, kurai tas bija pievienots, tāpēc salna atrada vājāko vietu un izraisīja noplūdi tur, kur sistēmai visvairāk nepieciešams darboties bez apstāšanās objektā.
Risks, izmantojot izliekšanas metodi
Sieniņas zudums pāri robežai
Pārāk mazs liekuma rādiuss ātri samazina sienas biezumu. Varša elkoņa, kas izgatavota ar atbilstošu matricu, saglabā pieļaujamo biezuma samazinājumu, bet laukā veikta liekšana var to pārsniegt un tomēr izskatīties normāli. Sienas visvājākās vietas mērīšana pēc liekšanas ļauj noteikt biezuma zudumu, pirms līnija tiek ievadīta ekspluatācijā, un apstiprinātajā zīmējumā norādīts minimālais rādiuss, kuru siena var izturēt spiediena ietekmē.
Neuniforma termiskā apstrāde
Liekt ar siltumu rada risku, ka materiāls kļūst mīksts un nevienmērīgi graudains. Varša elkoņa, kas izvilktā un termiski apstrādāta kontrolētā vidē, saglabā vienmērīgu struktūru, kamēr ar degļa palīdzību liekta caurule vietām kļūst cieta. Neviendabīgais grauds plaisā pieslēgumvietā un noplūst termiskās ciklēšanas ietekmē, ko auksts spiediena tests var neatklāt līdz vasaras laikā, kad jumtā esošā līnija ir slodzīta.
Kā elkoņa saglabā sienas biezumu
Matrica un rādiuss
Augstas kvalitātes elkoņi tiek veidoti uz pielāgotas matricas ar precīzu līkuma rādiusu. Tā veidots vara elkonis saglabā sienas biezumu visā līkuma garumā, tāpēc tas neuztukšojas un neizdilst tur, kur koncentrējas spriegumi. Pareizā matrica nodrošina arī vienādu formas atkārtošanos, tāpēc katrs partijas elements precīzi iederas tajā pašā kolektorā, un vēlāk uzstādīšanas laikā nav nepieciešams veikt papildu apstrādi.
Līkums un plūsma
Pietiekami liels rādiuss nodrošina gludu plūsmu un zemus spriegumus. Ciešs un nelīdzens vara elkonis traucē plūsmu un veicina nogulšņu veidošanos līkumā. Labāka ģeometrija arī vieglāk un tīrāk tiek pieslēgta ar lodēšanu, jo savienojuma precizitāte ir vienmērīga un šuves sprauga, ko aizpilda lodēšanas materiāls, paliek ietvaros, kuros savienojums ir projektēts, lai izturētu sistēmas spiedienu.
Standarti un izvēles disciplīna
Ko sagaida atsauces
ASTM B88 un B280 norāda caurules nosaukumu, kuram jāatbilst elkoņam; ASME B16.22 reglamentē kaltu savienojumu ģeometriju un sienas biezumu. Varša elkonis, kas iegādāts atbilstoši šiem standartiem, tiek piegādāts ar izsekojamības partijas failu, kurā norādīts līkuma rādiuss. ISO 9001 apliecina, ka ražotnē procesi ir kontrolēti, un pasūtījumā jānorāda matrica un klase, lai nodrošinātu izsekojamību uz vietas.
Praktisks uzticamības izvēles variants
Pielāgojiet metodi cauruļvada veidam: varša elkonis tur, kur sienas biezumam jāpaliek nemainīgam, laukā veidots līkums tikai tad, ja līkuma rādiuss ir mīksts un pārbaudīts. Varša elkonim jāpievieno sertifikāts un partijas fails, ko pieņem inspektors. Booming piegādā dokumentētus materiālu kvalitātes pakāpes un visbiežāk lietotos līkuma rādiusus, tāpēc pircējs var izvēlēties uzticamību, pamatojoties uz reģistrētu komponentu, nevis uz cerībām uz cauruļu liecēju komandu.
Vara elkojam jāsaglabā sienas biezums līkuma zonā, kur līkums saskaras ar taisno cauruli. Ja vara elkoja sienas biezums līkuma vietā kļūst plānāks, tas noplūst, kad salna veido plaisu vājajā vietā caurulē. Mērot visplānāko vietu pēc formas veidošanas, vara elkoja paliek iekšā specifikācijās, un paraugs, ko pircējs pārbauda, apstiprina, ka matrica ir iestatīta uz rādiusu, kas sistēmai nepieciešams spiediena apstākļos katru ziemu.
Tīrs cauruma diametrs aizsargā plūsmu, ko vara elkoja nodrošina kolektorā darbavietā. Ja vara elkojai iekšpusē ir nelīdzena virsma, plūsma tiek traucēta un nogulsnes uzkrājas līkumā slodzes apstākļos. Norādot virsmas apstrādes prasības un pārbaudot vienu vara elkoju no partijas, caurule paliek tīra, un nodošanas tests atalgo rūpību ar gludu darbību, ko operators pamanīs tad, kad pagrieziens saskaras ar sūkni grīdā.
Vara elkoņa, kas ir vilkta un atkausēta kontrolētā vidē, noslēdzas hermētiski kā caurule, kurai tā pievienota, termiskās ciklēšanas laikā. Toršu liekta vara elkoņa stingrību iegūst nevienmērīgi un plaisā metinājumvietā, kad notiek svārstības. Partijas failā jāreģistrē atkausēšana, lai inspektors redzētu, ka vara elkoņa ir pilnībā apstrādāta un ka komanda izveidotais savienojums iztur sistēmas katru dienu būvlaukumā notiekošo palaišanu, darbību un izslēgšanu.
Strauji augošās krājumu apgrozības parasti piedāvā visvairāk izmantotās liekuma rādiusu vērtības un dokumentē vara elkoņa kvalitātes klasi, kas nepieciešama konkrētajam darbam, grafikā. Ja vara elkoņa tiek pasūtīta kopā ar sertifikātu, nevis pēc tam, kritiskais ceļš paliek īss un termiņš reāls. Iepirkumu speciālists plāno vara elkoņu, balstoties uz piegādātāja sniegto ražošanas rindu, tāpēc uzstādīšana notiek noteiktajā termiņā, nevis kavējas, kad matrica ir aizņemta citā ražošanas līnijā rūpnīcā.
Pasūtījumam uz vara elkoņa jānorāda rādiuss, sienas biezums, sakausējums un virsmas apdare jau iepriekš, lai komanda varētu to izpildīt. Ja vara elkonis ir norādīts ar šādu precizitāti, tas tiek vienkārši iekļauts grafikā un tiek nosūtīts ar numuru, kam plānotājs var pilnībā uzticēties. Pirms izlaišanas lotu faila pārbaude apstiprina, ka vara elkonis atbilst zīmējumam, un ka paletes, kuras komanda atver, piestāv kolektoram bez nepieciešamības veikt pārstrādi, ko izraisa neprecīza specifikācija dzīvās uzstādīšanas laikā.
Bieži uzdotie jautājumi
Vai vara elkoņi ir uzticamāki nekā saliektas caurules?
Ja sienas biezumam jāpaliek nemainīgam — jā. Vara elkonis, kas izveidots uz savstarpēji atbilstoša matricas komplekta, saglabā biezumu visā līkuma garumā, kamēr laukā veikta liekšana izraisa sienas izpletumu ārējā līkuma pusē. Matricas izgatavotais produkts kalpo ilgāk par cauruļvadu, nevis sabrukst tajā vietā, kur caurule ir izstiepta, un lotu fails pierāda rādiusu, kuru siena ir veidota, lai izturētu spiedienu.
Kāpēc laukā veikta liekšana izraisa sienas izpletumu?
Aukstā liekšana izstiepj ārējo sieniņu un spiež iekšējo, bet stingrs liekuma rādiuss ātri zaudē metālu. Varas vara elkoņa izmantošana pareizā matricā kontrolē šo zaudējumu, bet laukā veikta liekšana atstāj to pašu sajust. Visvājākais punkts pēc liekšanas ir tas, kur saldēšana atver savienojumu, tāpēc tā mērīšana ļauj noteikt trūkumu pirms līnijas uzpildīšanas.
Vai liekuma rādiuss ietekmē uzticamību?
Tas nosaka, cik daudz sieniņas paglabājas pagrieziena laikā. Vara elkoņs ar lielu liekuma rādiusu saglabā vairāk metāla un radīt mazāku spriegumu nekā stingra laukā veikta liekšana. Apstiprinātajā zīmējumā jānorāda rādiuss, kuru sieniņa var izturēt, un partijas failā jāreģistrē šis rādiuss, lai inspektors pārbaudītu, vai detaļa ir veidota drošajā diapazonā testēšanas laikā.
Vai karstā liekšana var izraisīt citas problēmas?
Jā, tas rada risku, ka iznāks mīksta un nevienmērīga grauda struktūra no nevienmērīgas termiskās apstrādes. Varas medības metāla elkoņa izvelkšana un termiskā apstrāde kontrolētā vidē saglabā vienmērīgu struktūru, kamēr liesmas izliektais cauruļvads vietām kļūst ciets. Dažādu graudu struktūras maisījums plīst līmi pie savienojuma termiskās ciklēšanas laikā, un auksts pārbaudes tests var to nepamanīt, līdz vasarā slodze uzliek cauruļvadu un vājais savienojums beidzot atveras uz vietas.
Kuri standarti reglamentē kvalitatīvu vara elkoņu?
ASTM B88 un B280 norāda caurules prasības; ASME B16.22 reglamentē elkoņa ģeometriju un sieniņu biezumu. Vara elkoņš, kas atbilst šiem standartiem, ir pilnībā izsekojams, un ISO 9001 sertifikāts apliecina, ka ražotnē tiek kontrolēts ražošanas process. Partijas dokumentācijā jānorāda liekuma rādiuss un klase, lai inženieris pirms līmēšanas un sistēmas iedarbināšanas varētu apstiprināt komponenta atbilstību.
Vai piegādātājam jādokumentē elkoņš?
Izvēlieties avotu, kas piegādā sertifikātu, rādiusu un partijas failu kopā. Varša elkoņa iegāde bez šīs dokumentācijas liek pircējam minēt sienas biezumu un rada neatbilstības risku. Booming nodrošina dokumentētus kvalitātes līmeņus un visbiežāk izmantotos rādiusus, tāpēc izvēle ir uzticama, dokumentēta detaļa, nevis cerība uz celtniecības brigādes darbinieku veiktajiem liekšanas darbiem uz vietas.