
 EN


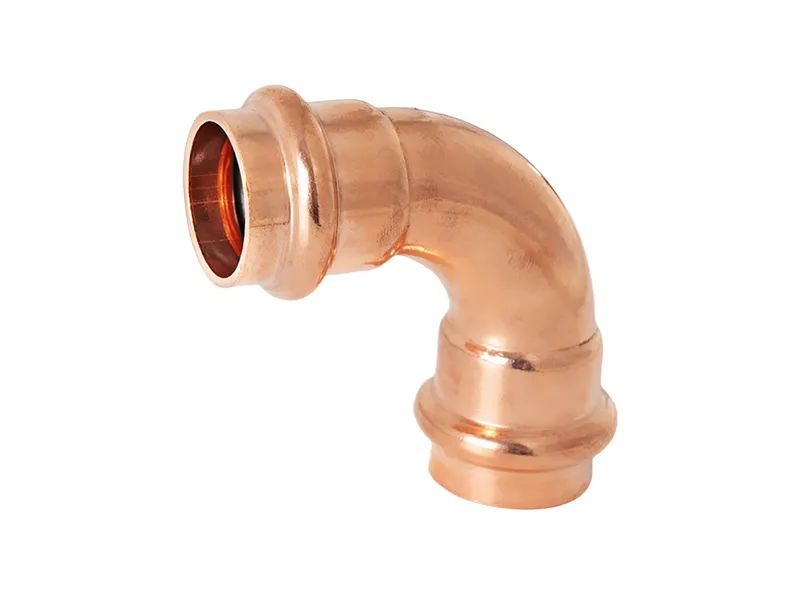
در یک سایت، برای صرفهجویی در هزینه اتصالدهندهها، لوله مسی را بهصورت محلی خم کردند و دو زمستان بعد، در نقطه خم شکست رخ داد. در بیرون منحنی، ضخامت لوله کاهش یافته بود و چرخه انجماد، نقطه ضعیف را باز کرد. آرنج مسی که با قالب منطبق ساخته شده، ضخامت دیواره را در طول منطقه خم حفظ میکند؛ بنابراین اتصال طولانیتر از لوله دوام میآورد، نه اینکه در نقطهای که لوله در محل نصب خم شده، دچار شکست گردد.
هنگامی که خم محلی شکست خورد
شکاف در نقطه خم
خمش خودکار در بیرونِ شعاع کوچک پس از یخزدن شدید گریست. گونیای مسی جایگزین میتوانست دیواره را نگه دارد، اما محل نصب گزینهٔ ارزانترِ خمش را انتخاب کرد و آن را در نازکترین نقطه از دست داد. خمشی که بدون قالب ساخته میشود، در جایی که تنش متمرکز میشود، ضخامت را کاهش میدهد و نشت دقیقاً در همان نقطهای ظاهر شد که کشش روی منحنی بیشترین مقدار را داشت.
دلیل کاهش ضخامت خمش
خمش سرد، دیوارهٔ بیرونی را کشیده و دیوارهٔ درونی را فشرده میکند. گونیای مسی که روی قالب ساخته میشود، این کاهش ضخامت را کنترل میکند، درحالیکه خمش انجامشده در محل نصب به احساس تیم اجرا واگذار میشود. نتیجه، خمشی با مقدار فلز کمتر از لولهای بود که به آن متصل میشد؛ بنابراین یخزدن این نقطه را یافت و آن را در جایی باز کرد که سیستم کمترین تحمل را برای توقف در محل نصب داشت.
خطر در روش خمش
کاهش ضخامت دیواره فراتر از حد مجاز
شعاع بسیار کوچک، دیواره را به سرعت تضعیف میکند. یک زانویی مسی که با قالب مناسب تولید شده، در حد کاهش مجاز باقی میماند؛ اما خمکردن در محل نصب ممکن است این حد را تجاوز کند و همچنان ظاهری مناسب داشته باشد. اندازهگیری نقطه نازکترین بخش پس از خم، اتلاف را قبل از شارژ خط آشکار میسازد و نقشه تأییدشده، شعاعی را تعیین میکند که دیواره تحت فشار بتواند آن را تحمل کند.
پخت نامساوی ناشی از حرارت
خمکردن با استفاده از حرارت، خطر نرمشدن و نامتجانسشدن دانهها را به همراه دارد. زانویی مسی که بهصورت کشیدهشده و تحت کنترل پخت میشود، ساختاری یکنواخت حفظ میکند؛ درحالیکه خمکردن با مشعل، قسمتهایی از آن را سخت میکند. دانههای ترکیبی در محل لحیمکاری ترک میخورند و تحت چرخههای حرارتی نشتی ایجاد میکنند؛ که آزمون فشار سرد ممکن است این نشتی را تا زمانی که بار گرمایی تابستان روی خط روی پشتبام وارد شود، آشکار نسازد.
روش نگهداری دیواره توسط زانویی
قالب و شعاع
آرنجهای باکیفیت با استفاده از قالبهای هماهنگ و با شعاع دقیق ساخته میشوند. آرنج مسی که به این روش تولید شود، ضخامت دیواره خود را در طول قوس حفظ میکند؛ بنابراین در نقاطی که تنش متمرکز میشود، نازک نمیشود و از کار نمیافتد. قالب مناسب همچنین شکل را بهطور دقیق تکرار میکند، پس هر قطعه در یک لات، بدون نیاز به اصلاح بعدی در زمان نصب، به یک مانیفلد مشخص میخورد.
قوس و جریان
شعاع کافی، جریان را هموار و تنش را کم نگه میدارد. آرنج مسی با قوس باریک و نامنظم، جریان را مختل کرده و رسوبات را در نقطه انحناء جمع میکند. هندسه بهتر همچنین اتصال لحیمکاری را تمیزتر میکند، چرا که تناسب قطعات ثابت است و فاصلهای که ماده پرکننده باید پُر کند، در محدودهای باقی میماند که اتصال برای تحمل فشار سیستم طراحی شده است.
استانداردها و انضباط انتخاب
انتظارات منابع مرجع
استانداردهای ASTM B88 و B280 نام لولهای را که زانویی باید با آن هماهنگ باشد مشخص میکنند؛ استاندارد ASME B16.22 هندسه و ضخامت دیواره اتصالات تراشیدهشده را پوشش میدهد. زانویی مسی که بر اساس این علامتها خریداری شود، همراه با پروندهٔ قابل ردیابی لات ارسال میشود که شعاع را ذکر میکند. استاندارد ISO 9001 نشان میدهد که کارخانه فرآیند را کنترل میکند و سفارش باید قالب و رده را برای ردیابی در محل مشخص کند.
انتخابی عملی از نظر قابلیت اطمینان
روش را با خط لوله تطبیق دهید: زانویی مسی در جایی که ضخامت دیواره باید ثابت بماند، و خمکاری در محل تنها در جایی که شعاع ملایم است و بررسی شده است. زانویی مسی باید همراه با گواهی و پروندهٔ لاتی ارسال شود که بازرس آن را میپذیرد. شرکت بوومینگ درجههای مستندشده و شعاعهای رایج را عرضه میکند، بنابراین خریدار با انتخاب قطعهای ثبتشده، به جای اتکا به امید به تیم خمکاری، قابلیت اطمینان را انتخاب میکند.
یک زانویی مسی باید ضخامت دیواره را در قسمت انحنایی که به لولهٔ مستقیم متصل میشود، حفظ کند. اگر ضخامت زانویی مسی در ناحیهٔ خم کاهش یابد، در آن نقطه نشتی رخ میدهد؛ زیرا یخزدن ضعیفترین بخش خط را باز میکند. اندازهگیری کمترین ضخامت پس از شکلدهی، زانویی مسی را در محدودهٔ مشخصات نگه میدارد و نمونهای که خریدار بررسی میکند، تأیید میکند که قالب با شعاع مورد نیاز سیستم تحت فشار هر زمستان تنظیم شده است.
سوراخ صاف و تمیز، جریانی را که زانویی مسی از طریق مانیفولد در محل کار منتقل میکند، محافظت میکند. زانویی مسی با سطح داخلی ناصاف، جریان را مختل کرده و در ناحیهٔ خم، زیر بار، رسوباتی را جمع میآورد. تعیین دقیق سطح پرداخت و بررسی یک نمونه از زانوییهای موجود در هر محموله، خط را تمیز نگه میدارد؛ و آزمون راهاندازی، این دقت را با اجرایی هموار جبران میکند که اپراتور در نقطهٔ اتصال خم به پمپ روی کف متوجه میشود.
یک زانویی مسی که بهصورت کشیده و آنیلشده تحت کنترل تولید شده، مانند لولهای که به آن متصل میشود، در برابر چرخههای حرارتی درزبندی میشود. زانویی مسی حاصل از خمکاری با شعله، در برخی نقاط سختشده و در محل لحیمکاری تحت نوسانات مکانیکی ترک میخورد. فایل دستهبندی باید عملیات آنیل را ثبت کند تا بازرس اطمینان یابد که زانویی مسی بهطور کامل پردازش شده و اتصالی که تیم لحیمکاری ایجاد میکند، در طول راهاندازی، کارکرد و خاموشکردن روزانه سیستم در محل پروژه تحمل میشود.
ذخیرهسازی انبوه زانوییهای مسی با شعاعهای رایج و ثبت درجهٔ آنها در برنامهٔ زمانبندی، نیاز پروژه به زانویی مسی را مشخص میکند. سفارش زانویی مسی همراه با گواهینامه (نه پس از آن) مسیر بحرانی را کوتاه نگه میدارد و تاریخ تحویل را واقعی میسازد. خریدار زانویی مسی را بر اساس صفی که تأمینکننده ارائه میدهد برنامهریزی میکند، تا نصب در موعد مقرر انجام شود و بهدلیل شلوغی قالب در خط تولید دیگری در کارخانه، به تعویق نیفتد.
سفارش آرنج مسی باید از ابتدا شعاع، ضخامت دیواره، آلیاژ و پرداخت را مشخص کند تا کارکنان بتوانند بهراحتی اقدام کنند. آرنج مسی که با این جزئیات دقیق تعیین شده باشد، بدون مشکل در برنامهٔ زمانبندی قرار میگیرد و با شمارهای ارسال میشود که برنامهریز میتواند به آن اعتماد کند. بررسی فایل لات قبل از انتشار، تطابق آرنج مسی با نقشه را تأیید میکند و پالتی که کارکنان باز میکنند، بدون نیاز به اصلاح مجدد در حین نصب عملیاتی، به منیفولد مربوطه میخورد.
پرسشهای رایج
آرنجهای مسی از لولههای خمشده قابل اعتمادترند؟
زمانی که ضخامت دیواره باید ثابت بماند، بله. آرنج مسی که روی قالب هماهنگ شکل گرفته است، ضخامت را در طول قوس حفظ میکند، درحالیکه خمکاری در محل، دیواره را در بیرون منحنی نازک میکند. قطعهٔ ساختهشده با قالب، عمری طولانیتر از خط لوله دارد و در نقطهای که لوله کشیده شده بود، از کار نمیافتد؛ و فایل لات، شعاعی را که دیواره برای تحمل فشار شکل گرفته است، اثبات میکند.
چرا خمکاری در محل، دیواره را نازک میکند؟
خمکردن سرد، دیوارهٔ بیرونی را کشیده و دیوارهٔ درونی را فشرده میکند و شعاع کوچک بهسرعت فلز را از دست میدهد. زانوی مسی از قالب مناسب این اتلاف را کنترل میکند، اما خمکردن در محل نصب آن را به احساس و قضاوت اپراتور واگذار میکند. نازکترین نقطه پس از خم، جایی است که یخزدن باعث باز شدن اتصال میشود؛ بنابراین اندازهگیری آن کمبود را پیش از پر شدن خط آشکار میسازد.
آیا شعاع خم بر قابلیت اطمینان تأثیر میگذارد؟
این شعاع تعیین میکند که در طول پیچ چقدر از ضخامت دیواره حفظ میشود. زانوی مسی با شعاع مناسب، فلز بیشتری را حفظ کرده و تنش کمتری نسبت به خمکردن میدانی با شعاع کوچک ایجاد میکند. نقشهٔ تأییدشده باید شعاعی را که دیواره میتواند در برابر آن مقاومت کند، مشخص کند و پروندهٔ دسته باید آن را ثبت کند تا بازرس اطمینان حاصل کند که قطعه در محدودهٔ ایمن و تحت آزمون شکلگرفته است.
آیا خمکردن با حرارت مشکلات دیگری نیز ایجاد میکند؟
بله، این کار خطر ایجاد دانهبندی نرم و نامتجانس را به همراه دارد که ناشی از عملیات آنیل نامنظم است. یک زانویی مسی که تحت کنترل کشیده و آنیل شده باشد، ساختاری یکنواخت حفظ میکند، در حالی که زانوییهای خمشده با شعله در برخی نقاط سختتر میشوند. دانهبندی ترکیبی در محل لحیمکاری تحت چرخههای حرارتی ترک میخورد و یک آزمون سرد ممکن است این عیب را تشخیص ندهد تا زمانی که بارهای تابستانی خط را تحت فشار قرار داده و در نهایت اتصال ضعیف در محل نصب باز شود.
کدام استانداردها زانویی مسی سالم را پوشش میدهند؟
استانداردهای ASTM B88 و B280 نوع لوله را مشخص میکنند؛ ASME B16.22 هندسه زانویی و ضخامت دیواره را پوشش میدهد. یک زانویی مسی که مطابق این استانداردها تولید شده باشد، قابل ردیابی است و گواهی ISO 9001 نشاندهنده کنترل فرآیند تولید در کارخانه است. پرونده دستهبندی باید شعاع و رده زانویی را ذکر کند تا مهندس قبل از لحیمکاری اتصال و اعمال فشار، قطعه را تأیید کند.
آیا تأمینکننده باید از زانویی سندی تهیه کند؟
منبعی را انتخاب کنید که گواهینامه، شعاع و فایل لات را بهصورت همزمان تأمین کند. سرپیچ مسی که بدون این سوابق خریداری میشود، خریدار را مجبور به حدس ضخامت دیواره میکند و خطر عدم تطابق را افزایش میدهد. شرکت بوومین درجههای مستندشده و شعاعهای رایج را ارائه میدهد؛ بنابراین انتخاب، اعتماد به قطعهای با سوابق ثبتشده است نه امیدی که از تیم خمکاری در محل اجرا سرچشمه میگیرد.