
 EN


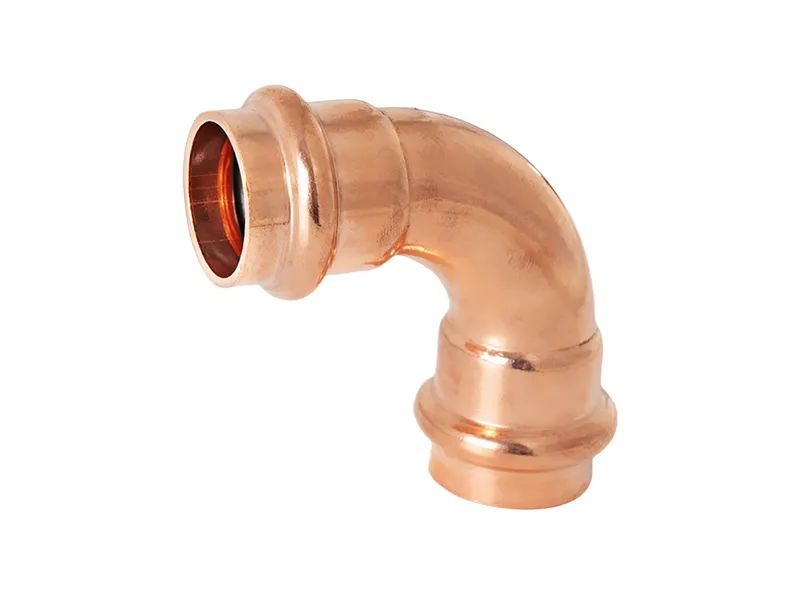
Un chantier a cintré lui-même du cuivre afin de réduire les coûts de raccords, mais a dû en payer le prix deux hivers plus tard, avec une fissure apparue au niveau du cintrage. L’épaisseur de la paroi s’était réduite à l’extérieur de la courbure, et le cycle de gel a ouvert ce point faible. Un coude en cuivre fabriqué à l’aide d’une matrice adaptée conserve une épaisseur uniforme tout au long de la courbure, ce qui fait que le raccord dure plus longtemps que la canalisation, plutôt que de céder là où le tuyau avait été étiré par un cintrage sur site.
Lorsque le cintrage sur site a échoué
La fissure au niveau du cintrage
La courbe réalisée sur place s’est fendue à l’extérieur d’un rayon serré après une forte gelée. L’alternative constituée d’un coude en cuivre aurait résisté à la pression exercée sur la paroi, mais le chantier a opté pour la courbure moins coûteuse, qui a cédé précisément au point le plus mince. Une courbe exécutée sans mandrin s’amincit là où la contrainte se concentre, et la fuite est apparue exactement là où l’allongement était maximal sur la courbe.
Pourquoi la courbure s’est-elle amincie
Le cintrage à froid étire la paroi extérieure tout en comprimant la paroi intérieure. Un coude en cuivre fabriqué sur mandrin maîtrise cet amincissement, tandis qu’un cintrage sur chantier en laisse la gestion au ressenti de l’équipe. Le résultat fut une courbe contenant moins de métal que le tube auquel elle était raccordée, si bien que la gelée a identifié ce point faible et provoqué une rupture là où une interruption sur site était le moins acceptable.
Risque lié à la méthode de cintrage
Amincissement de la paroi dépassant la limite autorisée
Un rayon trop serré entraîne une réduction rapide de l’épaisseur de la paroi. Un coude en cuivre réalisé à partir d’une matrice adéquate reste dans les limites autorisées de réduction, tandis qu’un coude façonné sur site peut les dépasser tout en paraissant correct visuellement. La mesure du point le plus mince après le pliage permet de détecter cette perte avant que la ligne ne soit mise sous pression, et le plan approuvé fixe le rayon maximal que la paroi peut supporter en service sous pression.
Recuit inégal dû à la chaleur
Le pliage à chaud comporte le risque d’obtenir un grain mou et non uniforme. Un coude en cuivre tiré et recuit dans des conditions contrôlées conserve une structure homogène, alors qu’un coude façonné à la torche durcit localement. Ce grain hétérogène se fissure au niveau du brasage et fuit sous sollicitation thermique cyclique — un essai de pression à température ambiante pouvant ne pas révéler ce défaut avant que la charge estivale n’agisse sur la ligne installée sur le toit.
Comment le coude préserve l’épaisseur de la paroi
La matrice et le rayon
Les coudes de qualité sont formés sur une matrice appariée selon un rayon exact. Un coude en cuivre fabriqué de cette manière conserve une épaisseur uniforme de paroi tout au long de la courbure, évitant ainsi l’amincissement et la défaillance aux endroits où les contraintes se concentrent. La matrice adéquate garantit également la répétabilité de la forme, de sorte que chaque pièce d’un lot s’ajuste parfaitement au même collecteur, sans nécessiter de retouche ultérieure lors de l’installation.
La courbure et l’écoulement
Un rayon généreux maintient un écoulement fluide et des contraintes faibles. Un coude en cuivre à courbure serrée et irrégulière perturbe l’écoulement et favorise l’accumulation de dépôts dans la courbe. Une géométrie supérieure permet aussi un brasage plus propre, car l’ajustement est constant et l’écart que le métal d’apport doit combler reste dans la plage prévue pour la tenue du joint sous la pression du système.
Normes et rigueur du choix
Ce que les référentiels exigent
Les normes ASTM B88 et B280 désignent le tube auquel le coude doit correspondre ; la norme ASME B16.22 couvre la géométrie et l’épaisseur de paroi des raccords forgés. Un coude en cuivre acheté conformément à ces normes est livré avec un dossier de lot traçable indiquant le rayon. La certification ISO 9001 atteste que l’usine maîtrise le processus, et la commande doit préciser la matrice et la classe afin d’assurer la traçabilité sur site.
Un choix pratique en matière de fiabilité
Adaptez la méthode à la conduite : utilisez un coude en cuivre lorsque l’épaisseur de paroi doit rester constante, et effectuez un cintrage sur site uniquement lorsque le rayon est doux et vérifié. Un coude en cuivre doit être accompagné d’un certificat et d’un dossier de lot accepté par l’inspecteur. Booming fournit des nuances documentées et des rayons courants, permettant ainsi à l’acheteur de choisir la fiabilité grâce à une pièce enregistrée plutôt que de compter sur l’espoir d’une équipe de cintrage.
Un coude en cuivre doit conserver une épaisseur de paroi constante sur toute la longueur de la courbure, là où la courbe rejoint le tronçon droit. Un coude en cuivre dont l’épaisseur diminue à la courbure fuit lorsque le gel ouvre le point faible de la canalisation. La mesure du point le plus mince après formage garantit que le coude en cuivre respecte les tolérances spécifiées, et l’échantillon vérifié par l’acheteur confirme que la matrice a été réglée au rayon requis par le système sous pression chaque hiver.
Un alésage propre préserve le débit transporté par un coude en cuivre à travers le collecteur sur le chantier. Un coude en cuivre présentant une surface intérieure rugueuse perturbe le débit et favorise l’accumulation de dépôts à la courbure sous charge. La spécification de la finition et le prélèvement d’un échantillon représentatif (un coude en cuivre par lot) maintiennent la canalisation propre, et l’essai de mise en service récompense cette rigueur par un fonctionnement fluide, immédiatement perceptible par l’opérateur au niveau du raccordement entre le coude et la pompe installée au sol.
Un coude en cuivre étiré et recuit sous contrôle forme des joints étanches avec le tube auquel il est raccordé, même après des cycles thermiques. Un coude en cuivre façonné à la torche durcit de façon inégale et se fissure au niveau du brasage lorsqu’il est soumis à des mouvements oscillatoires. Le dossier de lot doit mentionner le recuit afin que l’inspecteur puisse vérifier que le coude en cuivre a bien subi l’intégralité du traitement requis, et que le joint réalisé par l’équipe résiste aux phases de démarrage, de fonctionnement normal et d’arrêt du système, chaque jour sur le chantier.
Des stocks abondants de coudes en cuivre aux rayons de courbure courants permettent de documenter immédiatement la nuance requise pour un chantier, directement dans le planning. Commander un coude en cuivre accompagné de son certificat dès la commande — et non ultérieurement — préserve la durée critique du projet et garantit la fiabilité de la date prévue. L’acheteur planifie la livraison du coude en cuivre en s’appuyant sur une file d’attente partagée par le fournisseur, afin que l’installation soit effectuée dans les délais impartis, sans retard causé par une occupation de la matrice sur une autre ligne de production dans l’usine.
La commande d’un coude en cuivre doit préciser dès le départ le rayon, l’épaisseur de paroi, l’alliage et la finition pour l’équipe. Un coude en cuivre spécifié avec ces détails s’intègre sans accroc au planning et est expédié selon un numéro sur lequel le planificateur peut compter. L’examen du fichier de lot avant sa libération confirme que le coude en cuivre correspond au dessin, et que la palette ouverte par l’équipe s’adapte parfaitement au collecteur, sans nécessiter de retouche imposée par une spécification imprécise durant l’installation en conditions réelles.
Questions fréquemment posées
Les coudes en cuivre sont-ils plus fiables que les tuyaux cintrés sur site ?
Lorsque l’épaisseur de paroi doit rester constante, oui. Un coude en cuivre formé à l’aide d’une matrice appariée conserve une épaisseur uniforme tout au long de la courbure, tandis qu’un cintrage sur site entraîne un amincissement à l’extérieur de la courbe. La pièce réalisée à la matrice présente une durée de vie supérieure à celle de la ligne, plutôt que de céder là où le tube a été étiré, et le fichier de lot atteste du rayon pour lequel l’épaisseur de paroi a été conçue afin de résister à la pression.
Pourquoi un cintrage sur site amincit-il la paroi ?
Le cintrage à froid étire la paroi extérieure et comprime la paroi intérieure ; un rayon trop serré entraîne une perte rapide de matière. Un coude en cuivre fabriqué à partir d’une matrice adéquate maîtrise cette perte, tandis qu’un cintrage sur chantier la laisse à l’appréciation de l’opérateur. Le point le plus mince après le cintrage est précisément là où le gel ouvre le joint ; mesurer cet épaisseur permet de détecter toute insuffisance avant la mise sous pression de la ligne.
Le rayon de cintrage affecte-t-il la fiabilité ?
Il détermine la quantité de paroi conservée dans le virage. Un coude en cuivre doté d’un rayon généreux conserve davantage de matière et subit moins de contraintes qu’un cintrage sur chantier à rayon serré. Le plan approuvé doit indiquer le rayon maximal que l’épaisseur de paroi peut supporter, et le dossier de lot doit enregistrer ce rayon afin que l’inspecteur puisse vérifier que la pièce a bien été formée dans la plage sûre définie par les essais.
Le cintrage à chaud peut-il causer d’autres problèmes ?
Oui, cela risque d’entraîner un grain mou et irrégulier dû à un recuit inégal. Un coude en cuivre étiré et recuit sous contrôle conserve une structure uniforme, tandis qu’un coude cintré à la flamme durcit localement. Ce grain mixte se fissure au niveau du brasage sous sollicitation thermique cyclique, et un essai à température ambiante peut passer à côté du défaut jusqu’à ce que la charge estivale sollicite la canalisation et que le joint faible cède finalement sur site.
Quelles normes couvrent un coude en cuivre conforme ?
Les normes ASTM B88 et B280 désignent le tube ; la norme ASME B16.22 couvre la géométrie du coude et l’épaisseur de paroi. Un coude en cuivre conforme à ces références est traçable, et la certification ISO 9001 atteste que l’usine maîtrise le procédé. Le dossier de lot doit préciser le rayon et la classe, afin que l’ingénieur puisse valider la pièce avant brasage et mise sous pression.
Le fournisseur doit-il documenter le coude ?
Choisissez une source qui fournit ensemble le certificat, le rayon et le fichier de lot. Un coude en cuivre acheté sans ces documents oblige l’acheteur à deviner l’épaisseur de paroi et comporte un risque de non-conformité. Booming fournit des nuances documentées et des rayons courants, ce qui permet de miser sur la fiabilité d’une pièce enregistrée plutôt que de compter sur l’espoir placé dans l’équipe de cintrage sur le terrain.