
 EN


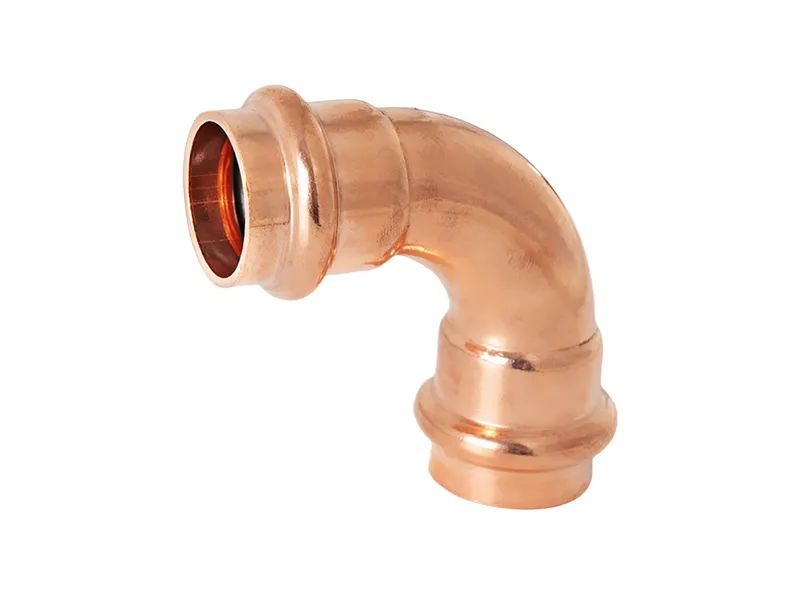
Egy építési helyszínen saját kezűleg hajlították a rézcsövet, hogy elkerüljék a csatlakozók beszerzési költségét – és két tél múlva repedés formájában fizettek érte. A hajlítás során a görbe külső oldalán a fal elvékonyodott, és a fagyciklus kinyitotta ezt a gyenge pontot. Egy illesztett szerszámmal készített réz könyökcsatlakozó megtartja a falvastagságot a görbeszakaszon, így az illesztés hosszabb ideig bírja, mint a cső, nem pedig ott romlik el, ahol a helyszíni hajlítás megnyújtotta a csövet.
Amikor a helyszíni hajlítás meghibásodott
A repedés a kanyarban
A saját maga által hajlított csőszakasz a kemény fagy után a kis görbületi sugár külső oldalán repedt meg. A réz könyökíves megoldás megtartotta volna a falat, de az építési helyszín a olcsóbb hajlítást választotta, és a legvékonyabb ponton elvesztette. Egy szerszámmal nem készített kanyar ott vékonyodik, ahol a feszültség összpontosul, és a szivárgás éppen ott jelent meg, ahol a görbe mentén a megnyúlás a legnagyobb volt.
Miért vékonyodott el a kanyar
A hideg hajlítás a külső falat megnyújtja, és a belsőt összenyomja. Egy szerszámon készült réz könyökíves elem ezt a vékonyodást ellenőrzi, míg egy helyszíni hajlítás a szerelők érzékére bízza. Az eredmény egy olyan kanyar lett, amelyben kevesebb fém van, mint a csatlakozó csőben, így a fagy éppen ezt a pontot találta meg, és ott nyitotta meg, ahol a rendszernek legkevésbé volt szüksége egy helyszíni leállásra.
A hajlítási módszer kockázata
A falvastagság csökkenése a megengedett határon túl
Túl kis görbületi sugár gyorsan elvékonyítja a falat. Egy megfelelő szerszámmal készült réz könyök megtartja az engedélyezett falvastagság-csökkenést, de egy helyszíni hajlítás túllépheti azt, mégis jól néz ki. A hajlítás utáni legvékonyabb pont mérése felfedi a falvastagság-veszteséget, mielőtt a vezetékbe nyomás kerülne, és az elfogadott rajz határozza meg azt a minimális görbületi sugarat, amelynél a fal nyomás alatt is ellenáll.
Hő okozta egyenetlen lágyítás
A hővel végzett hajlítás kockázata a lágy, egyenetlen szemcseméret. Egy szabályozott húzás és lágyítás útján készült réz könyök egyenletes szerkezetet tart fenn, míg egy égővel hajlított darab helyenként keményedik. A kevert szemcseméret a forrasztási varratnál repedéseket okoz, és hőciklusok hatására szivárgást eredményez, amelyet egy hideg nyomáspróba esetleg nem mutat ki – csak akkor, amikor a nyári terhelés a tetőn lévő vezetékre nehezedik.
A könyök falvastagság-megtartó képessége
A szerszám és a görbületi sugár
A minőségi könyökdarabokat párosított szerszámmal, pontos ívformára hajlítják. E módon készült rézkönyök a falvastagságot megtartja az ív mentén, így nem vékonyodik el és nem romlik el a feszültségkoncentrációs területen. A megfelelő szerszám emellett az alakot is pontosan reprodukálja, így minden darab ugyanolyan kollektorba illeszkedik a tételben, és a telepítés során később nem szükséges utófeldolgozás.
Az ív és az áramlás
Egy nagyobb ívsugár simább áramlást és alacsonyabb feszültséget biztosít. Egy szűk, egyenetlen ívű rézkönyök zavarja az áramlást, és lerakódásokat okoz az ívnél. A jobb geometria emellett tisztább forrasztást is eredményez, mivel az illeszkedés egyenletes, és a kitöltőanyagnak áthidalnia kellő rés hézag mérete a csatlakozás tervezett nyomásviszonyaihoz igazodik.
Szabványok és választási diszciplína
Amire a szakirodalom számít
Az ASTM B88 és B280 szabványok meghatározzák a cső típusát, amelyhez az íves könyököt illeszteni kell; az ASME B16.22 szabvány a kovácsolt szerelvények geometriáját és falvastagságát szabályozza. E szabványoknak megfelelően gyártott réz íves könyök szállításakor nyomon követhető tételfájl is tartozik, amelyben szerepel a görbületi sugár. Az ISO 9001 tanúsítvány azt igazolja, hogy a gyártóüzem folyamatszabályozással rendelkezik, és a megrendelésnek meg kell neveznie a formát és az osztályt, hogy a helyszínen nyomon követhető legyen a termék.
Gyakorlatias megbízhatósági választás
Illessze a módszert a vezetékhez: olyan réz íves könyök használata, ahol a falvastagságnak változatlanul kell maradnia, és csak akkor alkalmazzon mezőben készített ívet, ha a görbületi sugár enyhe, és ellenőrzött. A réz íves könyökhöz tanúsítvány és olyan tételfájl tartozzon, amelyet az ellenőr elfogad. A Booming dokumentált minőségi osztályokat és gyakori görbületi sugarakat kínál, így a vevő megbízhatóságot választhat egy rögzített alkatrész alapján, nem pedig remélheti a hajlítócsapat munkáját.
Egy réz könyökcsatlakozónak meg kell tartania a falvastagságot a görbületnél, ahol a kanyar találkozik a fővezetékkel. Egy olyan réz könyökcsatlakozó, amely a görbe mentén elvékonyodik, szivárogni fog, mert a fagy megbontja a vezeték leggyengébb pontját. A legritkább pont mérése a formázás után biztosítja, hogy a réz könyökcsatlakozó megfeleljen a specifikációnak, és a vevő által ellenőrzött minta megerősíti, hogy a szerszámot a rendszer szükséges sugara szerint állították be minden télben uralkodó nyomás mellett.
Egy tiszta belső átmérő biztosítja a folyadék áramlását a réz könyökcsatlakozón keresztül a gyakorlati alkalmazásban lévő kollektoron. Egy durva belső felületű réz könyökcsatlakozó zavarja az áramlást, és lerakódásokat gyűjt a görbe mentén terhelés alatt. A felületminőség előírása és egy réz könyökcsatlakozó mintavétele a tételből biztosítja a vezeték tisztaságát, és a üzembe helyezési teszt jutalmazza a gondosságot egy sima üzemeléssel, amelyet az üzemeltető észrevesz ott, ahol a kanyar találkozik a padlón elhelyezett szivattyúval.
Egy réz könyökíves darabot húzással és ellenőrzött módon végzett lágyítással készítenek, így a csőhöz hasonlóan viselkedik hőciklusok hatására. Egy lánggal hajlított réz könyökíves darab egyenetlenül keményedik meg, és a forrasztási varratnál repedéseket fejleszthet ki rezgés hatására. A tételfájlban fel kell tüntetni a lágyítási folyamatot, hogy az ellenőr lássa: a réz könyökíves darab teljes feldolgozása megtörtént, és a szerelők által kivitelezett kötés megbízhatóan elviseli a rendszer napi indítását, üzemelését és leállítását a helyszínen.
A gyártó nagy mennyiségben kínálja a gyakori ívsugarakat, és dokumentálja a réz könyökíves darab minőségét a munkaütemtervben. Ha a réz könyökíves darabot a tanúsítvánnyal együtt rendelik meg – nem később –, akkor a kritikus útvonal rövid marad, és a határidő valós marad. A beszerző a réz könyökíves darabot egy olyan sorba tervezi, amelyet a szállító megoszt vele, így a beépítés időben megtörténik, és nem csúszik el, amikor a nyomószerszám éppen egy másik gyártósoron foglalt.
A réz könyökrendelésnél azonnal meg kell adni a sugár, a falvastagság, az ötvözet és a felületkezelés paramétereit, hogy a szerelőcsapatnak ne legyen problémája. Ha egy réz könyököt ilyen részletességgel határoznak meg, akkor zavartalanul bekerül a gyártási ütemtervbe, és olyan számon szállítják, amelyre a tervező biztonsággal támaszkodhat. A tételfájl átnézése a kiadás előtt megerősíti, hogy a réz könyök megfelel a rajznak, és a szerelőcsapat által kinyitott palettán lévő darab illeszkedik a kollektorhoz anélkül, hogy a telepítés közben – a pontatlan specifikáció miatt – újra kellene dolgozni.
Gyakran Ismételt Kérdések
A réz könyökök megbízhatóbbak, mint a hajlított csövek?
Ha a falvastagságnak változatlanul kell maradnia, akkor igen. Egy illesztett szerszámmal készült réz könyök a görbület mentén is megtartja a vastagságot, míg egy terephajlítás a görbe külső oldalán elvékonyodást okoz. A szerszámos gyártású darab hosszabb ideig tart, mint a vezeték, nem pedig ott romlik el, ahol a cső megnyúlt; a tételfájl pedig igazolja, hogy milyen sugárra és milyen falvastagságra készült a nyomás alatt történő használatra.
Miért vékonyodik el a fal egy terephajlításnál?
A hideg hajlítás megnyújtja a külső falat, és összenyomja a belsőt; egy kis sugárnál gyorsan elveszik a fém. Egy megfelelő szerszámból készült réz könyök ellenőrzi ezt a veszteséget, de egy terephajlítás esetén ez a tapintásra bízott dolog. A hajlítás után a legvékonyabb pont az, ahol a fagy kinyitja az illesztést, ezért ennek mérése észleli a hiányosságot még a rendszer üzembe helyezése előtt.
Ható-e a hajlítási sugár a megbízhatóságra?
Meghatározza, hogy a kanyar mennyi falvastagságot tart meg. Egy nagyobb sugárral készült réz könyök több fémet tart meg, és alacsonyabb feszültségnek van kitéve, mint egy kis sugarú terephajlítás. A jóváhagyott rajz meg kell, hogy nevezze azt a sugarat, amelynél a fal még elviseli a terhelést, és a tételfájlban fel kell tüntetni, hogy az ellenőr megerősíthesse: a rész a tesztek során a biztonságos tartományon belül készült.
Okozhat-e a meleg hajlítás egyéb problémákat?
Igen, a nem egyenletes lehűlés miatt puha, egyenetlen szemcsesség alakulhat ki. Egy vezérelt körülmények között húzott és lehűtött réz könyök egyenletes szerkezetet tart fenn, míg egy gyertyával hajlított darab helyenként megkeményedik. A kevert szemcsesség a forrasztási varratnál repedéseket okoz termikus ciklusok hatására, és egy hideg teszt esetleg nem mutatja fel a hibát – csak akkor derül ki, amikor a nyári terhelés alatt megszakad a gyenge illesztés a helyszínen.
Mely szabványok vonatkoznak a megfelelő minőségű réz könyökre?
Az ASTM B88 és B280 szabványok a csövekre, az ASME B16.22 pedig a könyök geometriájára és falvastagságára vonatkoznak. E szabványoknak megfelelő réz könyök nyomon követhető, és az ISO 9001 tanúsítja, hogy a gyártó üzem folyamatszabályozással dolgozik. A tételfájlban szerepelnie kell a görbületi sugárnak és az osztálynak, így a mérnök ellenőrizheti a részt még a forrasztási illesztés elkészítése és a rendszerbe való bevezetése előtt.
Köteles-e a szállító dokumentálni a könyököt?
Válasszon egy forrást, amely a tanúsítványt, a sugárértéket és a tételfájlt együtt szolgálja fel. Egy olyan réz könyökívet, amelyet ezen dokumentumok nélkül vásárolnak, a vevőnek becsülnie kell a falvastagságot, és kockázatot vállal egy nem megfelelő illeszkedés miatt. A Booming dokumentált minőségi osztályokat és gyakori sugarakat kínál, így a döntés a rögzített alkatrész megbízhatósága mellett szól, nem pedig a gyártósori hajlítócsapat reményeire épít.